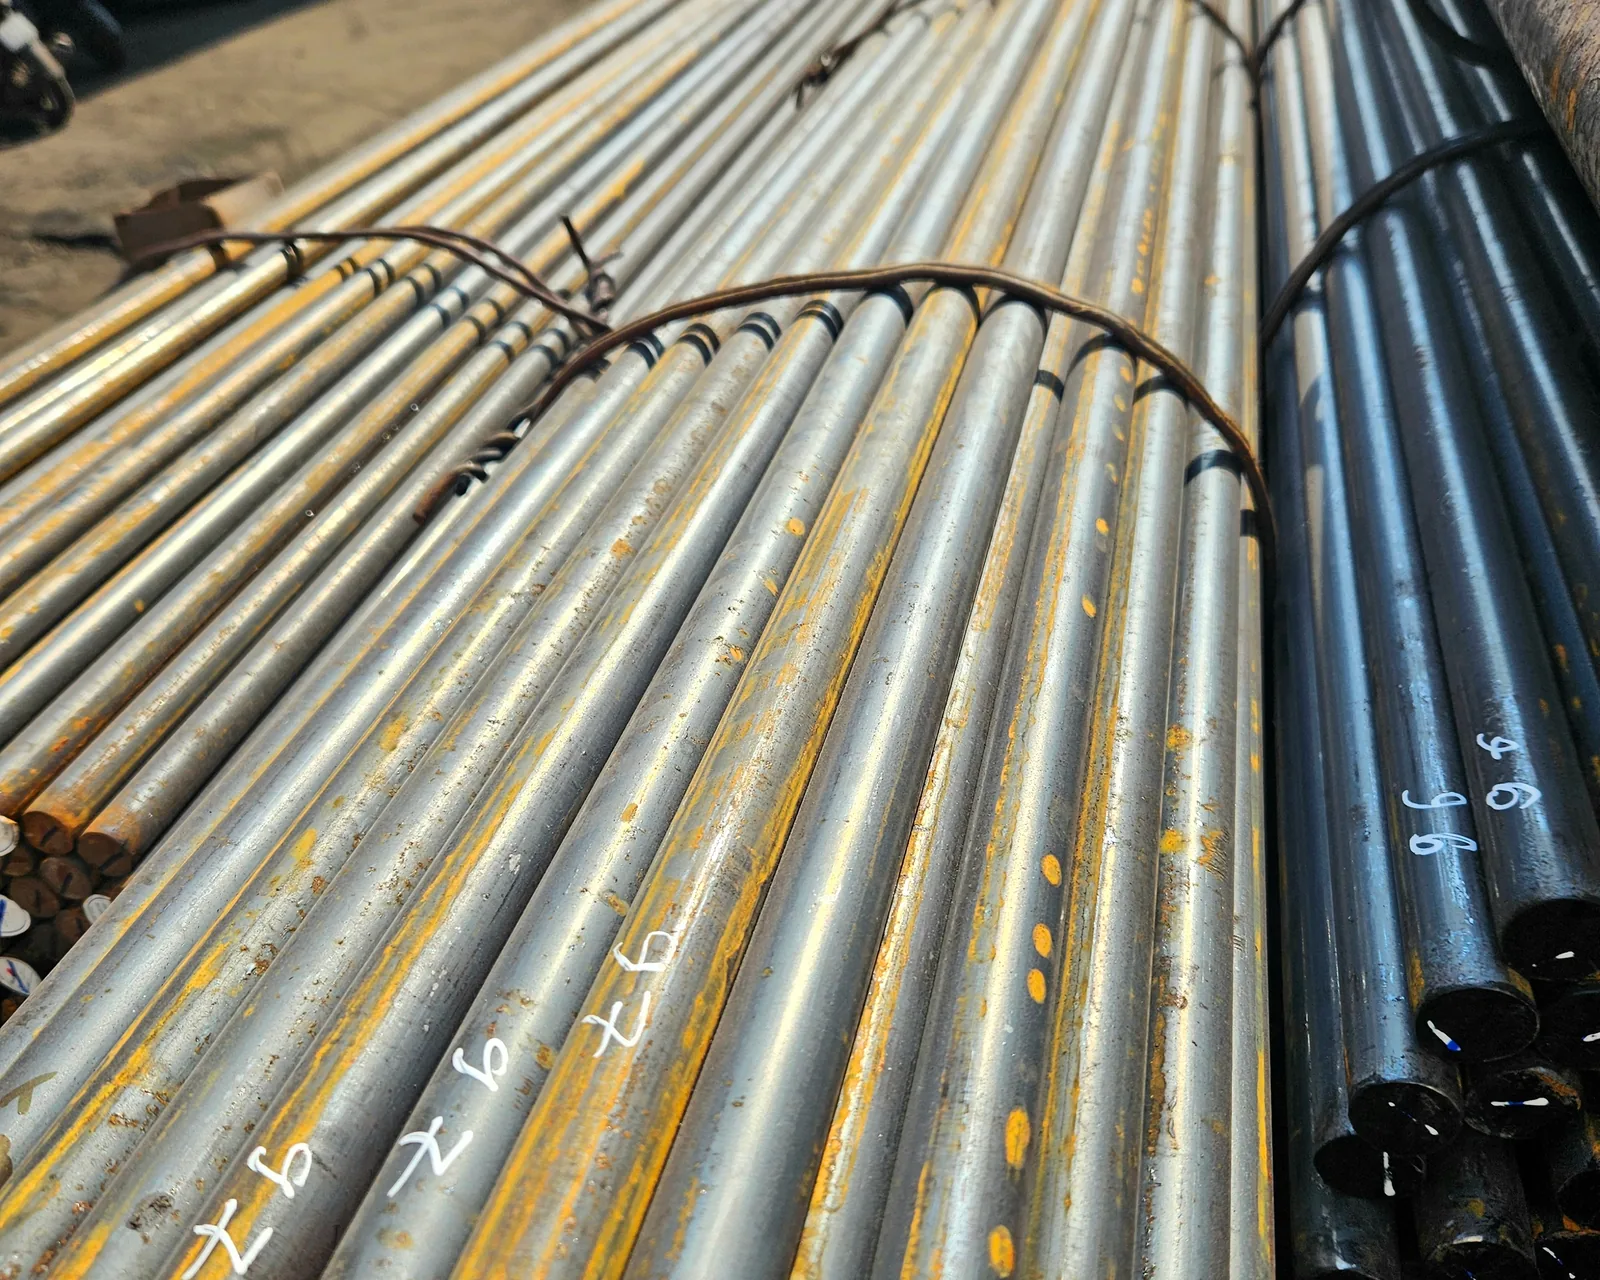
Thép kéo nguội (cold drawn, ngoài xưởng hay gọi là thép rút hoặc thép sáng) là thép tròn cán nóng đã được tẩy vảy rồi kéo qua khuôn ở nhiệt độ thường. Cây ra bề mặt sáng, đường kính đều tới vài phần trăm milimét, nhìn rất “sạch” – nên nhiều anh em lấy luôn làm trục mà không tiện ngoài. Làm vậy đúng trong nhiều trường hợp, nhưng cũng có những lô trục cong sau khi phay rãnh then, hoặc lắp vòng bi bị lỏng, chỉ vì không để ý hai thứ: dung sai h9–h11 và ứng suất dư. Bài này nói cụ thể hai chuyện đó.
Kéo nguội khác cán nóng ở đâu
| Tiêu chí | Thép tròn cán nóng | Thép tròn kéo nguội |
|---|---|---|
| Bề mặt | Vảy cán, có lớp khử carbon mỏng | Sáng, đã tẩy vảy; lớp khử carbon và vết nứt tóc của phôi vẫn còn |
| Dung sai đường kính | GB/T 702: Ø20 nhóm 3 là ±0,40 mm; Ø30 là ±0,50 mm | EN 10278: hay đặt h9, h10, h11 (chỉ âm, vài chục micromet) |
| Độ bền, giới hạn chảy | Theo mác ở trạng thái cán / thường hóa | Tăng rõ do biến cứng, nhất là giới hạn chảy; độ giãn dài giảm |
| Ứng suất dư | Thấp | Có – dễ cong khi gia công lệch một phía |
| Cỡ thường gặp | Từ Ø6 tới vài trăm mm | Chủ yếu cỡ nhỏ và vừa; phi lớn thường chuyển sang tiện bóc |
Về cơ tính, số liệu điển hình hay được trích trong sổ tay ASM và cơ sở dữ liệu MatWeb (không phải giá trị bảo đảm của một lô cụ thể): thép AISI 1018 (gần S20C) cán nóng có giới hạn chảy khoảng 220 MPa, kéo nguội lên khoảng 370 MPa; AISI 1045 (gần S45C/C45) cán nóng khoảng 310 MPa, kéo nguội khoảng 530 MPa. Đổi lại, độ giãn dài giảm – thép kéo nguội uốn nguội gắt dễ nứt hơn. Giá trị bảo đảm theo cỡ và trạng thái (+C, +SH…) nằm trong EN 10277 và trên CQ của lô.
Dung sai h9, h10, h11 nghĩa là bao nhiêu milimét
Chữ “h” nghĩa là sai lệch trên bằng 0: cây không bao giờ to hơn danh nghĩa, chỉ có thể nhỏ hơn trong phạm vi cấp dung sai. Bảng dưới lấy theo ISO 286-2 (đơn vị µm, tất cả là sai lệch âm):
| Đường kính (mm) | h6 | h7 | h8 | h9 | h10 | h11 |
|---|---|---|---|---|---|---|
| >10–18 | 0 / −11 | 0 / −18 | 0 / −27 | 0 / −43 | 0 / −70 | 0 / −110 |
| >18–30 | 0 / −13 | 0 / −21 | 0 / −33 | 0 / −52 | 0 / −84 | 0 / −130 |
| >30–50 | 0 / −16 | 0 / −25 | 0 / −39 | 0 / −62 | 0 / −100 | 0 / −160 |
| >50–80 | 0 / −19 | 0 / −30 | 0 / −46 | 0 / −74 | 0 / −120 | 0 / −190 |
Đọc bảng sẽ thấy ngay: Ø25 h9 có thể đo 24,95 mm. Lắp bạc đồng có khe hở, lắp bánh xe đẩy, làm chốt bản lề thì thoải mái. Nhưng cổ lắp vòng bi quay trên trục cần k6 hoặc j6 (dương vài micromet), ổ bi tuyến tính cần g6 hoặc h6 – kéo nguội không đạt, vẫn phải tiện tinh và mài tròn ngoài. Thanh mài không tâm (ground bar) mới đạt khoảng h6–h8.
Ứng suất dư: vì sao trục kéo nguội cong khi phay rãnh then
Khi kéo qua khuôn, lớp ngoài và lõi biến dạng không đều, nên trong thanh tồn tại ứng suất dư tự cân bằng. Lúc thanh còn nguyên thì thẳng. Phay một rãnh then dài, phay mặt dẹt một bên, hoặc tiện bậc lệch nhiều – phần vật liệu bị bỏ đi phá thế cân bằng, phần còn lại co giãn lại và trục võng về một phía. Trục Ø20 dài 500 mm cong vài phần mười milimét sau khi phay rãnh then suốt chiều dài là chuyện không hiếm.
- Đặt loại đã khử ứng suất (stress relieved) nếu chi tiết phay nhiều một phía. Khử ứng suất ở nhiệt thấp giữ được phần lớn độ bền tăng do kéo; nung càng cao thì ứng suất càng hết nhưng phần bền đó cũng mất theo.
- Thứ tự gia công: phay rãnh, mặt dẹt trước; để nghỉ; rồi mới tiện tinh, mài cổ – không làm ngược lại.
- Chừa dư khoảng 0,3–0,5 mm trên đường kính ở cổ lắp ghép để sau khi nắn còn mài được.
- Phay đối xứng khi có thể (hai rãnh đối nhau, hai mặt dẹt) để ứng suất nhả đều.
Chọn mác thép kéo nguội cho trục và ốc
| Mác | Hay dùng cho | Ghi chú |
|---|---|---|
| S20C / C20 (gần AISI 1018) | Trục nhỏ tải nhẹ, chốt, chi tiết thấm carbon | Dễ hàn, phoi gãy tốt khi tiện tự động |
| SS400 | Chốt bản lề, trục bánh xe đẩy, ty ren | Không quy định carbon – không hợp chi tiết cần tôi; xem SS400 có làm trục được không |
| S45C / C45 | Trục truyền động nhỏ, chốt, ty dẫn hướng tôi cao tần | Mác phổ biến nhất; xem mác thép C45 |
| 40Cr, SCM440 | Trục, chốt chịu tải cao | Ít gặp dạng kéo nguội ở cỡ nhỏ; thường mua cán nóng rồi tôi ram |
Với chi tiết tôi ram toàn phần, mua kéo nguội ít lợi: nung qua nhiệt độ tôi thì phần bền do kéo nguội mất, cây lại có thể cong, vẫn phải chừa dư mài. Trường hợp đó dùng phôi cán nóng hoặc phôi tiện sẵn (peeled bar) thường kinh tế hơn. So sánh các mác cơ bản: thép tròn trơn SS400, CT3, S45C, C45.
📝 Nhận báo giá thép tròn làm trục
Gia công thép kéo nguội
Thép carbon thấp kéo nguội (S20C, SS400) thường tiện dễ hơn chính nó ở trạng thái cán nóng: vật liệu đã biến cứng nên phoi gãy gọn, ít dính dao, bề mặt bóng hơn. Với C45 kéo nguội thì lực cắt tăng nhẹ. Mảnh carbide phủ cho thép carbon (nhóm P theo ISO 513), dải khởi điểm thận trọng hay dùng ở xưởng là 120–200 m/phút; catalogue của các hãng dao (Sandvik Coromant, Mitsubishi…) cho phép cao hơn với máy cứng vững. Tiện tinh lượng chạy dao khoảng 0,08–0,2 mm/vòng tùy bán kính mũi dao và độ nhám yêu cầu. Trên máy tiện tự động cấp phôi qua ống kẹp (collet), cây kéo nguội đường kính đều giúp kẹp chắc, ít trượt – đây là lý do chính để xưởng ốc vít, chốt dùng loại này. Chọn mác theo khả năng cắt gọt: chọn mác thép tròn cho chi tiết tiện hàng loạt.
Lỗi thường gặp và cách xử lý
| Hiện tượng | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
| Trục cong sau phay rãnh then | Ứng suất dư kéo nguội | Đặt loại khử ứng suất; phay trước, tiện tinh sau; nắn rồi mài |
| Lắp vòng bi bị lỏng | Dùng nguyên đường kính h9/h11 cho cổ cần k6 | Tiện tinh, mài cổ đúng dung sai |
| Cây không lọt hoặc lỏng trên ống kẹp | Lẫn cấp dung sai h9 với h11 | Ghi rõ cấp dung sai khi đặt; đo panme đầu và giữa cây |
| Nứt khi uốn nguội, chồn đầu | Độ giãn dài giảm sau kéo | Giảm bán kính biến dạng, chồn nóng, hoặc dùng loại đã ủ |
| Bề mặt gỉ chấm sau vài tuần | Thép sáng không có vảy bảo vệ | Bảo quản khô, bôi dầu chống gỉ, kê cao khỏi nền |
| Tôi cao tần mặt ngoài mềm, không đều | Lớp khử carbon của phôi vẫn còn dưới bề mặt sáng | Tiện bóc trước khi tôi, hoặc dùng phôi tiện bóc |
Tính khối lượng và đặt hàng
Khối lượng tính như thép tròn thường: 0,00617 × d² kg/m. Ø20 khoảng 2,468 kg/m, Ø25 khoảng 3,856 kg/m, Ø30 khoảng 5,553 kg/m – tra nhanh các phi khác ở bảng trọng lượng thép tròn trơn hoặc trang thép tròn đặc phi 20, phi 25, phi 30. Khi hỏi hàng, ghi đủ: mác, đường kính, trạng thái giao (cán nóng / kéo nguội / tiện bóc), cấp dung sai (h9, h10, h11), chiều dài và số lượng, có cần khử ứng suất không. Phân biệt thép rút với thép cán nóng ở góc người mua: thép rút là gì.
Thép Hoàng Việt nhập khoảng 3.000–4.000 tấn thép mỗi tháng cho đại lý, xưởng cơ khí và dự án; thép tròn SS400, S45C/C45, 40Cr, SCM440 có CO/CQ theo lô, cắt đoạn theo yêu cầu. Giá theo mác, quy cách và thời điểm – liên hệ báo giá.
Cần tư vấn chọn mác, quy cách hoặc báo giá? Gửi danh sách phi, mác thép, chiều dài, số lượng (hoặc bản vẽ) cho Thép Hoàng Việt – chúng tôi kiểm tra hàng và liên hệ báo giá theo đúng yêu cầu.
Câu hỏi thường gặp
Thép kéo nguội h9 có lắp thẳng vòng bi được không?
Thường là không. Cổ lắp vòng bi quay trên trục hay dùng k5, k6 hoặc j6, tức đường kính phải nằm trên kích thước danh nghĩa vài micromet, còn h9 thì luôn nhỏ hơn hoặc bằng danh nghĩa và rộng tới 52 µm ở Ø20. Cổ vòng bi vẫn phải tiện tinh rồi mài; kéo nguội chỉ giúp những đoạn trục không lắp ghép khỏi phải tiện.
Vì sao trục kéo nguội bị cong sau khi phay rãnh then?
Do ứng suất dư từ lúc kéo qua khuôn: lớp ngoài và lõi ở trạng thái ứng suất khác nhau, khi phay mất một phía, phần còn lại cân bằng lại và trục võng về một bên. Cách xử lý là đặt loại đã khử ứng suất, chừa dư để tiện tinh sau phay, phay rãnh trước khi tiện tinh, hoặc nắn thẳng rồi mới mài cổ.
Thép kéo nguội có đem tôi ram được không?
Được, nhưng khi nung qua nhiệt độ tôi thì phần độ bền tăng do kéo nguội mất hết, chỉ còn lại lợi thế về kích thước và bề mặt; tôi xong lại có thể cong, nên vẫn phải chừa dư mài. Nếu chi tiết chắc chắn tôi ram toàn phần thì nhiều xưởng dùng luôn phôi cán nóng hoặc phôi tiện sẵn cho đỡ tiền.
Kéo nguội và tiện bóc (peeled) khác nhau thế nào?
Kéo nguội ép thanh qua khuôn, không bỏ vật liệu, nên bền hơn nhưng có ứng suất dư và vẫn giữ những vết nứt tóc, lớp khử carbon của phôi cán. Tiện bóc cắt bỏ lớp vỏ cán, ít ứng suất dư, lớp khử carbon đã đi theo phoi – hợp hơn cho chi tiết tôi cao tần. Phi lớn (khoảng từ Ø60–80 trở lên) thường chỉ có dạng tiện bóc.
Muốn hỏi thép tròn làm trục nhỏ thì gửi gì?
Gửi mác, đường kính, dung sai yêu cầu (cán nóng, h11, h9…), chiều dài cắt và số lượng qua Zalo 0989.110.789 hoặc gọi 0989.110.789. Thép Hoàng Việt tư vấn chọn phôi và báo giá thép tròn SS400, S45C/C45, 40Cr, SCM440 có CO/CQ theo lô.


