Một trục tiện CNC rất đẹp vẫn có thể bị trả lại, nếu cổ lắp vòng bi đo ra hơn dung sai vài micromet. Mài tròn ngoài trục sinh ra để làm nốt phần đó: sau tiện, chi tiết còn một lớp dư nhỏ, đá mài lấy đi từng vài phần trăm milimet cho tới khi đạt kích thước h6, h7 và độ nhám Ra dưới 0,8 µm. Bài này viết theo cách người đứng máy nhìn: khi nào cần mài, chừa bao nhiêu, mác nào mài ngon, thông số đá và những lỗi hay gặp.
Khi nào chỉ tiện là chưa đủ, phải mài?
Tiện tinh bằng dao carbide phủ trên máy CNC tốt thường đạt cấp chính xác IT7–IT8 và Ra khoảng 0,8–3,2 µm; mài tròn ngoài đạt IT5–IT6 và Ra khoảng 0,2–0,8 µm. Với đường kính 30–50 mm theo ISO 286, IT6 là 16 µm, IT7 là 25 µm, IT8 là 39 µm – tức là cổ lắp vòng bi h6 chỉ cho phép chênh 0,016 mm.
| Yêu cầu trên bản vẽ | Chỉ tiện tinh | Cần mài |
|---|---|---|
| Cổ lắp vòng bi, dung sai k5/k6/h6 | Khó ổn định, mỗi chi tiết phải đo nhiều lần | Thường phải mài |
| Mặt trượt phớt, trục chốt chạy trong bạc, Ra ≤ 0,8 µm | Dao tinh tốt đạt Ra 0,8 nhưng khó giữ lâu | Mài hoặc đánh bóng sau tiện |
| Chi tiết đã tôi cao tần hoặc tôi ram trên 45 HRC | Dao CBN mới tiện được, giá dụng cụ cao | Mài là cách thường dùng |
| Trục truyền động tải vừa, dung sai h8–h9, Ra 1,6–3,2 | Đủ | Không cần mài |
Chừa lượng dư mài bao nhiêu?
Chừa ít quá thì đá không “ăn” hết vết tiện, hết độ côn hay độ ô-van; chừa nhiều quá thì phí giờ mài và sinh nhiệt. Dải dưới đây là mức thường dùng cho trục tròn, tính trên đường kính (không phải một phía):
| Đường kính hoàn thiện | Chưa nhiệt luyện (mm) | Sau tôi / tôi cao tần (mm) | Trục dài L/d > 10 |
|---|---|---|---|
| ≤ 30 mm | 0,20 – 0,30 | 0,30 – 0,40 | cộng thêm 0,05 – 0,10 |
| 30 – 60 mm | 0,25 – 0,35 | 0,35 – 0,50 | cộng thêm 0,05 – 0,10 |
| 60 – 100 mm | 0,30 – 0,40 | 0,45 – 0,60 | cộng thêm 0,05 – 0,10 |
Sau nhiệt luyện, trục thường cong và có lớp oxy hóa mỏng ở lỗ tâm. Việc đầu tiên là nắn thẳng và sửa lại lỗ tâm trước khi gá mài – mài trên lỗ tâm đã méo thì cổ trục sẽ hết ô-van chỗ này lại sinh ra chỗ khác.
Mác thép nào mài ngon?
| Mác | Trạng thái hay dùng | Độ cứng bề mặt tham khảo | Nhận xét khi mài |
|---|---|---|---|
| SS400 | Cán nóng | khoảng 120–160 HB | Mềm, dẻo, đá dễ bết; thường không dùng cho trục cần mài |
| C45 / S45C | Thường hóa, hoặc tôi cao tần cổ trục | thường hóa khoảng 170–230 HB; sau tôi cao tần có thể 50–58 HRC | Mác phổ biến cho trục: mài sạch, kích thước ổn định |
| 40Cr (GB/T 3077) | Tôi ram | khoảng 28–35 HRC khi giao tôi ram | Mài tốt, ít bết đá; trục tải nặng hơn C45 |
| SCM440 / 42CrMo4 | Tôi ram, hoặc tôi cao tần | tôi ram khoảng 28–38 HRC; tôi cao tần có thể trên 55 HRC | Thấm tôi sâu, ít cong hơn C45 ở phi lớn; mài cần nước làm mát tốt |
Chọn mác theo tải và theo yêu cầu bề mặt: xem so sánh SS400 và S45C, SCM440 và 40Cr khác nhau thế nào và bảng chọn mác thép theo chi tiết. Phôi tiện láng sẵn hay cán nóng để tiện thì xem phôi cán nóng và phôi tiện sẵn.
Thông số mài tham khảo
| Thông số | Mài thô | Mài tinh |
|---|---|---|
| Đá mài | Corundum (Al₂O₃), hạt 46–60, độ cứng J–L, kết dính gốm | Hạt 60–80 (hoặc mịn hơn khi cần Ra rất thấp), độ cứng J–K |
| Tốc độ đá | 30–35 m/s (không vượt tốc độ ghi trên đá) | giữ nguyên |
| Tốc độ vòng của phôi | khoảng 15–30 m/phút | khoảng 10–20 m/phút |
| Chạy dọc mỗi vòng phôi | khoảng 1/2 – 3/4 bề rộng đá | khoảng 1/4 – 1/3 bề rộng đá |
| Ăn dao ngang (theo đường kính) mỗi hành trình | khoảng 0,02 – 0,05 mm | khoảng 0,005 – 0,015 mm, rồi 2–3 hành trình “tắt tia lửa” |
Cách đổi ra số vòng quay: đá Ø500 chạy 35 m/s thì n = 35 × 60 / (π × 0,5) ≈ 1337 v/ph. Trục Ø40 chạy 20 m/phút thì n = 20.000 / (π × 40) ≈ 159 v/ph.
Ví dụ: cổ trục Ø40 h6 (0 / −0,016) từ phôi C45
Tiện bán tinh đến Ø40,30 (dư 0,30 mm trên đường kính). Mài thô: ăn 0,04 mm mỗi hành trình, khoảng 6 hành trình đến Ø40,06. Mài tinh: ăn 0,01 mm mỗi hành trình, khoảng 6 hành trình đến sát Ø40,00, rồi 2–3 hành trình tắt tia lửa để về khoảng Ø39,99; đo bằng panme ở ba mặt cắt, hai phương. Với đá rộng 50 mm, chạy dọc tinh 12,5–16,7 mm mỗi vòng phôi nghĩa là khoảng 2.0–2.7 m/phút bàn máy; mài thô nhanh hơn, khoảng 4.0–6.0 m/phút.
Quy trình từ phôi đến trục mài xong
- Cắt phôi, tiện thô chừa dư 1,5–2 mm mỗi bên; trục có bậc, cổ nhỏ thì tiện thô đối xứng để ứng suất nhả đều.
- Nhiệt luyện (nếu có): tôi ram toàn thân hoặc tôi cao tần cổ trục. Để nguội hẳn rồi mới đo.
- Nắn thẳng trên máy ép hoặc bàn nắn, kiểm bằng đồng hồ so giữa hai mũi tâm.
- Sửa lỗ tâm (mài hoặc doa lỗ tâm 60°) để mũi tâm tiếp xúc đều.
- Tiện bán tinh đến kích thước chừa mài, giữ độ ô-van dưới 1/3 lượng dư.
- Mài thô, nghỉ để trục nguội, kiểm tra kích thước.
- Mài tinh và tắt tia lửa, đo lại sau khi trục về nhiệt độ phòng.
- Đánh bóng nhẹ, kiểm tra độ đảo, độ côn, độ nhám, rồi bôi dầu chống gỉ.
Lỗi hay gặp khi mài trục và cách xử lý
| Hiện tượng | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
| Cháy mài (vệt nâu, xanh, có thể nứt) | Ăn dao sâu, đá cùn/bít, nước làm mát không trúng vùng mài | Giảm ăn dao, sửa đá, tăng lưu lượng dung dịch; trục tôi kiểm tra nứt bằng dung dịch thấm hoặc từ tính |
| Vân rung (chatter) trên bề mặt | Đá mất cân bằng, mũi tâm lỏng, trục dài không có luy-nét | Cân bằng lại đá, kiểm tra mũi tâm, dùng luy-nét, giảm tốc độ phôi |
| Trục bị côn | Hai mũi tâm không thẳng hàng, đá mòn lệch | Chỉnh bàn máy, sửa đá lại |
| Ô-van sau mài | Lỗ tâm méo, độ đảo tâm lớn | Sửa lỗ tâm, kiểm tra mũi tâm và đồng hồ so |
| Xước dọc, vệt xoắn ốc | Hạt mài vỡ, dung dịch bẩn, sửa đá không sạch | Thay lọc dung dịch, sửa đá với tốc độ chạy dao nhỏ hơn |
| Trục dài bị cong sau mài | Ứng suất dư từ nhiệt luyện, mài một phía sâu quá | Nắn thẳng, mài thô đều rồi nghỉ, mài tinh nhẹ |
Hỏi phôi làm trục cần mài
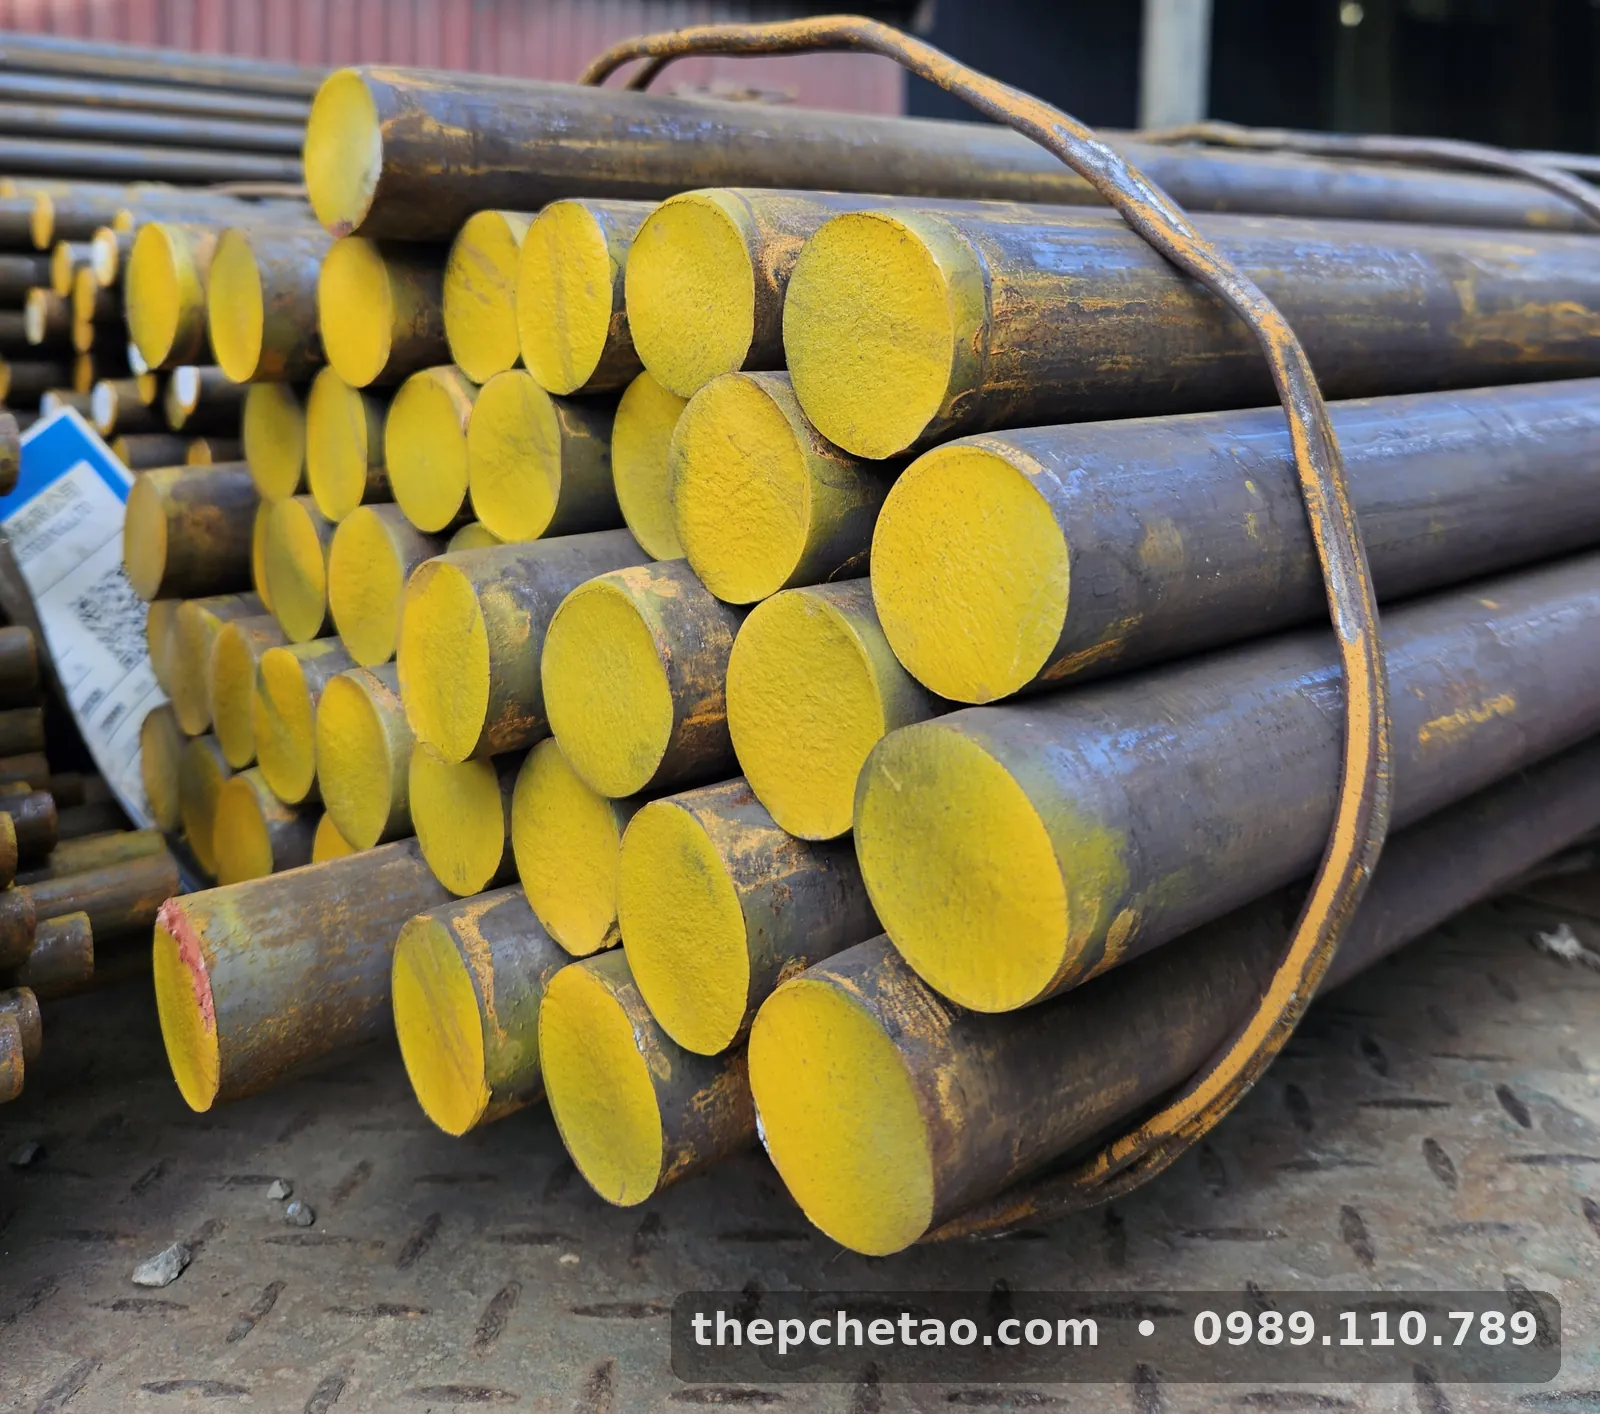
Thép Hoàng Việt cung cấp thép tròn SS400, S45C/C45, 40Cr, SCM440 theo lô có CO/CQ, cắt đoạn theo yêu cầu. Với trục cần mài, nên ghi rõ mác, đường kính hoàn thiện, dung sai, có nhiệt luyện hay không để chọn phi phôi dư vừa đủ. Giá theo mác, quy cách và thời điểm – liên hệ báo giá. Bấm Nhận báo giá hoặc gọi 0989.110.789. Tra kg theo phi: trọng lượng thép tròn trơn; tiện từ bản vẽ: tiện CNC thép tròn theo bản vẽ; tổng quan mác: thép tròn trơn SS400, CT3, S45C, C45. Chi tiết khác trong cùng loạt: làm đai ốc từ thép, làm đinh vít từ thép.
Cần tư vấn chọn mác, quy cách hoặc báo giá? Gửi danh sách phi, mác thép, chiều dài, số lượng (hoặc bản vẽ) cho Thép Hoàng Việt – chúng tôi kiểm tra hàng và liên hệ báo giá theo đúng yêu cầu.
Câu hỏi thường gặp
Trục tiện xong còn dư bao nhiêu để mài?
Dải thường dùng trong sổ tay công nghệ: khoảng 0,2–0,4 mm trên đường kính cho trục nhỏ chưa nhiệt luyện, 0,3–0,6 mm nếu đã tôi hoặc trục dài, dễ cong. Xưởng điều chỉnh theo độ cong thực tế sau nhiệt luyện – đo trước khi quyết định, đừng chừa theo thói quen.
Thép SS400 có mài tròn được không?
Mài được, nhưng không hợp lắm: thép carbon thấp mềm và dẻo, phoi mài dính vào đá làm đá bết (loading), bề mặt dễ xước và khó đạt Ra thấp. Trục cần mài nên chọn C45, 40Cr hoặc SCM440 – cứng hơn, mài sạch và ổn định kích thước hơn.
Vì sao trục sau mài có vệt nâu hoặc xanh trên bề mặt?
Đó là dấu cháy mài: nhiệt ma sát làm lớp bề mặt bị ram lại hoặc oxy hóa. Nguyên nhân thường gặp là ăn dao quá sâu, đá cùn hoặc bít, dung dịch làm mát không phun đúng chỗ. Với trục đã tôi, cháy mài còn dẫn đến vết nứt tế vi – phải loại bỏ chứ không đánh bóng che đi.
Mài tròn ngoài khác mài vô tâm thế nào?
Mài tròn ngoài kẹp trục giữa hai mũi tâm hoặc mâm cặp, mài được trục có bậc, cổ, mặt đầu. Mài vô tâm không cần lỗ tâm, năng suất cao cho trục trơn, ngắn, số lượng lớn nhưng không mài được bậc. Xưởng sửa chữa gần như luôn dùng mài tròn ngoài.
Gửi gì để báo giá phôi làm trục cần mài?
Gửi bản vẽ hoặc ít nhất đường kính hoàn thiện, dung sai (h6, h7…), chiều dài, mác mong muốn, có nhiệt luyện không và số lượng qua Zalo 0989.110.789 hoặc gọi 0989.110.789. Để lại thông tin – Thép Hoàng Việt báo giá cho anh/chị.


