Bulông nhìn đơn giản: một cái đầu, một đoạn thân, một đoạn ren. Nhưng để ra một con bulông từ thép tròn đạt đúng cấp bền ghi trên đầu – 8.8 hay 10.9 – thì thứ tự công đoạn quan trọng không kém mác thép: cắt phôi bao nhiêu, chồn đầu nóng hay nguội, tiện phần ren về đường kính nào, cán ren lúc nào, tôi ram ra sao. Bài này đi đúng trình tự đó, theo cách một xưởng cơ khí cỡ vừa làm bulông theo đơn: lô vài trăm đến vài nghìn con, cỡ M16–M30, không có dây chuyền dập nguội tự động.
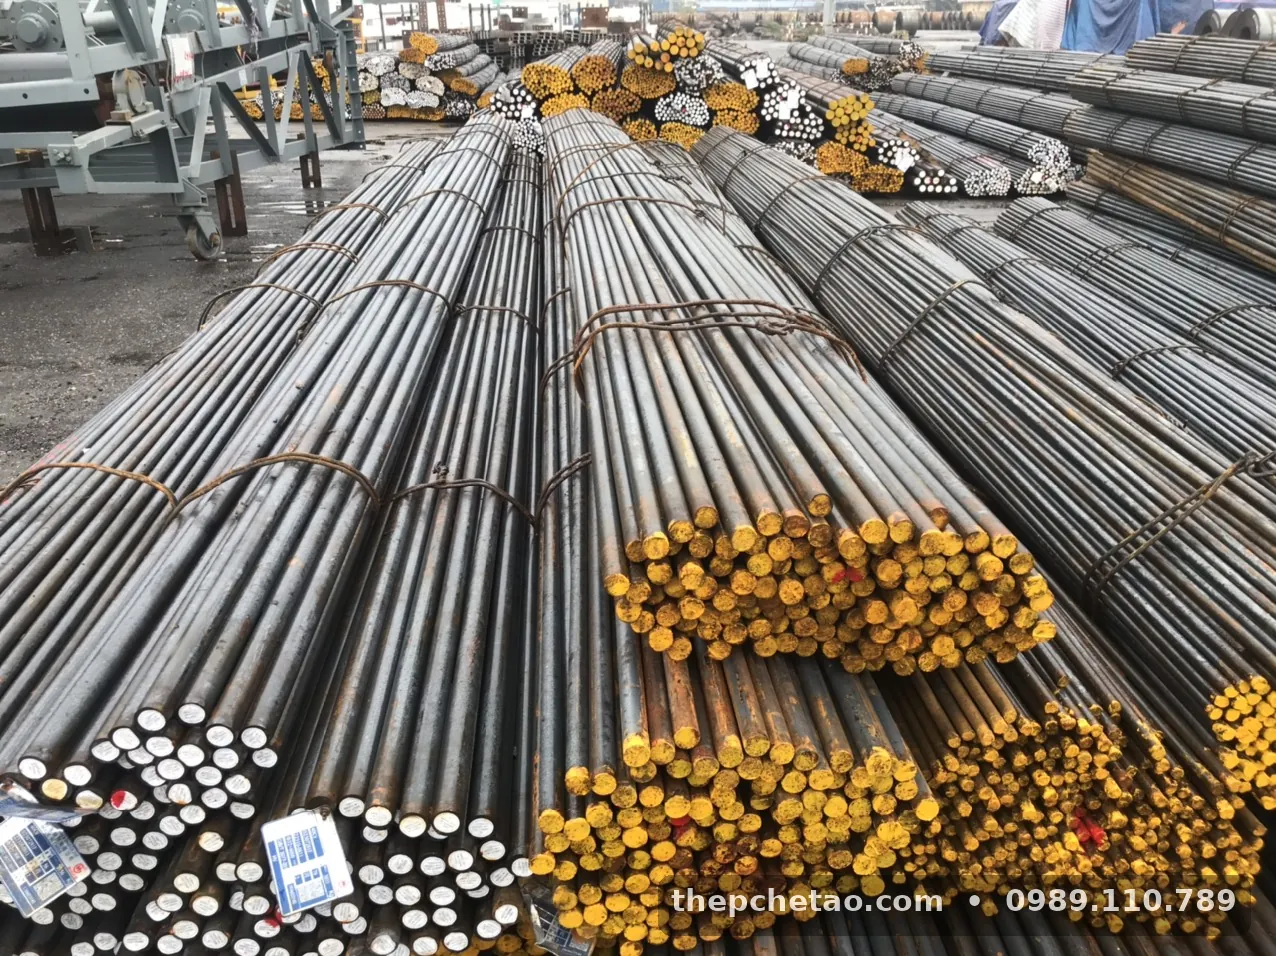
Sơ đồ quy trình làm bulông từ thép tròn
| Bước | Công việc | Dụng cụ / thiết bị | Điểm kiểm tra |
|---|---|---|---|
| 1 | Cắt phôi theo chiều dài tính toán | Cưa vòng, cưa đĩa hoặc máy cắt khuôn | Chiều dài ±0,5 mm, mặt cắt vuông |
| 2 | Chồn đầu (nóng hoặc nguội) | Lò cảm ứng + máy ép/búa, hoặc máy dập nguội | Nhiệt độ phôi, chiều cao đầu, không nứt |
| 3 | Cắt bavia, tạo lục giác | Khuôn cắt lục giác | Cạnh lục giác (s), độ đồng tâm đầu–thân |
| 4 | Tiện thân, vát mép, tiện đoạn ren về đường kính cán | Máy tiện CNC/tiện thường, dao carbide | Đường kính phôi ren, độ đảo |
| 5 | Cán ren | Máy cán ren hai trục hoặc bàn cán phẳng | Calip ren, đường kính đỉnh ren |
| 6 | Tôi + ram (với cấp 8.8 trở lên) | Lò tôi, bể dầu/polymer, lò ram | Độ cứng bề mặt và lõi, cong vênh |
| 7 | Làm sạch, xử lý bề mặt | Phun bi, mạ kẽm, nhuộm đen | Chiều dày lớp phủ, khử hydro nếu cần |
| 8 | Thử nghiệm và đóng gói | Máy thử kéo, máy đo cứng | Bền kéo, tải thử, ghi ký hiệu cấp bền |
Chọn mác thép theo cấp bền
Cấp bền ghi trên đầu bulông theo ISO 898-1 (tương đương TCVN 1916) quyết định mác thép và có nhiệt luyện hay không. Bảng dưới là cách chọn hay gặp ở xưởng, không phải quy định cứng của tiêu chuẩn – tiêu chuẩn chỉ đặt yêu cầu cơ tính, thành phần giới hạn và nhiệt độ ram tối thiểu.
| Cấp bền | Bền kéo tối thiểu (ISO 898-1) | Độ cứng | Mác hay dùng | Nhiệt luyện |
|---|---|---|---|---|
| 4.6 | 400 MPa | — | SS400, CT3, Q235 | Không cần |
| 5.6 | 500 MPa | — | C35, C45 thường hóa | Thường không |
| 8.8 | 800 MPa (d ≤ 16) / 830 MPa (d > 16) | khoảng 22–34 HRC | C45/S45C (cỡ nhỏ, vừa); 40Cr, SCM435 cỡ lớn | Tôi + ram, ram ≥ 425 °C |
| 10.9 | 1.040 MPa | khoảng 32–39 HRC | 40Cr, SCM435, SCM440/42CrMo4 | Tôi dầu + ram, ram ≥ 425 °C |
| 12.9 | 1.220 MPa | khoảng 39–44 HRC | SCM440/42CrMo4 và thép hợp kim cao hơn | Tôi dầu + ram, kiểm soát chặt |
Lý do C45 chỉ hợp cỡ nhỏ và vừa: độ thấm tôi của thép carbon thấp, phôi Ø24 trở lên tôi xong thường chỉ cứng một lớp ngoài, lõi không lên đủ để qua thử kéo của cấp 8.8 – nhất là khi tôi dầu. Với 10.9, mác có Cr hoặc Cr–Mo gần như là bắt buộc trong thực tế. So sánh hai mác hợp kim hay dùng: SCM440 và 40Cr khác nhau thế nào; thông số SCM440: SCM440 theo JIS G4053.
Tính chiều dài phôi: ví dụ bulông M20×100 cấp 8.8
Đầu lục giác M20 theo ISO 4014 có cạnh đối s = 30 mm, chiều cao k = 12,5 mm. Thể tích đầu khoảng 0,866 × s² × k = 0,866 × 30² × 12,5 ≈ 9.742 mm³. Chia cho tiết diện phôi Ø20 (314,2 mm²) ra khoảng 31,0 mm chiều dài phôi dành cho đầu. Cộng khoảng 10–15% cho bavia khi cắt lục giác và sai số chồn, lấy tròn 35 mm. Phôi cho một con bulông dài thân 100 mm là 135 mm, nặng khoảng 0,333 kg (0,00617 × 20² = 2,468 kg/m).
Một cây Ø20 dài 6 m, mạch cưa 2 mm, cắt được khoảng 43 phôi; 1.000 con bulông cần khoảng 24 cây, chưa tính đầu cây và hàng thử. Tra nhanh kg theo phi: bảng trọng lượng thép tròn trơn, phôi Ø20: thép tròn đặc phi 20.
Chồn đầu nóng hay dập nguội?
Chồn nóng: nung đoạn đầu phôi bằng lò cảm ứng lên khoảng 1.050–1.200 °C rồi ép trong khuôn. Hợp với cỡ từ khoảng M16 trở lên, lô nhỏ, và với thép tròn cán nóng thông thường – không cần phôi ủ cầu hóa. Nhược điểm: có vảy oxy hóa, kích thước đầu kém chính xác hơn, phải kiểm soát nhiệt độ để không quá nhiệt.
Dập nguội: năng suất cao, đầu đẹp, thớ kim loại chạy theo biên dạng; nhưng đòi hỏi phôi dây hoặc thép tròn đã ủ mềm (thường là ủ cầu hóa) và máy dập đủ lực. Xưởng làm theo đơn ít khi dập nguội được cỡ M20 trở lên. Chi tiết phần này: dập nguội đầu bulông: phôi kéo nguội hay cán nóng.
Quy tắc chồn: đoạn phôi tự do (không được khuôn đỡ) không nên dài quá khoảng 2,5–3 lần đường kính trong một nhát, nếu không sẽ bị cong, gấp nếp. Ở ví dụ M20 trên, đoạn dành cho đầu khoảng 35 mm, chưa tới 2 lần đường kính – chồn một nhát được.
Tiện phần ren và cán ren
Ren cán không cắt kim loại mà ép dồn: đỉnh ren mọc lên từ đường kính phôi. Vì thế đoạn cán ren phải được tiện về gần đường kính trung bình của ren (d₂ theo ISO 724), không phải đường kính danh nghĩa.
| Cỡ ren | Bước (mm) | d₂ theo ISO 724 (mm) | Đường kính tiện trước khi cán (tham khảo) | Phôi tròn hay dùng |
|---|---|---|---|---|
| M12 | 1,75 | 10,863 | khoảng 10,80–10,85 | Ø12 |
| M16 | 2 | 14,701 | khoảng 14,62–14,68 | Ø16 |
| M20 | 2,5 | 18,376 | khoảng 18,30–18,35 | Ø20 |
| M24 | 3 | 22,051 | khoảng 21,95–22,02 | Ø24 – xem thép tròn trơn phi 24 |
| M30 | 3,5 | 27,727 | khoảng 27,62–27,70 | Ø30 |
Tiện thân và đoạn ren C45 thường hóa bằng dao carbide phủ: dải handbook khoảng 100–160 m/phút, tiện tinh lượng chạy dao 0,1–0,2 mm/vòng. Ở Ø20, Vc 120 m/phút tương ứng khoảng 1.900 v/ph. 40Cr và SCM440 trạng thái ủ hoặc thường hóa tiện chậm hơn một chút (khoảng 80–150 m/phút). Thông số tiện chi tiết: tiện CNC thép tròn theo bản vẽ.
Cán ren trước hay sau nhiệt luyện? Cán trước thì phôi mềm, bánh cán bền, sau đó tôi ram cả con – đây là cách phổ biến cho 8.8. Cán sau tôi ram thì chân ren giữ được ứng suất nén dư do cán, độ bền mỏi cao hơn rõ – nên dùng cho bulông chịu tải rung, tải lặp (bulông thanh truyền, bulông bích quay). Đổi lại, phôi đã cứng 32–39 HRC làm bánh cán mòn nhanh, máy cần đủ lực.
Nhiệt luyện: tôi và ram
| Mác | Nhiệt độ tôi (tham khảo) | Môi trường tôi | Ram cho cấp 8.8 / 10.9 | Ghi chú |
|---|---|---|---|---|
| C45/S45C | khoảng 820–860 °C | Nước hoặc polymer | khoảng 500–600 °C cho 8.8 | Dễ nứt khi tôi nước ở ren, góc lượn dưới đầu |
| 40Cr | khoảng 830–860 °C | Dầu | 8.8 ram cao; 10.9 ram khoảng 450–550 °C | Thấm tôi tốt hơn C45, hợp M20–M30 |
| SCM435/SCM440 | khoảng 830–870 °C | Dầu | 10.9: ram khoảng 450–550 °C | Cỡ lớn, cấp cao; ít cong hơn |
Hai điều hay bị bỏ qua: (1) để bulông nguội đều trong giỏ, không chất đống khi ram, kẻo con ở giữa và con ở ngoài chênh độ cứng; (2) ram xong phải đo cứng cả bề mặt và lõi trên mặt cắt của vài con thử, không chỉ đo trên đầu bulông.
Lỗi hay gặp và cách xử lý
| Hiện tượng | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
| Nứt ở góc lượn dưới đầu | Góc lượn quá nhỏ; tôi nước C45; chồn nóng ở nhiệt độ quá thấp | Giữ bán kính góc lượn theo tiêu chuẩn; tôi dầu/polymer; kiểm nhiệt độ cuối chồn |
| Ren cán bị “mẻ đỉnh” hoặc không đầy | Đường kính tiện trước khi cán sai; phôi cứng không đều | Thử cán, đo đỉnh ren, chỉnh đường kính tiện theo 0,01–0,02 mm |
| Không đạt bền kéo khi thử | Mác không đủ thấm tôi (C45 cỡ lớn); ram quá cao | Đổi sang 40Cr/SCM440 cho cỡ lớn; chỉnh nhiệt độ ram theo kết quả thử |
| Gãy giòn sau khi mạ | Giòn hydro ở bulông cấp cao | Nung khử hydro sau mạ theo ISO 4042; hoặc chọn mạ nhúng nóng/zinc flake |
| Đầu lệch tâm so với thân | Khuôn chồn mòn, phôi cắt không vuông | Sửa khuôn, cắt phôi vuông góc, gá định tâm khi chồn |
| Bulông cong sau tôi | Gá treo không đều, tôi phôi dài nằm ngang | Treo đứng khi tôi; nắn nguội trước khi ram nếu cần |
Khi nào nên tự làm, khi nào nên mua sẵn?
Bulông tiêu chuẩn số lượng lớn (M8–M20, 8.8) mua của nhà máy dập nguội thường rẻ hơn tự làm. Xưởng tự làm có lợi khi: chiều dài, ren, đầu không tiêu chuẩn; bulông neo, bulông chữ U, bulông thanh truyền; lô nhỏ cần gấp; hoặc cần mác/cấp bền đặc biệt. Phân tích chi phí chi tiết: tự gia công bulông cường độ cao hay mua sẵn. Làm đai ốc đi kèm: làm đai ốc từ thép; đinh vít cỡ nhỏ: làm đinh vít từ thép.
Đặt thép tròn làm bulông
Thép Hoàng Việt nhập khoảng 3.000–4.000 tấn thép mỗi tháng cho đại lý, xưởng cơ khí và dự án; thép tròn C45/S45C, 40Cr, SCM440 có CO/CQ theo lô, cắt đoạn theo yêu cầu. Với bulông cấp 8.8 trở lên, nên ghi rõ cấp bền và cỡ ren để chọn mác đủ thấm tôi. Giá theo mác, phi và thời điểm – liên hệ báo giá. Bấm Nhận báo giá hoặc gọi 0989.110.789. Tổng quan các mác thép tròn: thép tròn trơn SS400, CT3, S45C, C45; bảng chọn mác: bảng chọn mác thép theo chi tiết.
Cần tư vấn chọn mác, quy cách hoặc báo giá? Gửi danh sách phi, mác thép, chiều dài, số lượng (hoặc bản vẽ) cho Thép Hoàng Việt – chúng tôi kiểm tra hàng và liên hệ báo giá theo đúng yêu cầu.
Câu hỏi thường gặp
Cán ren M20 thì phôi phải bao nhiêu?
Ren cán không cắt bỏ kim loại mà ép dồn lên, nên đoạn cán ren phải có đường kính xấp xỉ đường kính trung bình của ren: M20×2,5 là 18,376 mm theo ISO 724. Xưởng thường tiện đoạn ren về khoảng Ø18,30–18,35 rồi thử cán vài con, đo đường kính đỉnh ren và chỉnh lại theo máy và bánh cán của mình.
Bulông 8.8 làm bằng C45 có được không?
Được với cỡ nhỏ và vừa, nếu tôi đủ cứng và ram đúng: ISO 898-1 yêu cầu cấp 8.8 đạt bền kéo 800 MPa (d ≤ 16) hoặc 830 MPa (d > 16), độ cứng khoảng 22–34 HRC và nhiệt độ ram tối thiểu 425 °C. Từ khoảng M24 trở lên, C45 khó thấm tôi tới lõi, nên chuyển sang 40Cr hoặc SCM435/SCM440.
Nên cán ren trước hay sau nhiệt luyện?
Cán trước nhiệt luyện thì dễ cán, bánh cán bền hơn – cách làm phổ biến cho 8.8. Cán sau tôi ram thì chân ren giữ được ứng suất nén dư, chịu mỏi tốt hơn rõ rệt, nhưng phôi cứng 32–39 HRC (cấp 10.9) làm bánh cán mòn nhanh. Mối ghép chịu tải rung, tải lặp thì nên hỏi kỹ thuật để cán sau nhiệt luyện.
Bulông 10.9 mạ kẽm điện phân cần lưu ý gì?
Thép cứng từ khoảng 320 HV trở lên dễ bị giòn hydro khi tẩy axit và mạ điện. ISO 4042 yêu cầu xử lý giảm nguy cơ, thường là nung khử hydro ngay sau mạ (khoảng 200 °C trong vài giờ, theo quy trình của xưởng mạ). Nếu không kiểm soát được, nên chọn mạ kẽm nhúng nóng hoặc phủ kẽm lá (zinc flake) cho bulông cấp cao.
Muốn đặt thép tròn làm bulông thì gửi gì?
Gửi cấp bền (4.6, 8.8, 10.9…), cỡ ren, chiều dài, số lượng và phương pháp làm đầu (chồn nóng, dập nguội hay tiện) qua Zalo 0989.110.789 hoặc gọi 0989.110.789. Thép Hoàng Việt chọn mác, phi phôi phù hợp và báo giá thép tròn C45, 40Cr, SCM440 có CO/CQ theo lô.


