Tiện CNC thép tròn theo bản vẽ chỉ nhanh và đúng giá khi hai bên nói cùng một ngôn ngữ: mác thép, đường kính phôi, dung sai, nhiệt luyện và số lượng. Thiếu một trong các mục này, người chọn phôi phải đoán – dễ chọn thừa phi (tốn tiền) hoặc thiếu dư (phôi hỏng giữa chừng).
Bài này liệt kê thông tin nên gửi khi nhờ chọn phôi và báo giá tiện CNC, gợi ý mác theo loại chi tiết, dải tốc độ/lượng ăn tham khảo handbook, lỗi hay gặp và cách xử lý. Số liệu cắt mang tính dải xưởng điển hình – chỉnh theo máy và độ cứng lô thực tế.
Thông tin cần gửi để chọn phôi và báo giá
| Hạng mục | Ví dụ / ghi chú |
|---|---|
| Bản vẽ | PDF/DWG hoặc ảnh rõ kích thước; ghi dung sai hình học nếu có |
| Mác thép | C45/S45C, SS400, SCM440, 40Cr… kèm tiêu chuẩn nếu bản vẽ có |
| Đường kính hoàn thiện | Ø ngoài, bậc, lỗ – để chọn phi phôi |
| Chiều dài / số lượng | Cây 6 m cắt đoạn, hay gia công hết chi tiết |
| Nhiệt luyện | Tôi + ram, tôi cao tần, thường hóa, hay để nguyên trạng thái cung cấp |
| Bề mặt / dung sai | Ra, dung sai ISO, vị trí then/ren |
| CO/CQ | Có yêu cầu chứng chỉ lô hay không |
Không có bản vẽ vẫn gửi được: kích thước hoàn thiện + ảnh mẫu + mô tả chịu lực/hàn/tôi. Càng rõ, báo giá càng sát – tránh phải hỏi đi hỏi lại.
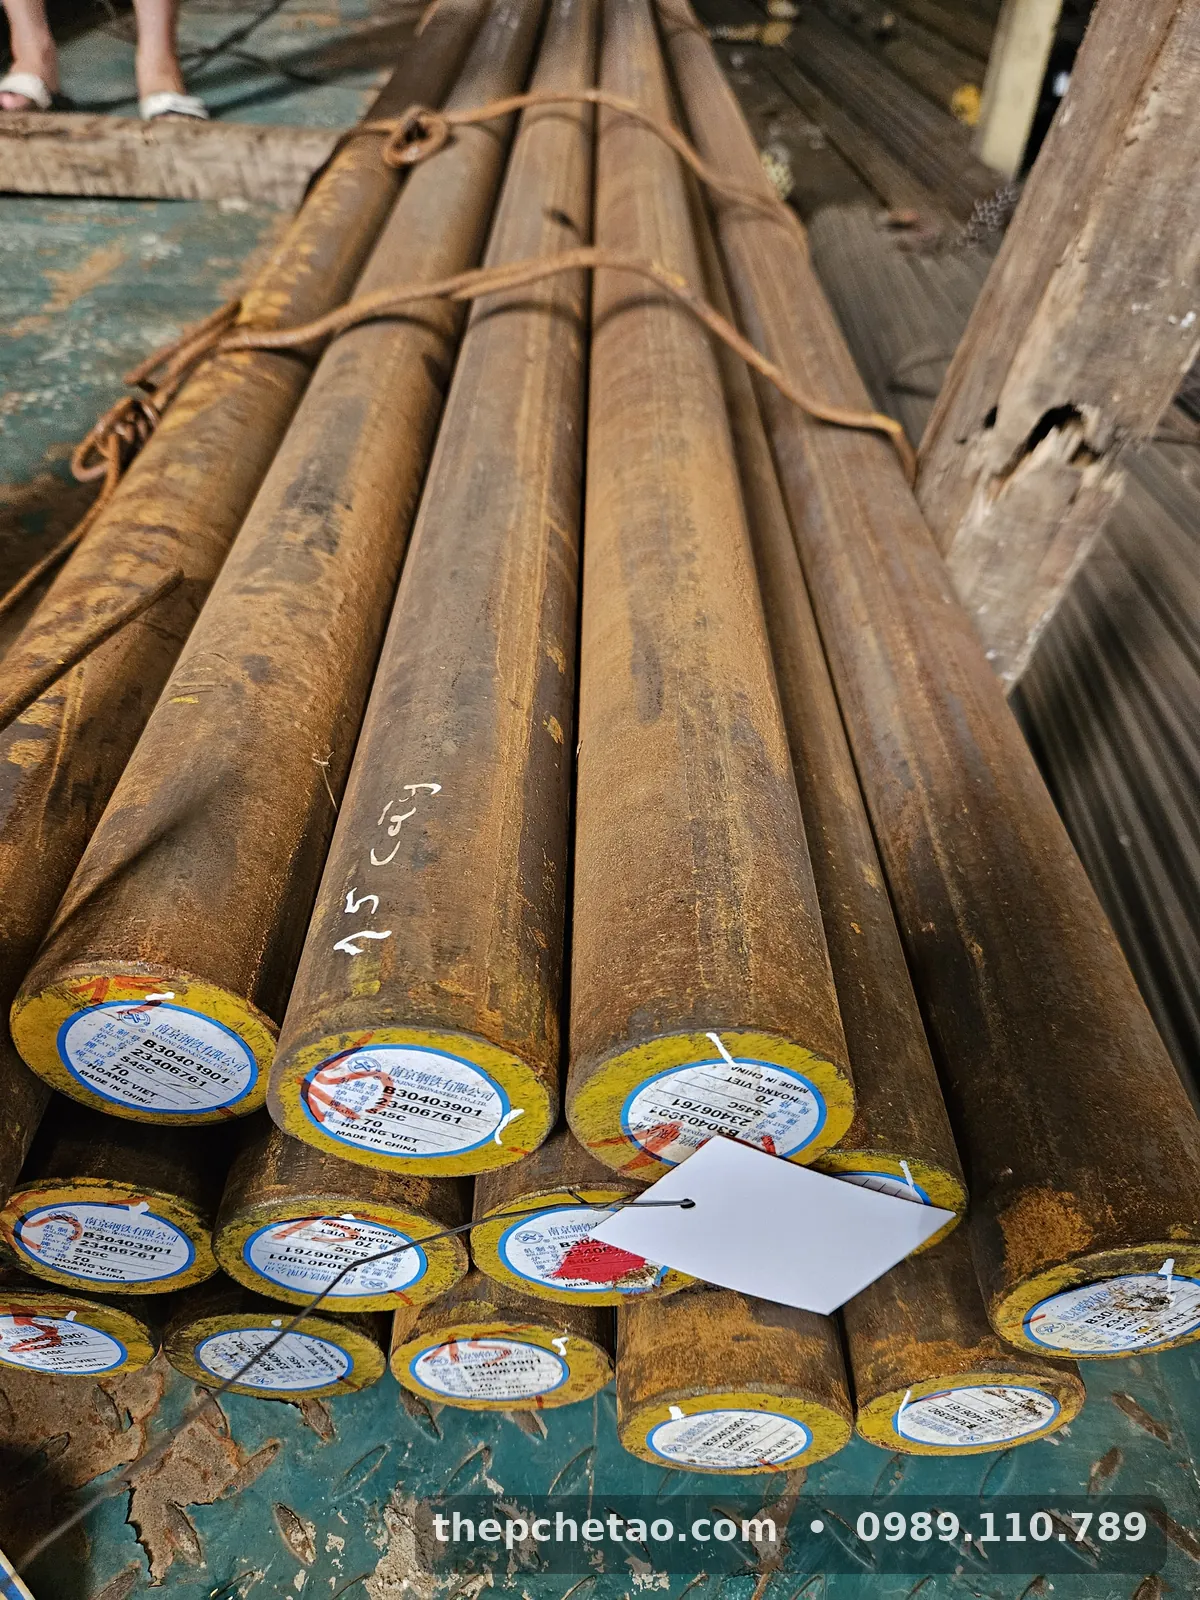
Chọn mác phôi: C45, SS400, SCM440, 40Cr
| Mác | Khi nào chọn | Lưu ý gia công |
|---|---|---|
| SS400 | Chi tiết hàn, giằng, chân đế, dung sai rộng | Dễ cắt; không dùng để tôi cứng |
| C45 / S45C | Trục, chốt, ty, chi tiết có thể tôi | Carbon ~0,45%; hàn cần cẩn thận |
| 40Cr | Trục/chốt chịu tải cao hơn C45, sau tôi ram | Cần nhiệt luyện đúng chu trình |
| SCM440 / 42CrMo4 | Trục tải lớn, va đập, đường kính lớn | Cắt nặng hơn C45; thường cung cấp thường hóa |
Chi tiết mác: SS400 / CT3 / S45C / C45, SCM440 / 42CrMo4, thép làm trục truyền động. Quy trình tiện trục: tiện trục là gì.
Các bước tiện CNC thép tròn theo bản vẽ (xưởng)
- Đối chiếu bản vẽ – phôi: đo phi thực tế, kiểm tra tem/CQ, tính dư đường kính và chiều dài.
- Cắt phôi: cưa đĩa/cưa vòng theo chiều dài + dư mặt đầu.
- Gá phôi: mâm cặp / chống tâm / lunette tùy độ mảnh; tránh biến dạng chi tiết dài.
- Tiện thô: bỏ vỏ cán, để lại lượng tinh (thường 0,3–0,8 mm bán kính tùy chi tiết).
- Nhiệt luyện (nếu có): tôi + ram hoặc tôi cao tần – làm trước công đoạn tinh nếu bản vẽ yêu cầu.
- Tiện tinh / ren / then: đạt dung sai và Ra; kiểm tra mẫu đầu lô.
- Kiểm tra: thước cặp, panme, dưỡng ren; ghi số lô nếu cần truy xuất.
Dao tiện và dải tốc độ / lượng ăn (tham khảo)
Dải dưới đây là mức handbook / xưởng điển hình với insert carbide phủ, thép ở trạng thái cung cấp (cán nóng hoặc thường hóa) – không phải thông số độc quyền của một máy cụ thể.
| Nhóm thép | Vc điển hình (m/phút) | f thô (mm/vòng) | f tinh (mm/vòng) | Ghi chú dao |
|---|---|---|---|---|
| SS400 (carbon thấp) | 120–180 | 0,25–0,40 | 0,05–0,15 | Insert PVD/CVD; góc trước dương |
| C45 / S45C | 100–160 | 0,20–0,35 | 0,05–0,12 | Hạ Vc nếu cứng hơn dự kiến |
| 40Cr / SCM440 (thường hóa) | 80–140 | 0,15–0,30 | 0,05–0,10 | Ưu tiên lưỡi chắc; tưới nguội đủ |
Insert hay dùng: CNMG/DNMG cho thô, DCMT/VBMT cho tinh và profile. Ren: insert threading đúng bước. Then: dao phay then hoặc tiện then bằng dao rãnh tùy máy.
Nhiệt luyện liên quan phôi tiện
- SS400: không dùng để tôi cứng – chỉ làm việc ở trạng thái cung cấp.
- C45/S45C: tôi + ram hoặc tôi cao tần cổ trục phổ biến; nếu tôi trước khi tinh, nhớ để dư mài/tinh sau tôi.
- 40Cr, SCM440: chu trình tôi – ram theo bản vẽ; không “đoán” nhiệt độ từ thói quen C45.
Lỗi hay gặp và cách xử lý
| Lỗi | Nguyên nhân thường gặp | Hướng xử lý |
|---|---|---|
| Hết dư giữa chừng | Phôi hụt phi / chọn phi sát quá | Đo phi thật; lên một cấp phi |
| Rung, sóng bề mặt | Chi tiết mảnh, Vc/f cao, gá yếu | Giảm tốc/lượng ăn; chống tâm; dao sắc |
| Dao mòn nhanh | Vc cao trên thép hợp kim, tưới kém | Hạ Vc; đổi grade insert; tưới đủ |
| Cong sau tiện | Ứng suất phôi cán, cắt lệch | Tiện thô đều hai đầu; ổn định phôi |
| Sai ren / bước | Sai insert hoặc bù dao | Kiểm tra bước; đo dưỡng ren mẫu đầu |
Gửi yêu cầu báo giá
Đính kèm checklist ở trên. Giá phụ thuộc mác, phi, số lượng và độ khó dung sai – bên mình liên hệ báo giá theo từng việc, không niêm yết mức cố định. Để lại thông tin – Thép Hoàng Việt báo giá lại qua Zalo/hotline 0989.110.789.
Cần tư vấn chọn mác, quy cách hoặc báo giá? Gửi danh sách phi, mác thép, chiều dài, số lượng (hoặc bản vẽ) cho Thép Hoàng Việt – chúng tôi kiểm tra hàng và liên hệ báo giá theo đúng yêu cầu.
Câu hỏi thường gặp
Gửi bản vẽ tiện CNC cần kèm những gì?
Nên có bản vẽ 2D/3D hoặc ảnh rõ kích thước, dung sai, vật liệu (mác thép), số lượng, yêu cầu nhiệt luyện/bề mặt, và thời hạn cần hàng. Thiếu mác hoặc dung sai thì bên gia công phải hỏi lại – kéo dài báo giá.
Phôi tiện CNC nên chọn SS400, C45 hay SCM440?
Chi tiết kết cấu hàn, dung sai rộng: SS400. Trục/chốt carbon máy có thể tôi: C45/S45C. Tải lớn, va đập, đường kính lớn: SCM440 hoặc 40Cr. Chọn theo bản vẽ và yêu cầu nghiệm thu, không chỉ theo “dễ tiện”.
Tốc độ cắt thép carbon khi tiện CNC lấy khoảng nào?
Dải handbook / xưởng điển hình với dao carbide: thép carbon thấp (SS400) khoảng 120–180 m/phút; C45/S45C khoảng 100–160 m/phút; SCM440/40Cr thường hóa khoảng 80–140 m/phút. Điều chỉnh theo máy, độ cứng lô và chiều sâu cắt – không lấy một con số cố định cho mọi máy.
Có cần để lại dư gia công trên phôi không?
Có. Phôi cán nóng có vỏ oxit và dung sai đường kính. Thường chọn phi lớn hơn đường kính hoàn thiện 2–6 mm (tùy chi tiết), cộng dư chiều dài mặt đầu. Gửi kích thước hoàn thiện để bên bán/gá đặt gợi ý phi phôi.
Muốn báo giá tiện CNC thép tròn theo bản vẽ thì làm sao?
Gửi bản vẽ + mác + số lượng qua Zalo 0989.110.789 hoặc gọi 0989.110.789. Để lại thông tin – Thép Hoàng Việt đối chiếu phôi và liên hệ báo giá.


