Bulông cường độ cao (cấp 8.8, 10.9…) có thể mua sẵn theo DIN/ISO hoặc tự tiện – cán ren – nhiệt luyện từ phôi thép tròn. Hai hướng đều đúng – nhưng sai chỗ “tự làm cho rẻ” khi không kiểm soát được nhiệt luyện và thử kéo thì rủi ro gãy bulông đắt hơn nhiều so với tiền phôi.
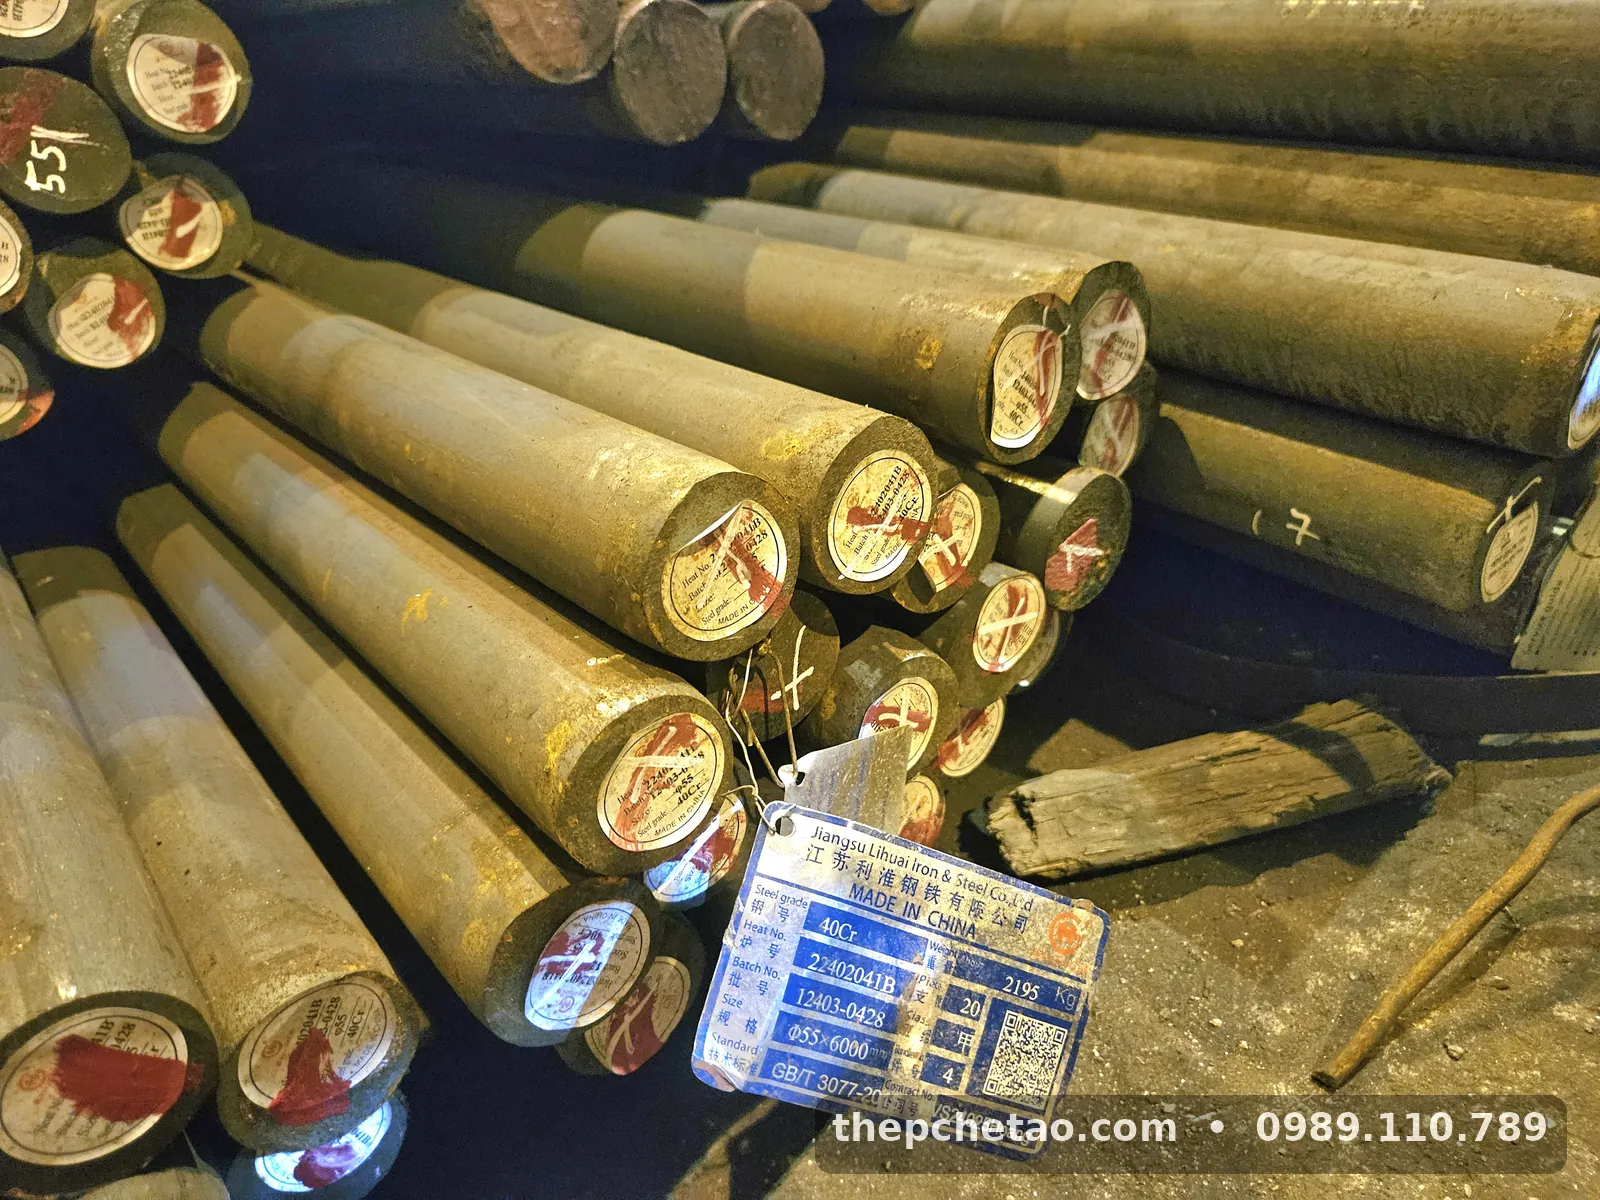
Bài này giúp xưởng quyết định: khi nào nên tự làm, khi nào nên mua sẵn; mác phôi thường dùng (40Cr, SCM435, SCM440); các bước gia công; dải thông số cắt tham khảo; và lỗi hay gặp. Không niết giá hay tồn kho – chỉ nói kỹ thuật và cách gửi yêu cầu báo giá.
Tự gia công hay mua sẵn?
| Tình huống | Nên nghiêng về | Lý do ngắn |
|---|---|---|
| Quy cách DIN/ISO phổ biến, số lượng vừa | Mua sẵn | Có dấu cấp bền, lô ổn định |
| Kích thước đặc biệt, bước không chuẩn, đầu bulông lạ | Tự gia công | Thị trường khó có sẵn |
| Cần gắn cấp 8.8/10.9 nhưng xưởng chưa có lò/thử kéo | Mua sẵn hoặc thuê nhiệt luyện + thử | Tránh “gắn số” không kiểm chứng |
| Số lượng rất lớn, quy trình đã ổn | Tự gia công | Chi phí/chiếc có thể thấp hơn nếu kiểm soát tốt |
| Chi tiết chỉ “giống bulông”, không yêu cầu cấp bền | Tự tiện từ C45/SS400 theo bản vẽ | Ghi rõ trên hồ sơ: không phải cấp bền tiêu chuẩn |
Mác phôi: 40Cr, SCM435, SCM440
| Mác | Nhóm | Gợi ý dùng |
|---|---|---|
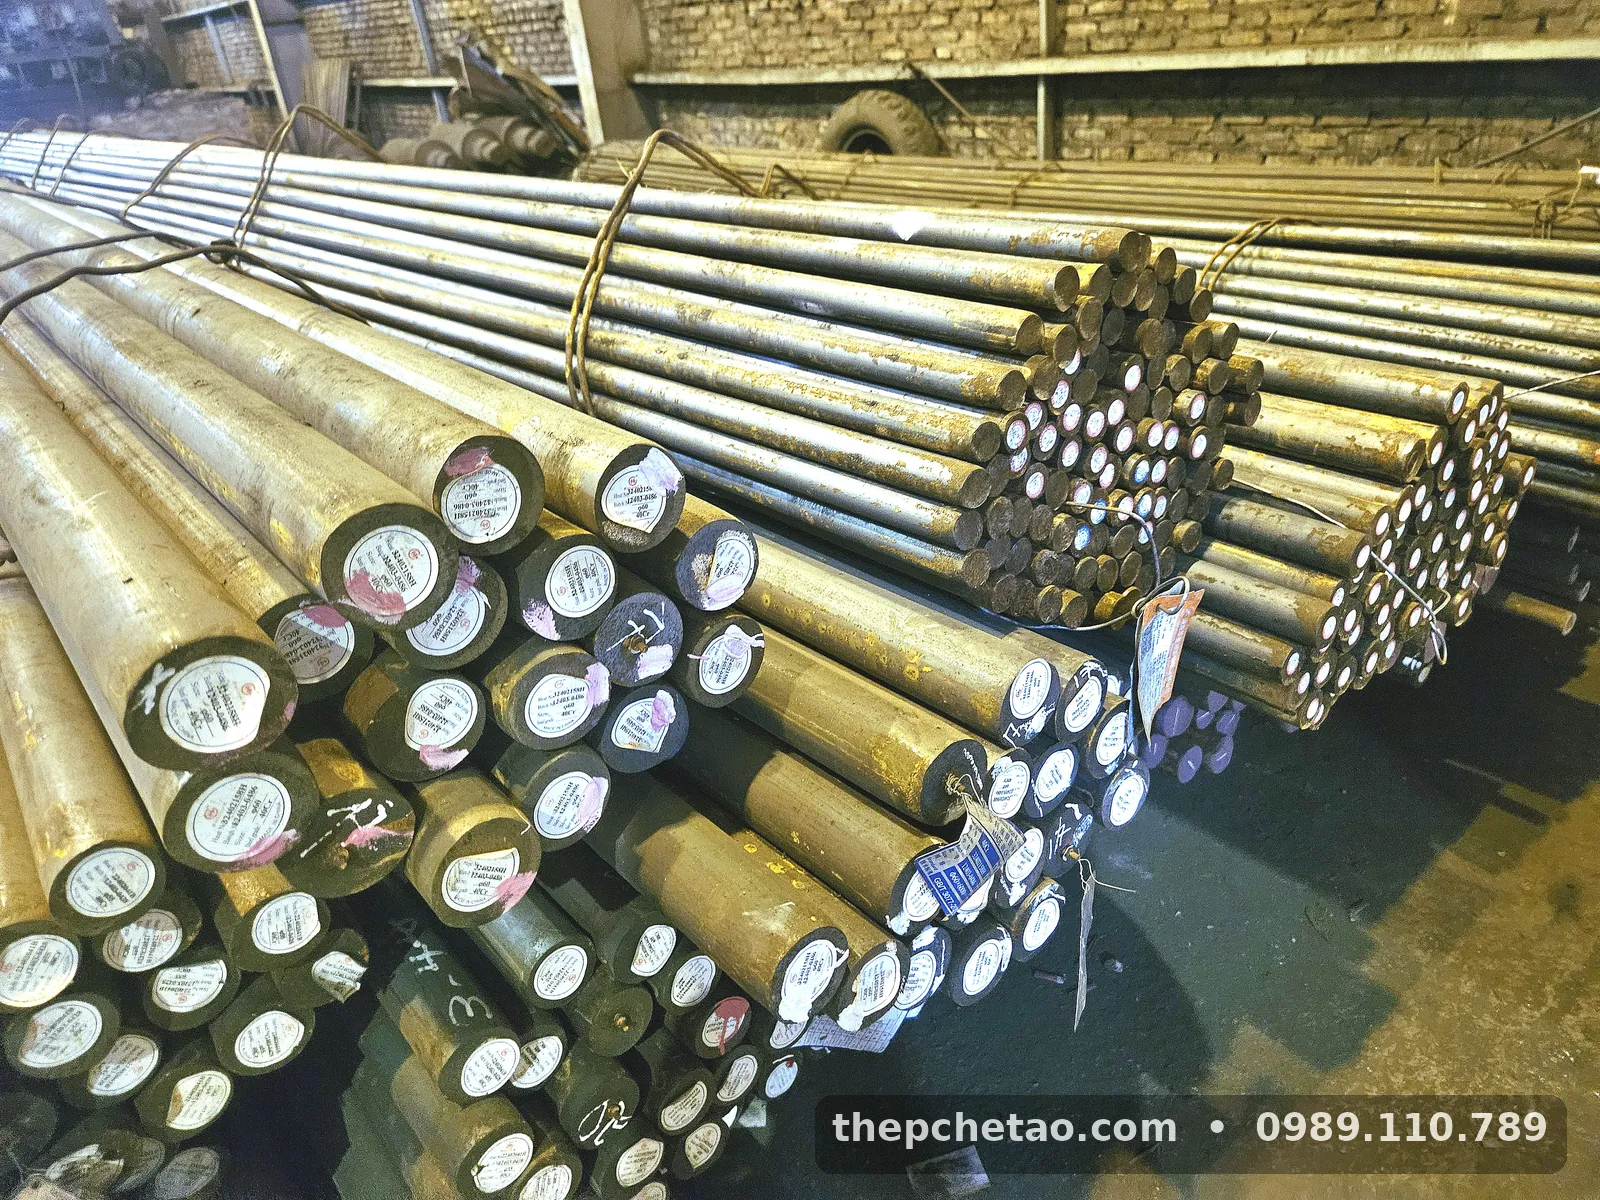
| 40Cr | Hợp kim Cr | Phổ biến cho bulông/trục sau tôi ram – đối chiếu tiêu chuẩn cụ thể |
| SCM435 | Cr-Mo (JIS) | Thường gặp trong nhóm bulông/chi tiết máy cấp bền |
| SCM440 | Cr-Mo cao hơn | Đường kính lớn, tải cao hơn; cắt và nhiệt luyện nặng hơn |
| C45/S45C | Carbon máy | Chi tiết dạng bulông không gắn cấp 8.8/10.9; hoặc theo bản vẽ riêng |
| SS400 | Carbon thường | Không dùng để tạo bulông cường độ cao sau tôi |
Tham khảo: SCM440 / 42CrMo4, SS400 / S45C / C45.
Các bước tự gia công bulông từ phôi tròn
- Chọn phi phôi: lớn hơn đường kính đỉnh ren / đầu bulông sau tiện – thường dư 1–3 mm đường kính tùy máy.
- Cắt đoạn: đủ chiều dài thân + đầu + dư mặt đầu.
- Tiện thân và đầu: đạt đường kính trước khi ren; khống chế đồng tâm.
- Ren: tiện ren hoặc cán ren (cán ổn định hơn với lô lớn nếu có máy).
- Nhiệt luyện: theo cấp bền / bản vẽ – tôi và ram đúng chu trình vật liệu.
- Hoàn thiện: làm sạch, có thể mạ (nếu yêu cầu) – lưu ý mạ sau nhiệt luyện theo quy định.
- Kiểm tra: dưỡng ren, cứng bề mặt/lõi (nếu có thiết bị), thử kéo mẫu theo lô khi gắn cấp bền.
Dải cắt tham khảo khi tiện phôi bulông
| Công đoạn | Dải handbook / xưởng điển hình | Ghi chú |
|---|---|---|
| Tiện thô 40Cr/SCM (thường hóa) | Vc 80–140 m/phút; f 0,15–0,30 mm/vòng | Insert chắc; tưới nguội |
| Tiện tinh trước ren | Vc thấp hơn thô; f 0,05–0,12 | Để bề mặt ổn định trước dao ren |
| Tiện ren | Theo bước ren và insert threading | Chạy mẫu; đo dưỡng |
| Cán ren (nếu có) | Theo máy cán và đường kính | Ổn định lô lớn hơn tiện ren |
Lỗi hay gặp khi tự làm bulông
| Lỗi | Nguyên nhân | Hướng xử lý |
|---|---|---|
| Gãy khi siết | Nhiệt luyện sai / gắn cấp bền không kiểm chứng | Không gắn cấp bền nếu chưa thử; thuê lab nếu cần |
| Ren ôm / kẹt | Đường kính trước ren sai, dao mòn | Đo pitch diameter; đổi insert |
| Lệch trục đầu–thân | Gá yếu, cắt lệch | Gá lại; tiện hoàn thiện một lần gá nếu được |
| Cong sau tôi | Làm mát không đều, tiết diện mỏng | Chu trình ram đúng; kê phẳng khi tôi |
Cách gửi yêu cầu
Nếu cần phôi (40Cr, SCM435, SCM440, C45…) hoặc hỗ trợ chọn quy cách: gửi đường kính × dài, mác/cấp bền mục tiêu, số lượng. Giá theo thời điểm – bên mình liên hệ báo giá, không niêm yết cố định. Để lại thông tin – Thép Hoàng Việt báo giá lại qua 0989.110.789.
Cần tư vấn chọn mác, quy cách hoặc báo giá? Gửi danh sách phi, mác thép, chiều dài, số lượng (hoặc bản vẽ) cho Thép Hoàng Việt – chúng tôi kiểm tra hàng và liên hệ báo giá theo đúng yêu cầu.
Câu hỏi thường gặp
Khi nào nên tự gia công bulông cường độ cao?
Khi số lượng lớn và ổn định theo một quy cách, xưởng đã có tiện/cán ren/nhiệt luyện kiểm soát được, và cấp bền (8.8, 10.9…) nằm trong năng lực thử kéo / chứng từ của xưởng. Lô nhỏ hoặc cấp bền cao khó kiểm soát thì mua sẵn thường rẻ rủi ro hơn.
Phôi thép làm bulông 8.8 / 10.9 thường là mác nào?
Nhóm carbon/hợp kim trung bình như 40Cr, SCM435, SCM440 (tùy tiêu chuẩn và đường kính). Không dùng SS400 để “tôi cho cứng” rồi gọi là 8.8 – carbon thấp không đạt cơ tính cấp bền sau nhiệt luyện đúng nghĩa.
Tự làm bulông có cần thử kéo không?
Nếu gắn nhãn cấp bền 8.8/10.9 cho chi tiết chịu lực hoặc giao khách, cần quy trình nhiệt luyện và kiểm tra cơ tính theo tiêu chuẩn áp dụng. Không có thử nghiệm thì chỉ nên coi là bulông gia công theo bản vẽ, không tự gắn cấp bền.
Mua sẵn khác tự gia công ở điểm nào?
Bulông chuẩn (DIN/ISO) mua sẵn có cấp bền và dấu đầu bulông theo lô sản xuất. Tự gia công linh hoạt kích thước đặc biệt / bước không chuẩn, nhưng phải tự chịu trách nhiệm nhiệt luyện và kiểm tra.
Muốn hỏi phôi hoặc gia công bulông thì gửi gì?
Gửi cấp bền hoặc mác phôi, đường kính × chiều dài, bước ren, số lượng và bản vẽ (nếu có) qua Zalo 0989.110.789 hoặc gọi 0989.110.789 để được liên hệ báo giá.


