Chọn mác thép tròn cho chi tiết tiện hàng loạt thường rơi vào một câu hỏi: lấy loại dễ cắt cho năng suất, hay loại bền / tôi được cho đúng bản vẽ? Hai hướng không đối lập nếu tách rõ yêu cầu chi tiết – nhưng chọn “dễ cắt” khi bản vẽ cần tôi thì lô hàng cả nghìn chi tiết có thể phải làm lại.
Bài so sánh SS400, S20C và C45/S45C dưới góc năng suất tiện: dải tốc độ/lượng ăn handbook, khi nào được ưu tiên dễ cắt, khi nào bắt buộc bền, lỗi hay gặp trên lô lớn.
Dễ cắt hay bền – khung quyết định
| Yêu cầu chi tiết | Ưu tiên | Mác nghiêng về |
|---|---|---|
| Không tôi, dung sai vừa, cần năng suất | Dễ cắt | SS400 hoặc S20C |
| Có tôi / tôi cao tần / chịu mòn | Bền + nhiệt luyện được | C45 / S45C |
| Tải lớn, va đập | Bền lõi sau tôi ram | 40Cr / SCM440 (ngoài phạm vi “dễ cắt”) |
| Hàn nhiều sau tiện | Dễ hàn | SS400 |
| Bản vẽ đã ghi mác | Theo bản vẽ | Không đổi chỉ vì “tiện nhanh hơn” |
So sánh SS400, S20C, C45/S45C khi tiện
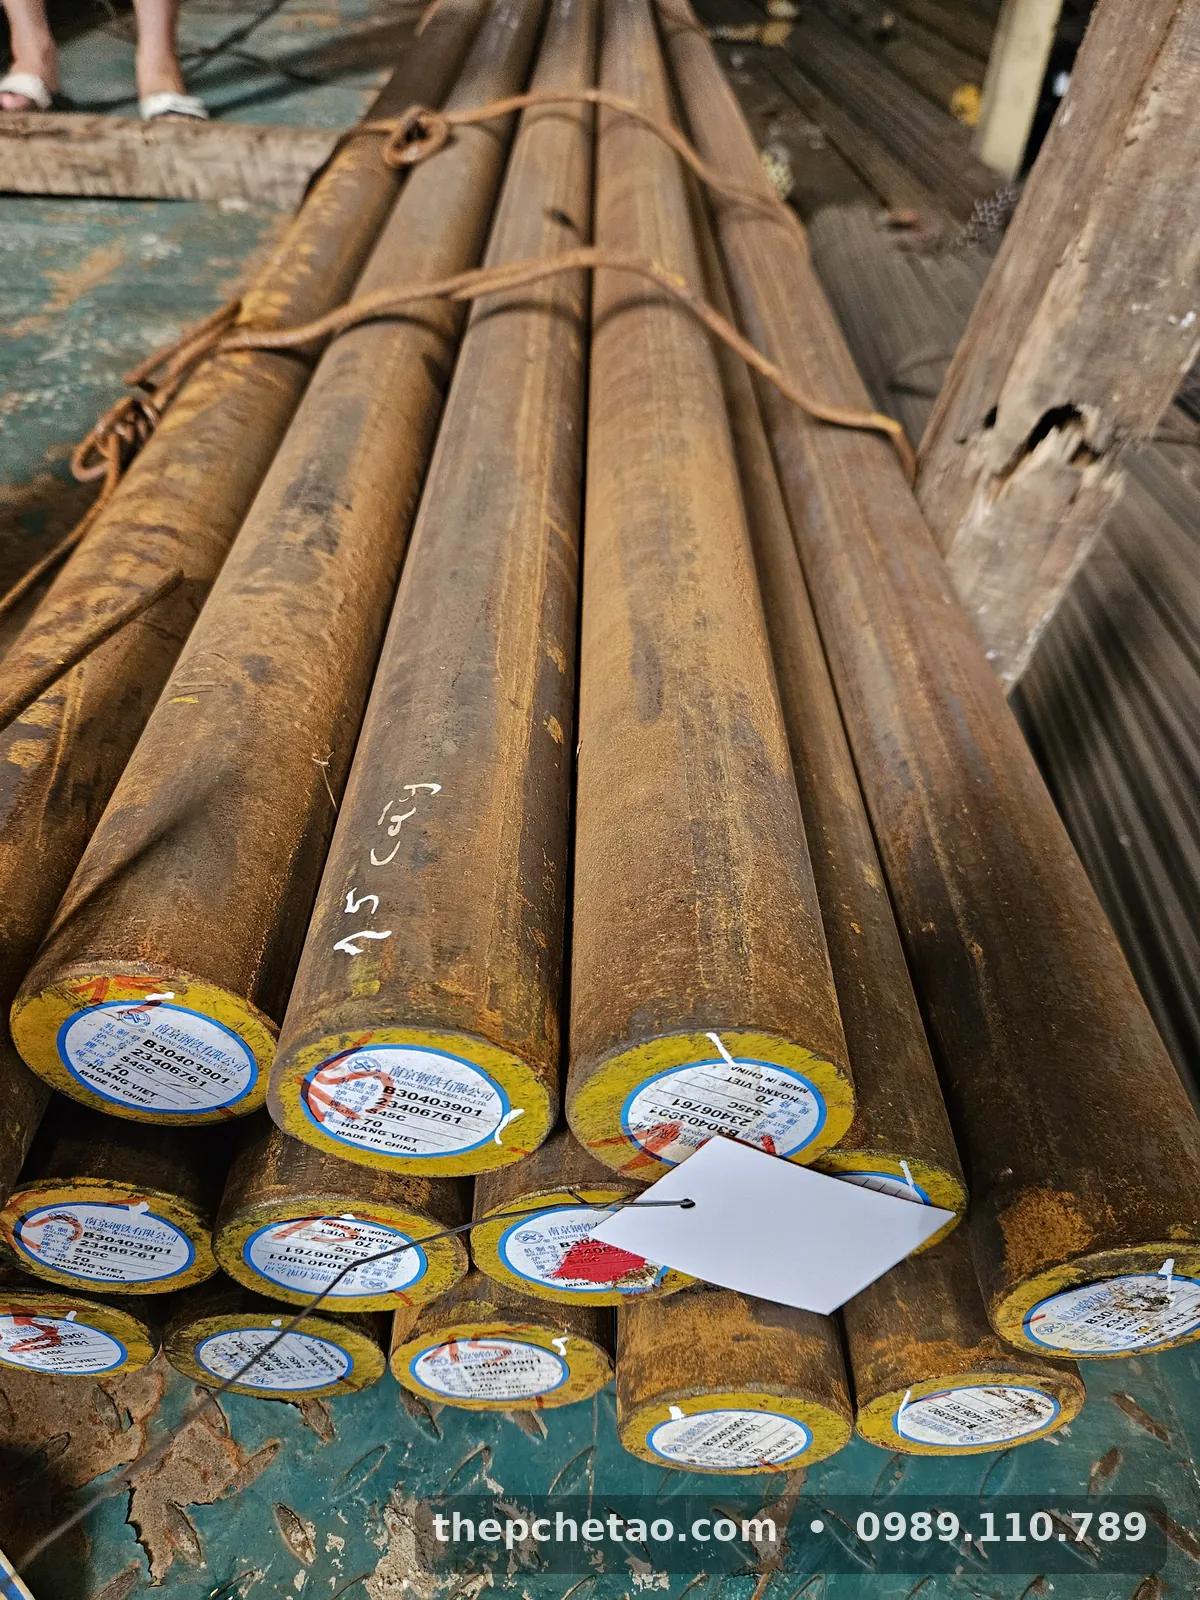
| Tiêu chí | SS400 | S20C | C45 / S45C |
|---|---|---|---|
| Nhóm | Kết cấu chung (JIS G3101) | Carbon thấp máy (JIS) | Carbon máy ~0,45% C |
| Dễ tiện hàng loạt | Cao | Cao | Trung bình |
| Tôi cứng | Không | Hạn chế / không như C45 | Được |
| Hàn | Rất tốt | Tốt | Cần quy trình |
| Việc hợp | Giằng, chốt hàn, chi tiết không tôi | Dập/cán, tiện năng suất | Trục, chốt, ty có thể tôi |
Chi tiết mác: SS400 / CT3 / S45C / C45. Checklist gửi bản vẽ tiện: tiện CNC thép tròn theo bản vẽ.
Dải tốc độ / lượng ăn khi chạy lô
| Mác | Vc handbook (m/phút) | f thô | f tinh | Ghi chú lô lớn |
|---|---|---|---|---|
| SS400 | 120–180 | 0,25–0,40 | 0,05–0,15 | Ưu tiên insert bền mẻ; tưới ổn định |
| S20C | 120–170 | 0,25–0,40 | 0,05–0,15 | Tương tự carbon thấp |
| C45 / S45C | 100–160 | 0,20–0,35 | 0,05–0,12 | Hạ Vc nếu cứng hơn dự kiến |
Trên lô lớn: khóa một bộ insert + Vc/f sau khi mẫu đạt Ra và dung sai; đừng chỉnh liên tục giữa lô. Đo phi phôi đầu bó – hụt phi làm hết dư giữa chừng đắt hơn vài phút hạ tốc độ.
Thứ tự làm việc gợi ý cho lô tiện
- Đối chiếu bản vẽ: có tôi không? Có hàn không?
- Chọn mác đúng yêu cầu (không chọn SS400 thay C45 chỉ vì dễ cắt).
- Chọn phi phôi = hoàn thiện + dư (thường +2–6 mm đường kính tùy chi tiết).
- Chạy mẫu: đo dung sai, Ra, thời gian chu kỳ.
- Khóa thông số – chạy lô; kiểm tra định kỳ dao mòn.
- Nhiệt luyện (nếu có) đúng chỗ trong quy trình – thường sau thô, trước tinh/mài.
Lỗi hay gặp trên lô hàng loạt
| Lỗi | Nguyên nhân | Hướng xử lý |
|---|---|---|
| Năng suất thấp dù đã “dễ cắt” | Gá yếu, dao mòn, Vc quá thấp | Sửa gá; đổi insert; chạy lại mẫu |
| Chi tiết không đạt sau tôi | Chọn SS400/S20C thay C45 | Đổi đúng mác từ đầu |
| Hết dư giữa lô | Phi phôi hụt / chọn sát | Đo phi thật; lên một cấp |
| Ra xấu cuối lô | Insert mòn, tưới kém | Định kỳ đổi lưỡi; kiểm tra tưới |
Gửi yêu cầu báo giá phôi tiện hàng loạt
Gửi mác (hoặc mô tả yêu cầu tôi/hàn), phi, số lượng. Bên mình liên hệ báo giá theo đơn – không niêm yết giá cố định. Để lại thông tin – Thép Hoàng Việt báo giá cho anh/chị qua 0989.110.789.
Cần tư vấn chọn mác, quy cách hoặc báo giá? Gửi danh sách phi, mác thép, chiều dài, số lượng (hoặc bản vẽ) cho Thép Hoàng Việt – chúng tôi kiểm tra hàng và liên hệ báo giá theo đúng yêu cầu.
Câu hỏi thường gặp
SS400 có dễ tiện hơn C45 không?
Thường có – carbon thấp, lực cắt thấp hơn, có thể chạy Vc cao hơn trong cùng điều kiện máy/dao. Đổi lại, SS400 không tôi cứng được như C45 – không dùng cho trục/chốt cần độ cứng sau nhiệt luyện.
Chi tiết tiện hàng loạt nên ưu tiên dễ cắt hay bền?
Nếu chi tiết không yêu cầu tôi / chịu mòn cao: ưu tiên dễ cắt (SS400 hoặc S20C) để nâng năng suất. Nếu bản vẽ yêu cầu cơ tính / tôi: bắt buộc đúng mác (C45, 40Cr…) dù cắt chậm hơn.
S20C khác SS400 thế nào khi tiện hàng loạt?
S20C (JIS) là thép carbon thấp máy, thành phần C kiểm soát hơn nhóm kết cấu chung. Cả hai đều dễ cắt; S20C hay gặp khi cần carbon ổn định cho dập/cán. Vẫn không thay C45 khi cần tôi.
Tốc độ cắt hàng loạt lấy khoảng nào?
Handbook/xưởng điển hình với carbide: SS400 khoảng 120–180 m/phút; C45/S45C khoảng 100–160 m/phút; sau tôi cứng thì xuống rất thấp hoặc chuyển mài. Chỉnh theo độ cứng lô và độ cứng vững máy.
Muốn hỏi mác cho lô tiện hàng loạt thì liên hệ sao?
Gửi bản vẽ hoặc kích thước hoàn thiện, số lượng, yêu cầu tôi/hàn – qua Zalo 0989.110.789 hoặc gọi 0989.110.789. Để lại thông tin – Thép Hoàng Việt báo giá cho anh/chị.


