Trong xưởng vít, câu “làm đinh vít từ thép” gần như đồng nghĩa với một dây chuyền: dây cuộn kéo nguội → máy dập đầu → máy cán ren → nhiệt luyện → mạ. Thép tròn cây chỉ xuất hiện ở hai chỗ: vít cỡ lớn làm số lượng ít bằng tiện, và đinh, chốt, vít đặc biệt mà xưởng nhỏ tự làm. Bài này đi qua từng bước của dây chuyền, cách tính chiều dài phôi dập đầu, chọn dây/mác, và những lỗi làm đầu vít nứt hay ren không đầy.
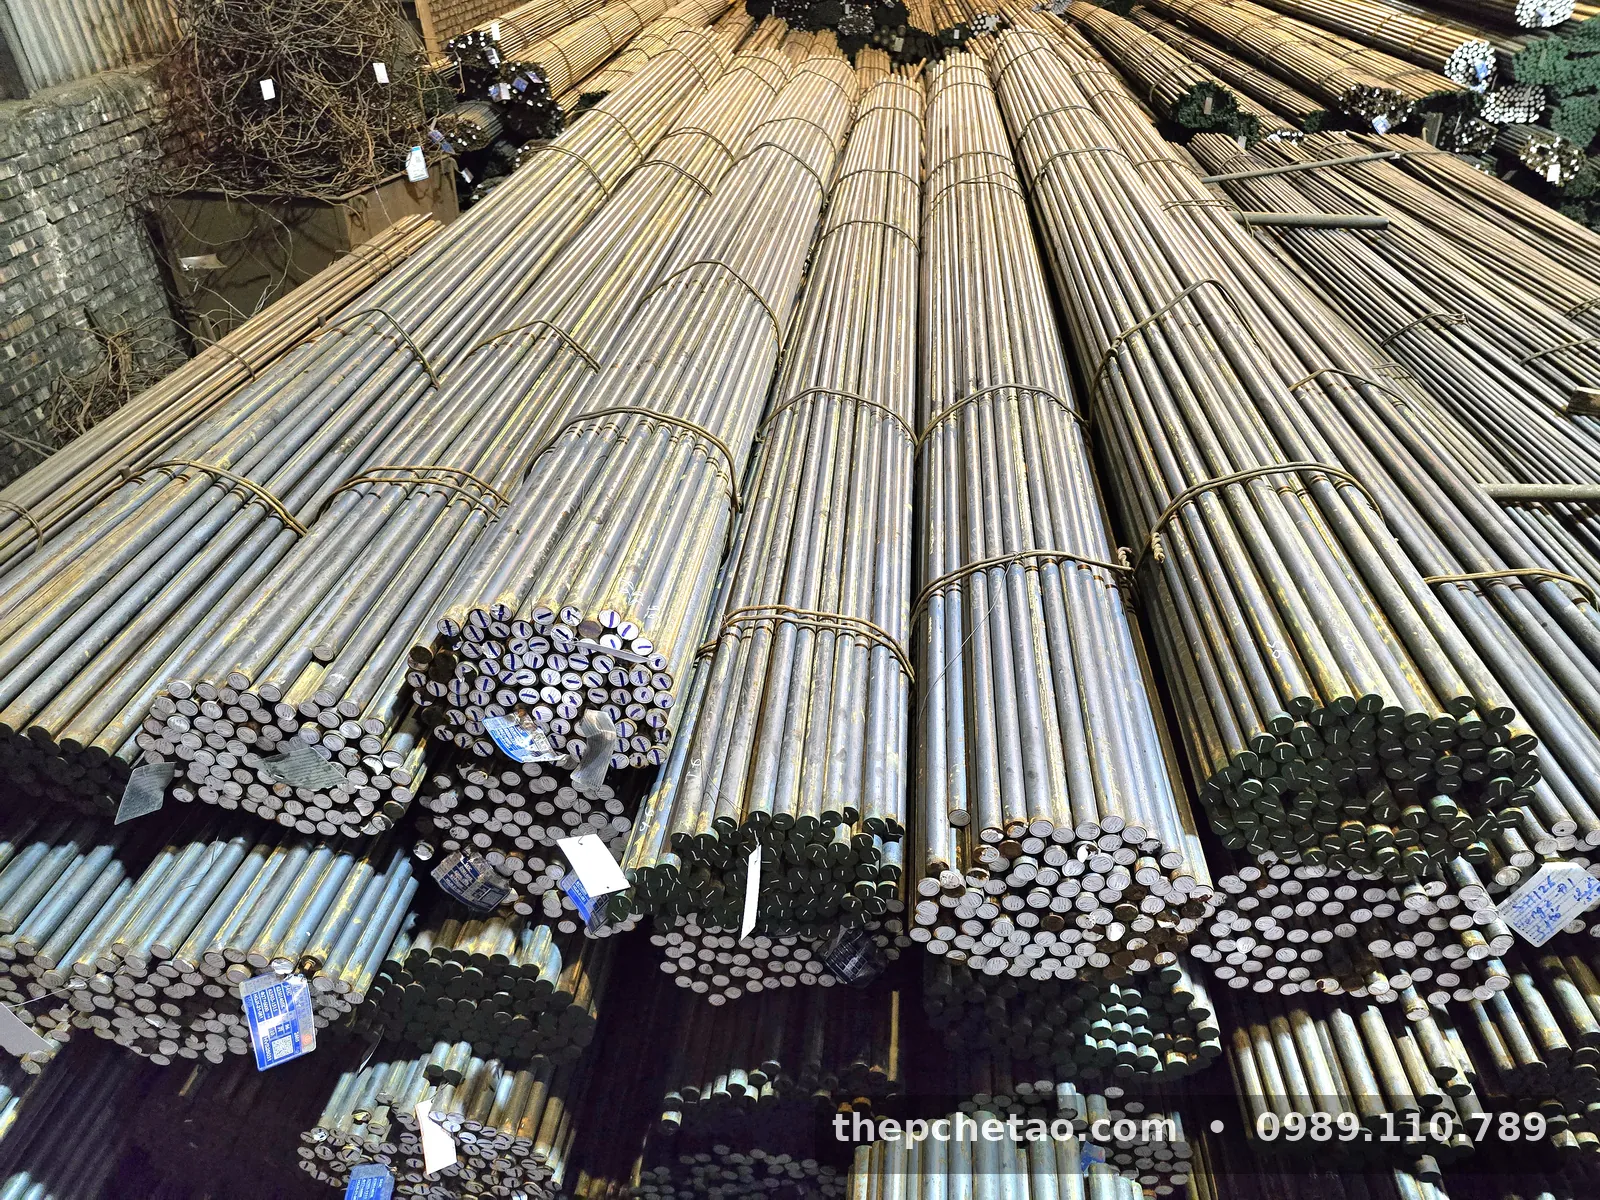
Dây chuyền làm đinh vít điển hình
- Ủ cầu hóa và kéo dây: dây cán nóng được ủ cho mềm, tẩy gỉ, phủ phosphat hoặc xà phòng kéo, rồi kéo nguội về đúng đường kính phôi – với vít cán ren, đường kính này gần đường kính trung bình ren.
- Dập đầu nguội: máy cắt đoạn dây và chồn đầu qua 1–3 nhát (máy 1 khuôn 2 nhát, 2 khuôn 3 nhát…); cùng lúc đột rãnh chữ thập, lục giác chìm hoặc dập đầu lục giác.
- Vuốt mũi (vít tự khoan, vít gỗ, đinh): kẹp ép hoặc phay tạo mũi.
- Cán ren bằng bàn cán phẳng hoặc con lăn: kim loại được ép chảy, không cắt đứt thớ.
- Nhiệt luyện: vít cấp 8.8 trở lên tôi ram; vít tự ren, tự khoan thấm carbon rồi tôi.
- Mạ kẽm điện phân, nhúng nóng hoặc phủ kẽm lá; sau mạ điện phân với vít đã tôi cứng phải sấy khử hydro (ISO 4042).
Phần dập đầu bulông cỡ lớn hơn (tỉ lệ chồn, phôi kéo nguội hay cán nóng) đã viết riêng ở dập nguội bulông; đường kính phôi cán ren theo từng cỡ ở gia công ốc vít theo yêu cầu.
Tính chiều dài phôi dập đầu vít
Kim loại không mất đi khi chồn, nên chiều dài dây cho phần đầu = thể tích đầu ÷ diện tích tiết diện dây. Quy tắc kinh nghiệm hay dùng trong dập nguội: đoạn dây tự do chồn một nhát không nên vượt khoảng 2,3 lần đường kính dây, nếu không thanh sẽ bị uốn cong thay vì phình đều. Bảng dưới tính cho vít đầu trụ (kích thước đầu dk × k theo ISO 4762), phôi lấy bằng đường kính trung bình ren d2 (ISO 724) vì thân sẽ cán ren:
| Vít | Dây ≈ d2 (mm) | Đầu dk × k (mm) | Dây cho đầu (mm) | Tỉ lệ chồn (× d) | Chiều dài phôi (mm) | Số nhát gợi ý |
|---|---|---|---|---|---|---|
| M4×20 | 3,545 | 7,0 × 4,0 | 15,6 | 4,4 | 35,6 | 2 nhát |
| M5×30 | 4,480 | 8,5 × 5,0 | 18,0 | 4,0 | 48,0 | 2 nhát |
| M6×30 | 5,350 | 10,0 × 6,0 | 21,0 | 3,9 | 51,0 | 2 nhát |
| M8×40 | 7,188 | 13,0 × 8,0 | 26,2 | 3,6 | 66,2 | 2 nhát |
Đọc bảng: vít đầu trụ cần lượng dây khoảng 4d cho đầu – vượt xa giới hạn một nhát, nên xưởng vít dùng máy 2 nhát (nhát đầu chồn sơ bộ thành hình côn, nhát sau định hình). Vít đầu bằng, đầu dù thể tích đầu nhỏ hơn nên có cỡ làm được 1–2 nhát.
Chọn dây và mác thép
| Loại sản phẩm | Mác / dây thường dùng | Lý do |
|---|---|---|
| Đinh thép thường, vít gỗ, vít bắn tôn cấp thấp | Dây carbon thấp: SWRCH10A, SWRCH18A (JIS G3507-1), S20C | Carbon thấp, dẻo, chồn tỉ lệ lớn không nứt |
| Vít tự ren, tự khoan (thấm carbon) | SWRCH18A, SWRCH22A hoặc tương đương carbon thấp | Lõi dẻo, bề mặt thấm lên cứng |
| Vít, bulông cấp 8.8 | Dây carbon trung bình (SWRCH35K, S35C–S45C) hoặc thép bo | Đủ carbon để tôi ram đạt bền |
| Vít cấp 10.9–12.9 | SCM435, SCM440, 40Cr | Thấm tôi tốt ở tiết diện lớn |
| Vít, chốt cỡ lớn tiện từ cây | S45C/C45, 40Cr, SCM440 thép tròn | Số lượng ít, không đáng làm khuôn dập |
SS400 rẻ và dễ tiện nhưng không có giới hạn carbon, silic trong JIS G3101 – dập nguội tỉ lệ lớn dễ nứt đầu và không thấm–tôi ổn định. Dùng SS400 cho đinh chốt tiện, chi tiết không dập và không tôi. So sánh kỹ: SS400 và S45C; C45: mác C45 và ứng dụng.
Đinh thép: khối lượng và số cái mỗi kg
Đinh thường làm từ dây carbon thấp, dập mũ và vuốt mũi trên máy làm đinh. Khối lượng thân đinh tính theo 0,00617 × d² (kg/m) – mũ đinh nặng thêm vài phần trăm nên số cái thực tế mỗi kg ít hơn bảng một chút:
| Đinh d × L (mm) | Dây (g/m) | Thân 1 cái (g) | ≈ cái/kg (chưa tính mũ) |
|---|---|---|---|
| 2,5 × 40 | 38,6 | 1,54 | 648 |
| 3,0 × 50 | 55,5 | 2,78 | 360 |
| 3,5 × 60 | 75,6 | 4,53 | 221 |
| 4,0 × 75 | 98,7 | 7,40 | 135 |
| 4,5 × 100 | 124,9 | 12,49 | 80 |
| 5,0 × 120 | 154,2 | 18,51 | 54 |
Vít tự ren và tự khoan: thấm carbon
Vít tự ren phải cứng hơn vật liệu nó cắt ren. ISO 2702 yêu cầu vít tự ren thép thấm carbon và tôi, độ cứng bề mặt tối thiểu 450 HV0,3, lõi khoảng 270–390 HV5 – lõi đủ dẻo để không gãy khi siết, bề mặt đủ cứng để không mòn ren. Thấm quá sâu làm vít giòn, gãy ngang ở đầu; thấm quá nông thì mũi mòn, không ăn vào tôn. Mỗi mẻ nên cắt mẫu đo chiều sâu lớp thấm và thử bắt vào tấm thử theo tiêu chuẩn.
Khi nào tiện vít từ thép tròn cây?
Vít, bulông cỡ lớn (từ khoảng M20 trở lên), ren bước nhuyễn, ren đặc biệt hoặc mác hợp kim, số lượng vài chục đến vài trăm: tiện từ thép tròn C45, 40Cr, SCM440 rồi cán hoặc tiện ren. Tiện C45 bằng dao carbide phủ dải handbook khoảng 100–160 m/phút, chạy dao thô 0,2–0,35 mm/vòng; cán ren sau tiện cho ren bền mỏi hơn ren tiện. Gửi bản vẽ tiện: tiện CNC thép tròn theo bản vẽ; phôi bulông theo cấp bền: phôi thép làm bulông.
Lỗi hay gặp và cách xử lý
| Hiện tượng | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
| Nứt mép đầu vít sau dập | Dây có vết xước/gấp mép bề mặt, carbon cao, chưa ủ cầu hóa, tỉ lệ chồn quá lớn | Kiểm bề mặt dây, ủ cầu hóa, tăng số nhát, đổi dây carbon thấp hơn |
| Thân bị cong khi chồn | Đoạn tự do quá 2,3d một nhát | Chia 2 nhát, dùng nhát chồn sơ bộ hình côn |
| Ren không đầy, đỉnh ren bằng | Phôi nhỏ hơn d2, bàn cán mòn | Tăng đường kính phôi, kiểm calip ren 6g |
| Rãnh chữ thập bị toét khi bắt | Rãnh nông, đầu mềm, tua vít sai cỡ | Chỉnh chày đột, kiểm độ cứng sau nhiệt luyện |
| Vít tự ren gãy giòn sau mạ | Hydro hấp thụ khi mạ điện phân trên vít cứng | Sấy khử hydro sau mạ theo ISO 4042, kiểm gãy trễ theo lô |
| Vít tự ren mòn mũi, không ăn tôn | Lớp thấm nông hoặc độ cứng bề mặt thấp | Kiểm chiều sâu thấm, độ cứng HV0,3 theo ISO 2702 |
Hỏi thép làm đinh vít
Thép Hoàng Việt cung cấp thép tròn SS400, S45C/C45, 40Cr, SCM440 theo lô có CO/CQ, cắt đoạn theo yêu cầu, phù hợp vít, chốt, bulông cỡ lớn tiện từ cây. Dây dập nguội chuyên dụng (SWRCH…) hãy hỏi trước để kiểm tra nguồn. Giá theo mác, quy cách và thời điểm – liên hệ báo giá. Bấm Nhận báo giá hoặc gọi 0989.110.789. Tra kg theo phi: trọng lượng thép tròn trơn; tổng quan mác: thép tròn trơn SS400, CT3, S45C, C45.
Cần tư vấn chọn mác, quy cách hoặc báo giá? Gửi danh sách phi, mác thép, chiều dài, số lượng (hoặc bản vẽ) cho Thép Hoàng Việt – chúng tôi kiểm tra hàng và liên hệ báo giá theo đúng yêu cầu.
Câu hỏi thường gặp
Đinh vít công nghiệp làm từ thép tròn cây hay dây cuộn?
Phần lớn làm từ dây cuộn kéo nguội chạy liên tục vào máy dập đầu. Thép tròn cây chỉ dùng khi làm vít cỡ lớn số lượng ít bằng tiện, hoặc khi xưởng cắt đoạn rồi rèn/dập từng cái.
Vì sao SS400 không hợp để dập đầu vít?
JIS G3101 không giới hạn carbon, silic cho SS400 nên thành phần dao động theo lô; dập nguội tỉ lệ chồn lớn dễ nứt đầu. Dây dập nguội như SWRCH (JIS G3507-1) hoặc S20C kéo nguội có thành phần hẹp, độ sạch bề mặt tốt hơn.
Vít tự ren có phải thấm carbon không?
Có. ISO 2702 yêu cầu vít tự ren thép được thấm carbon và tôi: độ cứng bề mặt tối thiểu 450 HV0,3, lõi khoảng 270–390 HV5, để mũi vít tự cắt được ren trong tôn hoặc thép mỏng mà không bị mòn ren.
Tính chiều dài phôi dập đầu vít thế nào?
Bằng chiều dài thân cộng phần dây dùng để chồn ra đầu: thể tích đầu chia diện tích tiết diện dây. Ví dụ vít M5×30 đầu trụ (8,5 × 5 mm), dây khoảng Ø4,48: phần đầu cần khoảng 18 mm dây, phôi khoảng 48 mm, tỉ lệ chồn khoảng 4d nên phải dập 2 nhát.
Cần thép tròn hoặc dây thép làm đinh vít thì hỏi thế nào?
Gửi loại vít, cỡ, số lượng, mác hoặc yêu cầu cơ tính qua Zalo 0989.110.789 hoặc gọi 0989.110.789. Để lại thông tin – Thép Hoàng Việt báo giá cho anh/chị.


