Làm chốt định vị thép nghe đơn giản – một đoạn thép tròn tiện đúng phi – nhưng chốt tốt phải đạt ba thứ cùng lúc: đường kính trong vài micromet, mặt ngoài cứng để không mòn, và lõi không giòn để không gãy khi lắp ép. Bài này đi qua quy trình xưởng hay làm: chọn mác, tiện, tôi, ram, mài, cùng bảng dung sai lắp H7/m6/g6 và các lỗi hay gặp.
Chốt định vị dùng ở đâu, tiêu chuẩn nào?
Chốt định vị (dowel pin) giữ hai chi tiết đúng vị trí tương đối – nửa khuôn trên/dưới, thân đồ gá với tấm đế, vỏ hộp số. Bulông kẹp, còn chốt định vị. Chốt tiêu chuẩn có hai nhóm: chốt không tôi theo ISO 2338 (dung sai m6, h8 hoặc h11) và chốt tôi cứng theo ISO 8734 (trước đây DIN 6325) dung sai m6. Chốt tự làm nên bám theo cùng logic: chốt tôi cứng, mài m6 cho định vị chính xác; chốt không tôi cho định vị thô.
Chọn mác thép làm chốt
| Mác | Nhiệt luyện thông dụng | Độ cứng đạt khoảng | Hợp với |
|---|---|---|---|
| SUJ2 (JIS G4805, ~ 100Cr6/52100) | Tôi dầu khoảng 820–850 °C, ram thấp 150–180 °C | 58–62 HRC | Chốt khuôn, chốt đồ gá chính xác, chốt dẫn hướng |
| C45 / S45C | Tôi nước khoảng 820–860 °C, ram thấp; hoặc tôi cao tần | 50–55 HRC bề mặt | Chốt đồ gá tải nhẹ, chốt bản lề |
| 40Cr / SCM440 | Tôi dầu khoảng 830–860 °C; ram thấp (cứng) hoặc ram cao (dai) | 45–52 HRC ram thấp; 28–34 HRC tôi ram | Chốt lớn, chốt chịu va đập, chốt gầu |
| SS400 | Không tôi | — | Chốt định vị thô, không chịu mòn |
SS400 không có giới hạn carbon trong JIS G3101 nên không tôi cứng ổn định – chỉ hợp chốt thô. Bảng chọn mác theo chi tiết khác: bảng chọn nhanh mác thép; mác C45: C45 và ứng dụng; hợp kim: SCM440 theo JIS G4053.
Quy trình làm chốt định vị từ thép tròn
- Chọn phôi: phi phôi lớn hơn phi chốt đủ để sạch vỏ cán và lớp thoát carbon – chốt Ø10 thường đi từ thép tròn Ø12, chốt Ø16 từ Ø18–20. Chốt nhỏ số lượng lớn có thể dùng thanh kéo nguội để giảm lượng tiện.
- Cắt đoạn dài hơn chốt 2–3 mm, hoặc tiện liên tục trên máy CNC có cấp phôi thanh.
- Tiện: tiện ngoài để dư mài khoảng 0,2–0,3 mm đường kính; vát một đầu 15° hoặc bo tròn đầu dẫn hướng; khoan tâm nếu mài giữa hai mũi tâm; tiện lỗ ren rút chốt nếu là chốt lỗ mù.
- Tôi theo mác (bảng trên), làm nguội đúng môi trường – nước cho C45, dầu cho SUJ2, 40Cr.
- Ram ngay sau khi tôi, không để chi tiết nguội lâu ở trạng thái vừa tôi.
- Mài tròn ngoài hoặc mài vô tâm về cấp m6 (hay g6/h6), độ nhám thường Ra 0,4–0,8 µm.
- Kiểm tra: đo phi bằng panme/calip vòng, độ cứng HRC, mẫu lắp thử vào lỗ H7.
Dung sai lắp lỗ H7 với chốt m6, g6 (ISO 286)
| Phi danh nghĩa | Lỗ H7 (mm) | Chốt m6 (mm) | Chốt g6 (mm) |
|---|---|---|---|
| Ø6 (>3–6) | 0 / +0,012 | +0,004 / +0,012 | −0,004 / −0,012 |
| Ø8, Ø10 (>6–10) | 0 / +0,015 | +0,006 / +0,015 | −0,005 / −0,014 |
| Ø12, Ø16 (>10–18) | 0 / +0,018 | +0,007 / +0,018 | −0,006 / −0,017 |
| Ø20, Ø25 (>18–30) | 0 / +0,021 | +0,008 / +0,021 | −0,007 / −0,020 |
Lỗ H7 trên khuôn, đồ gá thường được doa hoặc mài lỗ. Chốt m6 ép vào một chi tiết, chi tiết kia dùng lỗ lắp lỏng hơn để tháo được. Hai chốt định vị trên cùng mặt phẳng nên dùng một chốt tròn và một chốt trám (diamond pin) để tránh kẹt do sai số khoảng cách tâm.
Chế độ cắt tham khảo
Tiện phôi C45 ủ/thường hóa bằng dao carbide phủ: tốc độ cắt dải handbook khoảng 100–160 m/phút, chạy dao thô 0,15–0,3 mm/vòng, tinh 0,05–0,12 mm/vòng. SUJ2 ở trạng thái ủ cầu hóa cắt chậm hơn C45 một chút. Ví dụ chốt Ø10 tiện từ Ø12 ở Vc 120 m/phút: n = 1000·120/(π·12) ≈ 3.180 v/ph. Mài sau tôi bằng đá corundum hoặc CBN, ăn tinh nhỏ, tưới dung dịch đủ để không cháy mài. Thông tin cần gửi khi đặt tiện ngoài: tiện CNC thép tròn theo bản vẽ.
Lỗi hay gặp và cách xử lý
| Hiện tượng | Nguyên nhân | Cách xử lý |
|---|---|---|
| Chốt nứt sau tôi | Tôi nước C45 với góc sắc, lỗ ren; để lâu mới ram | Bo góc, vát, ram ngay; chuyển SUJ2/40Cr tôi dầu |
| Chốt không đủ cứng | Phôi SS400 hoặc lớp thoát carbon còn lại | Đúng mác, tiện đủ dư bỏ lớp thoát carbon |
| Ép chốt không vào hoặc quá lỏng | Sai cấp dung sai, lỗ không doa | Mài chốt m6, doa lỗ H7, đo trước khi lắp |
| Mặt chốt có vết cháy mài, nứt tóc | Mài ăn sâu, thiếu tưới nguội | Giảm lượng ăn, sửa đá, tưới đủ |
| Chốt cong sau tôi | Chốt dài mảnh, nung không đều | Treo đứng khi nung, để dư mài lớn hơn, nắn trước ram |
Đặt phôi thép làm chốt
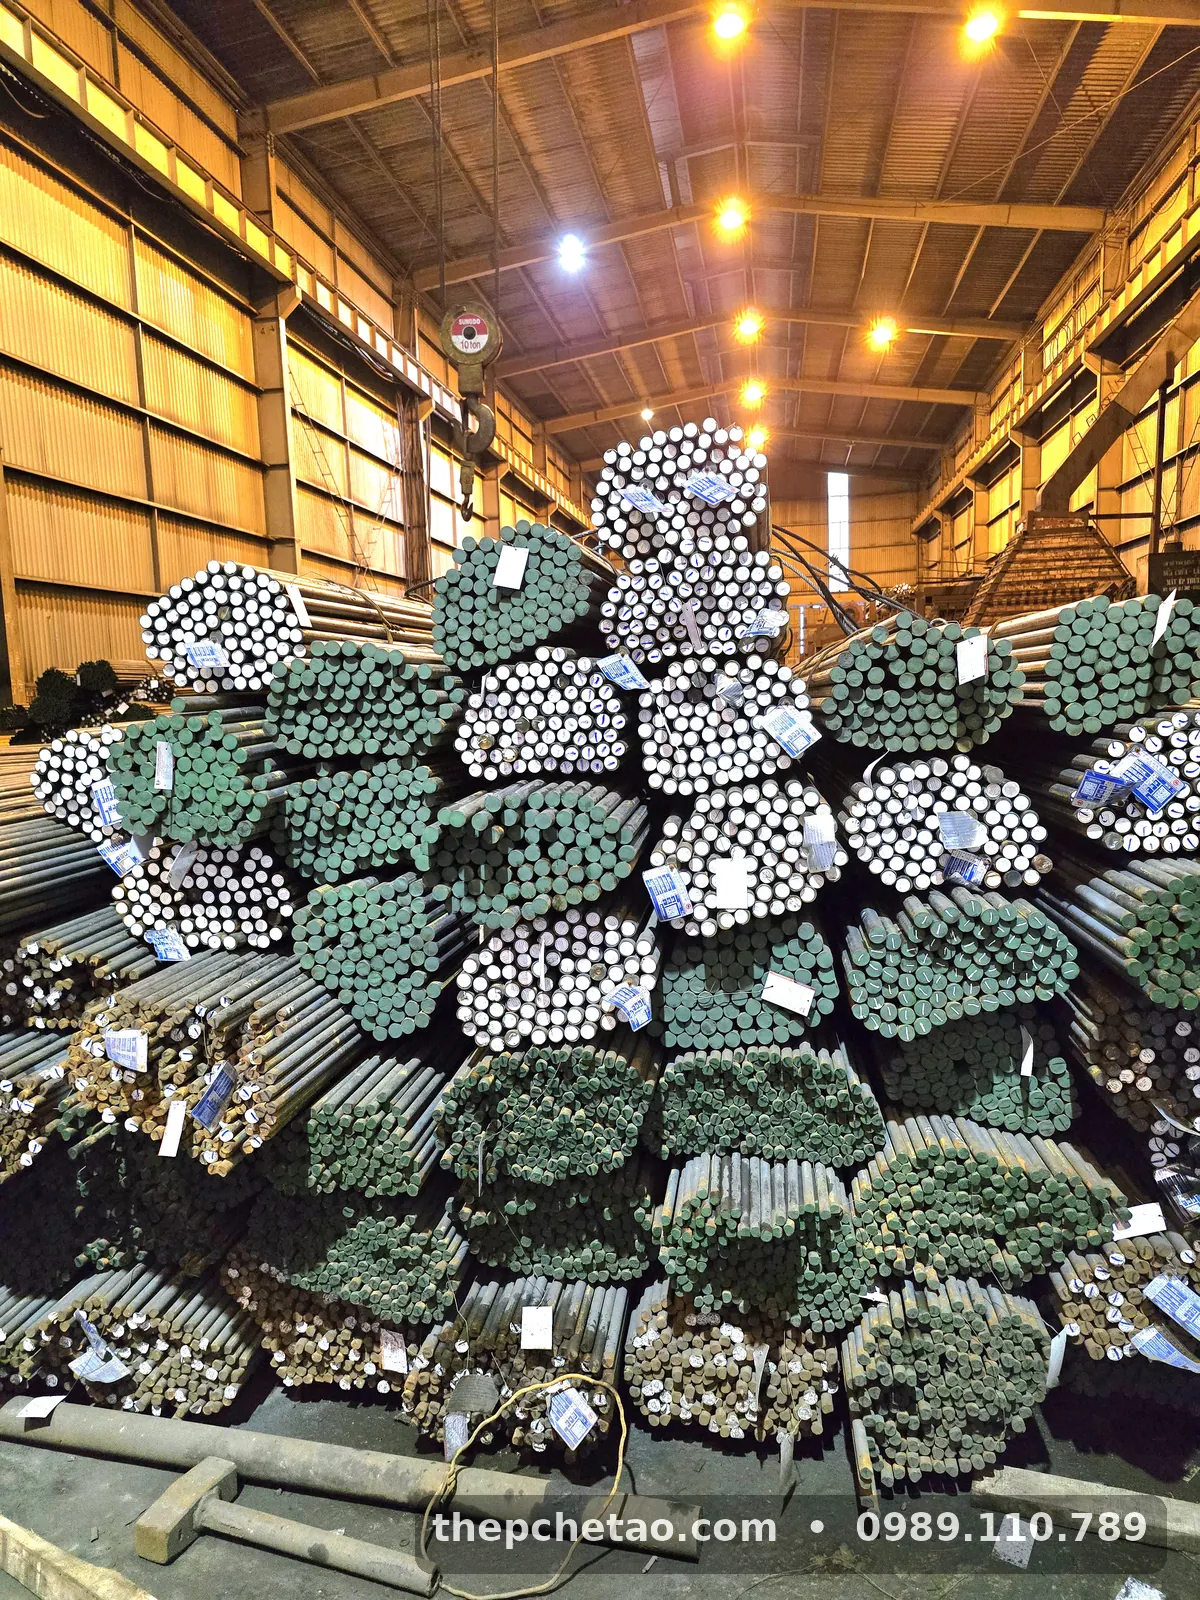
Thép Hoàng Việt cung cấp thép tròn C45/S45C, 40Cr, SCM440 theo lô có CO/CQ, cắt đoạn theo yêu cầu; mác khác như SUJ2 hãy hỏi trước để kiểm tra. Giá theo mác, phi và thời điểm – bên mình liên hệ báo giá. Bấm “Nhận báo giá” hoặc để lại thông tin – Thép Hoàng Việt báo giá cho anh/chị qua 0989.110.789. Tổng quan thép tròn trơn: SS400, CT3, S45C, C45.
Cần tư vấn chọn mác, quy cách hoặc báo giá? Gửi danh sách phi, mác thép, chiều dài, số lượng (hoặc bản vẽ) cho Thép Hoàng Việt – chúng tôi kiểm tra hàng và liên hệ báo giá theo đúng yêu cầu.
Câu hỏi thường gặp
Chốt định vị nên làm bằng thép gì?
Chốt tôi cứng chịu mòn thường làm từ SUJ2 (thép ổ lăn) hoặc thép carbon dụng cụ, đạt khoảng 58–62 HRC sau tôi và ram thấp. Chốt cỡ lớn, chịu va đập hoặc cần dẻo lõi dùng 40Cr/SCM440 tôi ram. C45/S45C dùng cho chốt định vị đồ gá tải nhẹ, tôi bề mặt khoảng 50–55 HRC.
Lỗ chốt H7 và chốt m6 lắp thế nào?
H7/m6 là lắp trung gian thiên về chặt, chốt được ép nhẹ vào lỗ và giữ vị trí lặp lại. Ví dụ Ø10: lỗ 10,000–10,015, chốt 10,006–10,015 theo ISO 286. Chốt cần tháo lắp thường xuyên, như chốt đồ gá, hay dùng g6 hoặc h6 để lắp lỏng có kiểm soát.
Có cần mài chốt định vị sau khi tôi không?
Có, nếu cần cấp m6 hoặc g6. Dung sai m6 cho Ø10 chỉ rộng 9 µm – tiện không giữ ổn định được, nhất là sau tôi vì chi tiết có biến dạng nhỏ. Thông thường tiện để dư mài khoảng 0,2–0,3 mm đường kính, tôi, ram, rồi mài tròn ngoài hoặc mài vô tâm.
Vì sao chốt C45 tôi nước hay bị nứt?
C45 tôi nước nguội rất nhanh, ứng suất lớn dồn vào góc sắc, lỗ ren, rãnh. Chốt nhỏ có lỗ ren rút chốt dễ nứt ngay ở chân ren. Cách tránh: bo đầu, vát góc, không để chuyển tiết diện đột ngột, ram ngay sau tôi, hoặc chuyển sang thép tôi dầu như SUJ2, 40Cr.
Cần phôi làm chốt thì gửi thông tin gì?
Gửi đường kính, chiều dài chốt, số lượng, mác và yêu cầu độ cứng qua Zalo 0989.110.789 hoặc gọi 0989.110.789. Để lại thông tin – Thép Hoàng Việt báo giá cho anh/chị.


