Dập nguội bulông là cách nhanh và rẻ để làm đầu bulông khi chạy loạt lớn, nhưng nó kén phôi hơn nhiều so với tiện hay rèn nóng. Câu hay gặp ở xưởng: lấy phôi thép kéo nguội (dây/thanh kéo tinh) hay cắt luôn từ cây thép tròn cán nóng SS400, C45 cho tiện? Câu trả lời ngắn: dập nguội cần phôi kéo nguội đúng cỡ, bề mặt sạch, đã ủ nếu là thép carbon trung bình; cây cán nóng cắt đoạn hợp với rèn nóng đầu hoặc tiện. Bài dưới đây đi qua từng bước, tỷ lệ chồn, cách chọn mác và các lỗi đầu bulông hay gặp.
Số liệu trong bài lấy theo dải kỹ thuật công bố của tài liệu dập nguội, tiêu chuẩn bulông (ISO 898-1, ISO 4017) và tiêu chuẩn kích thước thép cán (JIS G3191). Đây là mốc để lập quy trình, không thay thông số máy và khuôn của từng xưởng.
Dập nguội và rèn nóng đầu bulông khác nhau ở đâu?
| Tiêu chí | Dập nguội (cold heading) | Rèn nóng đầu (hot heading) |
|---|---|---|
| Nhiệt độ phôi | Nhiệt độ phòng | Nung phần đầu, dải rèn thông dụng của thép carbon khoảng 1.050–1.200 °C, kết thúc không dưới khoảng 850 °C |
| Cỡ hay làm | Khoảng M3–M24 (tùy lực máy) | Thường từ M20 trở lên, bulông neo, bulông dài |
| Phôi | Dây/thanh kéo nguội đúng cỡ, phủ bôi trơn | Cây thép tròn cán nóng cắt đoạn |
| Sản lượng | Hàng chục đến vài trăm chiếc/phút trên máy nhiều trạm | Vài chục đến vài trăm chiếc/giờ |
| Bề mặt đầu | Mịn, sắc cạnh, dung sai chặt | Có vảy rèn, thường phải làm sạch |
| Khi nào hợp | Loạt lớn, cỡ tiêu chuẩn | Loạt nhỏ–vừa, cỡ lớn, hình đầu đặc biệt |
Vì sao dập nguội cần phôi kéo nguội?
Máy dập nguội cắt phôi trong ống cắt (cut-off quill) rồi đẩy vào khuôn chồn có lỗ chỉ hở vài phần trăm milimét. Thép tròn cán nóng theo JIS G3191 (bảng dung sai A cho thép kết cấu chung) được phép lệch ±0,4 mm với Ø dưới 16 và ±0,5 mm với Ø16 đến dưới 28, độ ô-van tới 70% khoảng dung sai. Một cây Ø16 cán nóng có thể đo 15,6 ở chỗ này và 16,4 ở chỗ khác – vào khuôn dập nguội thì hoặc kẹt, hoặc đầu thiếu thể tích.
- Vỏ oxit và thoát carbon: vảy cán cứng, mài mòn khuôn; lớp thoát carbon ở bề mặt làm đầu bulông sau tôi không đủ cứng.
- Vết gấp cán (seam) dọc thân: khi chồn, vết này mở ra thành nứt dọc trên mặt cạnh đầu.
- Độ cứng: thép carbon trung bình ở trạng thái cán có cấu trúc peclit tấm, biến dạng nguội kém; dập nguội cần cấu trúc cầu hóa sau ủ.
- Bôi trơn: phôi dập nguội thường được tẩy gỉ và phủ phốt phát/xà phòng trước khi kéo tinh – cây cán nóng cắt đoạn không có lớp này.
Quy trình dập nguội đầu bulông (sản xuất loạt)
- Chọn dây/thanh đúng mác dập nguội theo cấp bền (xem bảng chọn mác bên dưới).
- Tẩy gỉ, phủ bôi trơn (phốt phát + xà phòng hoặc lớp bôi trơn tương đương).
- Ủ cầu hóa với thép carbon trung bình và thép hợp kim – giảm độ cứng, tăng khả năng chồn.
- Kéo tinh về đúng đường kính dập (thường là đường kính thân hoặc đường kính phôi ren nếu thân rút).
- Cắt phôi trên máy, chiều dài theo thể tích đầu + thân.
- Chồn sơ bộ (preform) để gom thể tích, tránh cong gập.
- Dập đầu tinh, sau đó đột/cắt lục giác nếu là đầu lục giác ngoài.
- Cán ren – phôi ren gần bằng đường kính trung bình ren (xem bài gia công ốc vít theo yêu cầu).
- Nhiệt luyện tôi + ram với cấp 8.8 trở lên; cấp 4.6–5.8 thường không tôi.
- Xử lý bề mặt (mạ kẽm, nhuộm đen…) và kiểm tra cơ tính theo lô.
Tỷ lệ chồn: tính thử một đầu bulông M10
Tài liệu dập nguội của các nhà sản xuất hợp kim và tài liệu kỹ thuật bulông dùng cùng một mốc kinh nghiệm cho thép:
| Chiều dài chồn tự do / đường kính phôi (L₀/d₀) | Số nhát chồn thường cần | Ghi chú |
|---|---|---|
| ≤ khoảng 2,25–2,3 | 1 nhát | Phần lớn đầu một nhát thực tế chỉ ở mức 1–1,25 |
| ≤ khoảng 4,5 | 2 nhát (máy 1 khuôn 2 chày) | Kiểu máy phổ biến cho bulông đầu lục giác |
| ≤ khoảng 8 | 3 nhát hoặc máy nhiều trạm | Hoặc dùng phôi to hơn rồi ép rút thân |
| Đường kính đầu / d₀ ≈ 2–2,5 | — | Khuôn kín có thể tới khoảng 3 |
Ví dụ: bulông lục giác M10 theo ISO 4017 có chiều rộng miệng s = 16 mm, chiều cao đầu k = 6,4 mm. Thể tích lăng trụ lục giác ≈ 0,866 × s² × k = 0,866 × 16² × 6,4 ≈ 1.419 mm³. Với phôi d₀ = 10 mm (tiết diện ≈ 78,5 mm²), chiều dài phần chồn ≈ 1.419 ÷ 78,5 ≈ 18,1 mm, tức L₀/d₀ ≈ 1,8. Thêm phần vạt bỏ khi đột lục giác và góc vát, tỷ lệ thực tế vượt ngưỡng một nhát – vì vậy bulông lục giác hay chạy trên máy hai nhát hoặc nhiều trạm.
Nếu tỷ lệ vượt mốc mà vẫn ép một nhát, phần phôi thò ra sẽ cong như cột chịu nén, gập lên nhau và để lại vết gấp nguội ở cổ đầu – lỗi khó thấy bằng mắt nhưng là điểm gãy khi siết.
Chọn mác: SS400, S20C hay C45/S45C?
| Mác | Tiêu chuẩn | Hợp với | Không nên |
|---|---|---|---|
| SS400 | JIS G3101 – bảo đảm cơ tính kéo, chỉ khống chế P, S | Bulông 4.6 rèn nóng hoặc tiện, ty ren, bulông neo móng không tôi | Dập nguội loạt; bulông cần tôi ram |
| S20C | JIS G4051 – C khoảng 0,18–0,23% | Chi tiết tiện cần thấm carbon, bulông cấp thấp tiện/rèn; bản dây kéo nguội tương đương dùng dập được | Cấp 8.8 trở lên nếu không có quy trình tôi phù hợp |
| C45 / S45C | JIS G4051 / EN 10083-2 – C khoảng 0,42–0,48% | Bulông lớn rèn nóng rồi tôi ram, chốt, ty chịu lực; dập nguội chỉ khi đã ủ cầu hóa | Dập nguội ở trạng thái cán |
| Dây chuyên dập nguội | JIS G3507 (SWRCH) / GB/T 6478 (ML) | Sản xuất loạt bulông, vít, đinh tán | — |
| 40Cr, SCM435, SCM440 | GB/T 3077, JIS G4053 | Cấp 10.9, 12.9 sau tôi ram | Dùng khi không có lò tôi kiểm soát |
Chi tiết từng mác: thép tròn trơn SS400, CT3, S45C, C45, mác thép C45 và ứng dụng, so sánh SS400 và S45C. Phôi cho bulông theo cấp bền: cách chọn phôi thép tròn làm bulông 4.6, 8.8, 10.9; bulông hợp kim: thép SCM440.
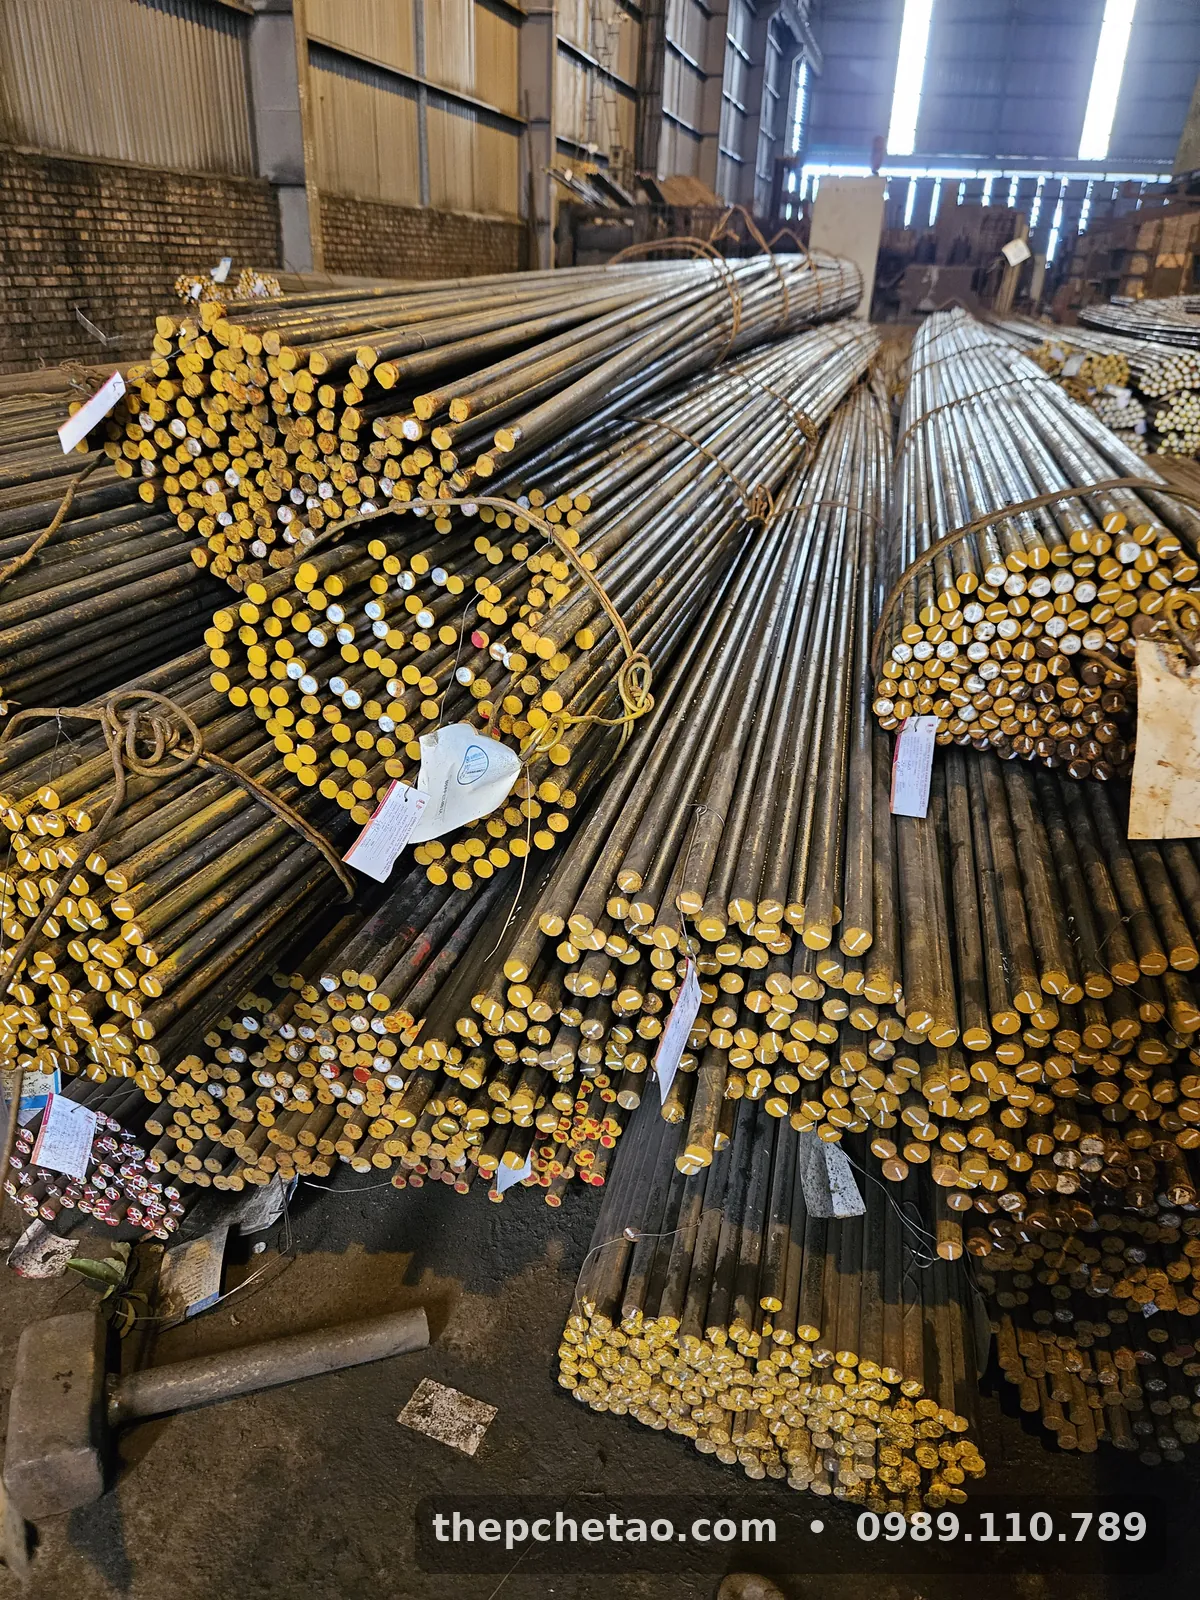
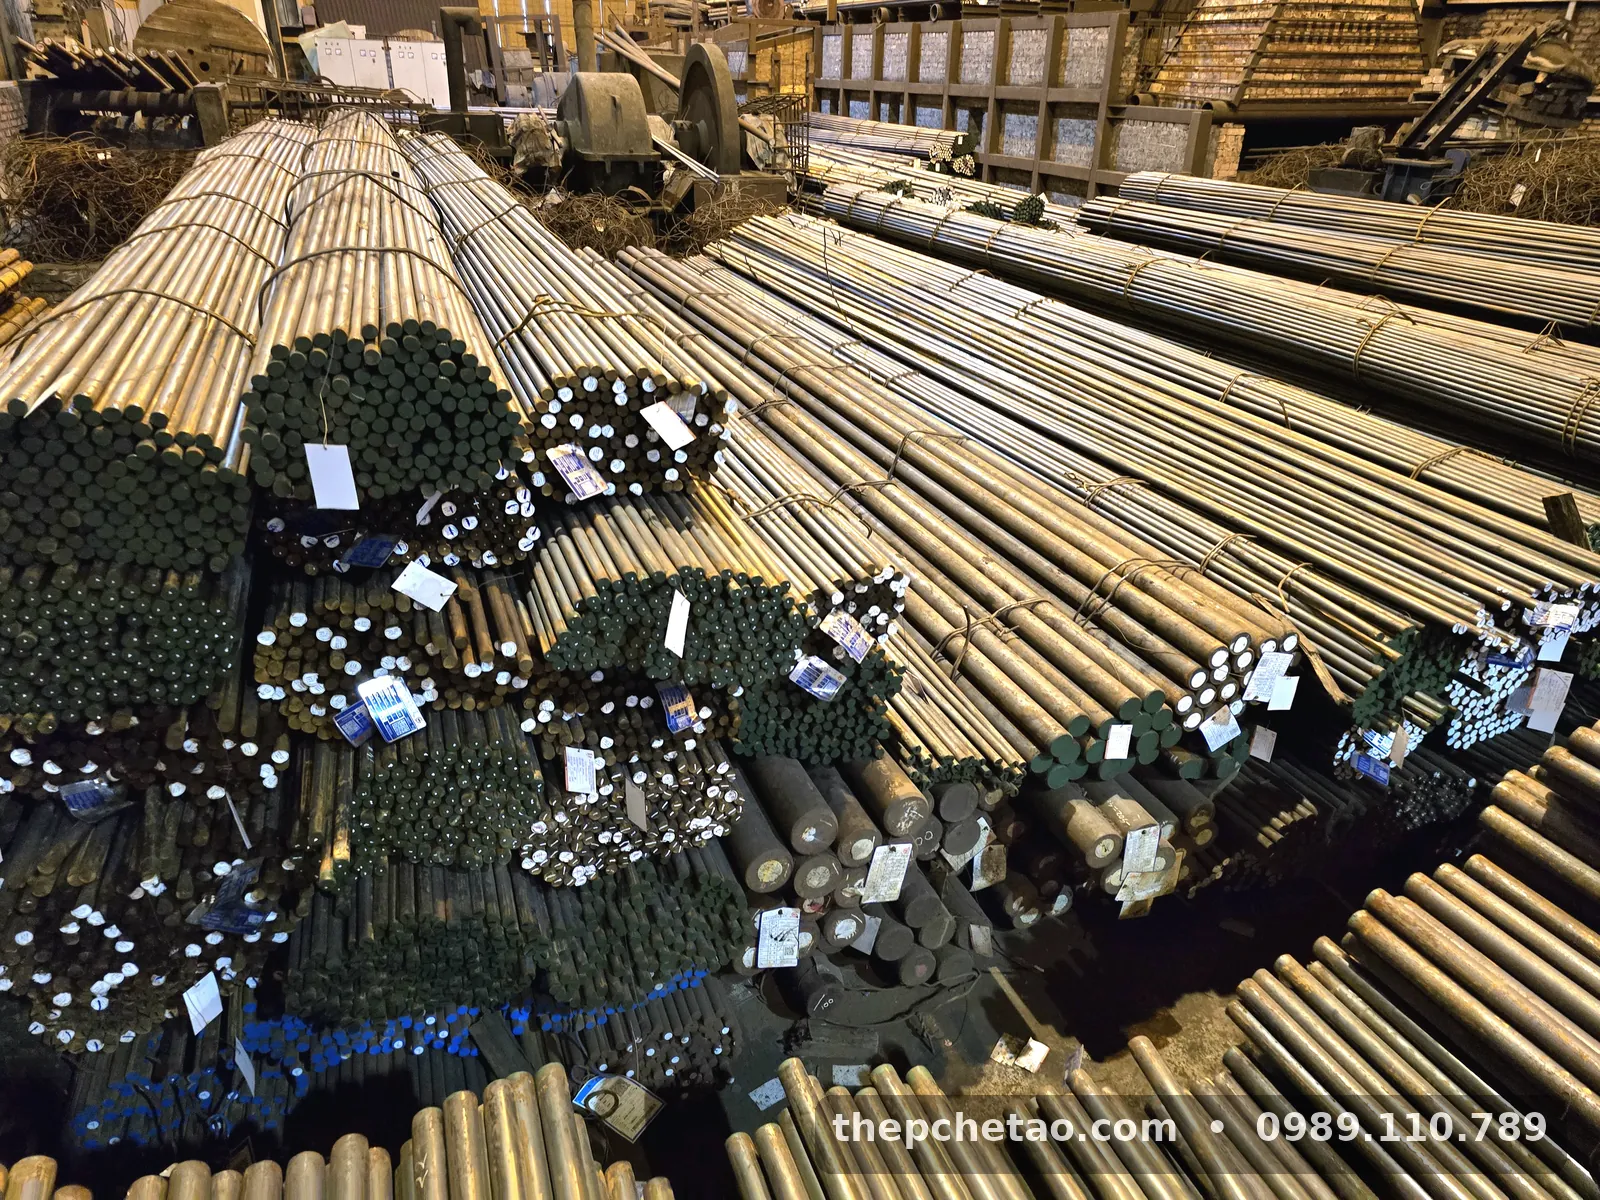
Thép Hoàng Việt cung cấp thép tròn cán nóng (SS400, S45C/C45 và các mác chế tạo hỏi theo lô) – loại phôi cho nhánh rèn nóng đầu và tiện. Xưởng chạy dập nguội loạt lớn nên mua dây chuyên dập nguội đúng mác từ nguồn dây.
Làm bulông từ cây thép tròn cán nóng: rèn nóng đầu
- Cắt đoạn: L = chiều dài thân + thể tích đầu ÷ tiết diện phôi + dư 1–3 mm cho vảy rèn và mặt đầu.
- Nung phần đầu bằng lò cảm ứng hoặc lò than/gas, chỉ nung đoạn sẽ chồn.
- Chồn đầu trên máy ép/máy rèn, vẫn tôn trọng tỷ lệ L₀/d₀ như trên (thép nóng dẻo hơn nhưng vẫn cong gập nếu thò quá dài).
- Làm sạch vảy, tiện mặt đầu nếu bản vẽ yêu cầu.
- Tiện hoặc cán ren thân.
- Tôi + ram với C45 hoặc thép hợp kim khi cần cấp bền cao; SS400 không dùng để tôi.
Kiểm phôi cây trước khi cắt: đo đường kính hai phương vuông góc ở 2–3 vị trí, đối chiếu số lô trên tem với CQ. Tra kg/m để tính số cây cần: trọng lượng thép tròn trơn. Bulông tự làm hay mua sẵn: khi nào xưởng nên tự gia công bulông cường độ cao.
Lỗi đầu bulông hay gặp và cách xử lý
| Lỗi | Nguyên nhân thường gặp | Hướng xử lý |
|---|---|---|
| Vết gấp ở cổ đầu | L₀/d₀ vượt mốc một nhát | Thêm nhát chồn sơ bộ; dùng phôi to hơn rồi ép rút thân |
| Nứt mép đầu | Đường kính đầu / chiều cao quá lớn; vật liệu chưa ủ | Chia nhát; ủ cầu hóa; kiểm tra mác |
| Nứt dọc mặt cạnh đầu | Vết gấp cán, nứt bề mặt từ trước trên phôi | Đổi lô phôi; dùng dây kéo/bóc vỏ |
| Đầu thiếu điền đầy, góc tròn | Phôi ngắn hoặc đường kính âm | Đo phôi thật; chỉnh chiều dài cắt |
| Đầu lệch tâm thân | Phôi cong, khuôn mòn, chày lệch | Nắn phôi; thay khuôn; căn chày |
| Mòn khuôn nhanh | Vỏ oxit, thiếu bôi trơn | Tẩy gỉ + phủ bôi trơn; không dập nguội phôi cán nóng |
Gửi yêu cầu phôi bulông
Ghi cỡ ren, chiều dài thân, kiểu đầu, cấp bền, số lượng và cách làm (rèn nóng hay tiện). Giá thép theo mác, phi và thời điểm – bên mình liên hệ báo giá theo từng đơn, không niêm yết cố định. Có thể bấm “Nhận báo giá” hoặc để lại thông tin – Thép Hoàng Việt báo giá cho anh/chị qua 0989.110.789.
Cần tư vấn chọn mác, quy cách hoặc báo giá? Gửi danh sách phi, mác thép, chiều dài, số lượng (hoặc bản vẽ) cho Thép Hoàng Việt – chúng tôi kiểm tra hàng và liên hệ báo giá theo đúng yêu cầu.
Câu hỏi thường gặp
Dập nguội đầu bulông có dùng được thép tròn cán nóng cắt đoạn không?
Với máy dập nguội chạy loạt thì gần như không. Lỗ khuôn cắt và khuôn chồn chỉ hở vài phần trăm milimét, trong khi thép tròn cán nóng cỡ Ø16–Ø28 có dung sai ±0,5 mm theo JIS G3191, lại còn vỏ oxit và lớp thoát carbon. Phôi cán nóng cắt đoạn hợp với rèn nóng đầu (bulông lớn, bulông neo, số lượng ít) hoặc tiện từ cây.
Tỷ lệ chồn bao nhiêu thì phải tăng số nhát dập?
Tài liệu kỹ thuật dập nguội thường lấy mốc: chiều dài phần chồn tự do ≤ khoảng 2,25–2,3 lần đường kính phôi thì chồn một nhát; ≤ khoảng 4,5 lần thì hai nhát; ≤ khoảng 8 lần thì ba nhát hoặc máy nhiều trạm. Vượt mốc này phôi dễ cong gập, để lại vết gấp (cold shut) ở cổ đầu.
Bulông 8.8 dập nguội từ C45 có cần ủ trước không?
Nên có. Thép carbon trung bình như C45/S45C dập nguội ở trạng thái cán dễ nứt mép đầu và mòn khuôn nhanh; thường phải ủ cầu hóa rồi kéo tinh trước khi dập, sau đó tôi + ram để đạt cơ tính cấp 8.8 theo ISO 898-1. Sản xuất loạt thường mua thẳng dây chuyên dập nguội thay vì tự ủ.
S20C và SS400 khác nhau gì khi làm bulông?
S20C (JIS G4051) là thép carbon kết cấu máy có khống chế C khoảng 0,18–0,23% và Mn, nên ổn định khi biến dạng và thấm carbon được. SS400 (JIS G3101) chủ yếu bảo đảm cơ tính kéo, không ràng buộc chặt thành phần – hợp bulông 4.6 rèn nóng hoặc tiện, ty ren, bulông neo, không phải vật liệu dập nguội.
Cần phôi làm bulông rèn nóng hoặc tiện thì gửi gì?
Gửi cỡ ren, chiều dài thân, kiểu đầu, cấp bền và số lượng qua Zalo 0989.110.789 hoặc gọi 0989.110.789. Để lại thông tin – Thép Hoàng Việt báo giá cho anh/chị.


