Thép SCM440 phi 50 là cỡ mà xưởng cơ khí hay tìm khi trục C45 cùng cỡ bắt đầu không đủ: trục hộp số, trục bánh răng, bulông neo cường độ cao M42–M48, cần piston chịu tải nặng. Bài này gom những gì cần biết riêng cho Ø50 – trọng lượng, dung sai, cơ tính theo tiết diện, độ thấm tôi, nhiệt luyện và chế độ tiện – để chọn đúng và đặt đúng.
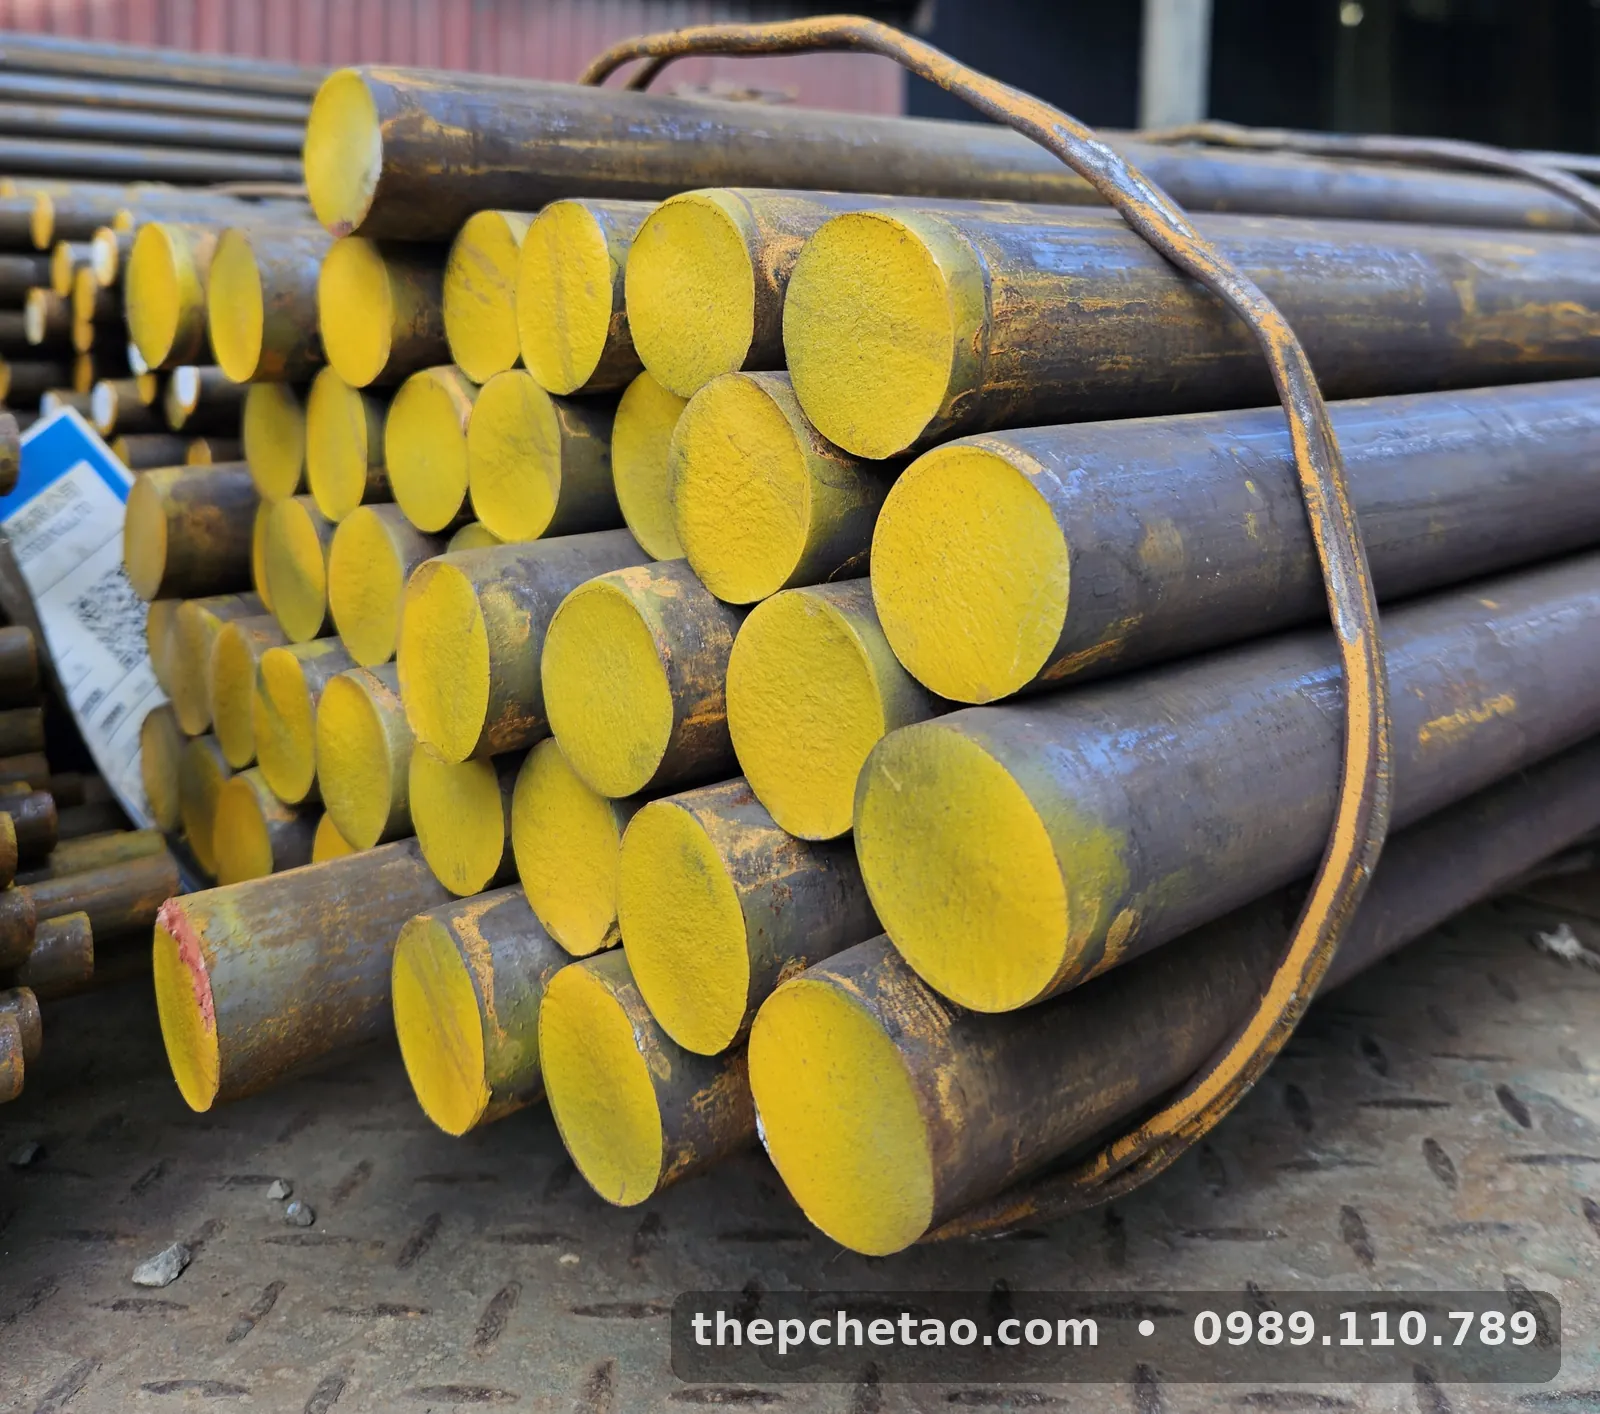
Trọng lượng và dung sai SCM440 Ø50
| Thông số | Ø50 |
|---|---|
| kg/m (0,00617 × d²) | 15,425 kg |
| Cây 6 m | 92,55 kg |
| Số cây/tấn | ≈ 10,80 |
| Dung sai JIS G3191 bảng B (±1,5% d) | ±0,75 mm |
| GB/T 702-2017 nhóm >30–50 mm | ±0,40 / ±0,50 / ±0,60 mm (nhóm 1/2/3) |
Bảng trọng lượng các phi khác và tính theo đoạn: trọng lượng thép tròn trơn; trang phi 50 cho SS400/S45C: thép tròn đặc phi 50.
Thành phần hóa học SCM440 (JIS G4053)
| C | Si | Mn | P | S | Cr | Mo |
|---|---|---|---|---|---|---|
| 0,38–0,43 | 0,15–0,35 | 0,60–0,90 | ≤ 0,030 | ≤ 0,030 | 0,90–1,20 | 0,15–0,30 |
Cơ tính ở Ø50: đừng lấy số của mẫu Ø25
Nhiều bảng trên mạng ghi SCM440 “bền kéo ≥ 980 MPa, chảy ≥ 835 MPa” – đó là trị số JIS G4053 cho mẫu thử Ø25 đã tôi ram. Cây Ø50 nguội chậm hơn khi tôi nên cơ tính thấp hơn. EN 10083-3 cho 42CrMo4 trạng thái tôi ram theo nhóm đường kính:
| Đường kính (mm) | Giới hạn chảy (MPa) | Bền kéo (MPa) | Độ giãn dài A (%) |
|---|---|---|---|
| 16 < d ≤ 40 | ≥ 750 | 1.000–1.200 | ≥ 11 |
| 40 < d ≤ 100 (gồm Ø50) | ≥ 650 | 900–1.100 | ≥ 12 |
| 100 < d ≤ 160 | ≥ 550 | 800–950 | ≥ 13 |
So với C45 tôi ram cùng nhóm 40–100 mm (bền kéo 630–780 MPa, chảy ≥ 370 MPa theo EN 10083-2), SCM440 Ø50 cho giới hạn chảy gần gấp đôi. Đây là lý do trục bị cong hoặc gãy mỏi khi dùng C45 thường được nâng lên SCM440 mà không cần tăng phi.
Độ thấm tôi: vì sao Ø50 là cỡ hợp với SCM440
C45 là thép carbon, khi tôi Ø50 chỉ cứng một lớp ngoài, lõi gần như giữ cơ tính thường hóa. SCM440 có Cr 0,90–1,20% và Mo 0,15–0,30% làm chậm chuyển biến khi nguội, nên tôi dầu ở Ø50 vẫn cho tổ chức tôi khá đều tới vùng giữa bán kính – đúng vùng chịu ứng suất xoắn và uốn lớn của trục. Mo còn giảm giòn ram so với 40Cr. Muốn so kỹ: SCM440 và 40Cr khác nhau thế nào.
Nhiệt luyện SCM440 Ø50
| Công đoạn | Dải thông dụng | Ghi chú |
|---|---|---|
| Ủ (để tiện dễ) | Khoảng 830–850 °C, nguội chậm trong lò | Độ cứng sau ủ thường ≤ khoảng 220–240 HB |
| Tôi | Khoảng 830–880 °C, tôi dầu (JIS G4053 tham khảo) | Giữ nhiệt đủ lâu cho lõi Ø50 đều nhiệt |
| Ram cao (tôi cải thiện) | Khoảng 530–630 °C (JIS G4053 tham khảo) | Đạt khoảng 28–34 HRC tùy nhiệt độ ram |
| Tôi cao tần cổ trục (sau tôi ram) | Theo thiết bị | Bề mặt khoảng 50–55 HRC, lõi dai |
Chi tiết hơn về thành phần, cơ tính, nhiệt luyện SCM440: SCM440 (42CrMo4, AISI 4140) theo JIS G4053.
SCM440 Ø50 dùng làm gì?
- Trục hộp số, trục bánh răng hoàn thiện Ø45–46, có then hoặc then hoa, tôi ram rồi tôi cao tần cổ.
- Bulông neo, gu-giông cường độ cao M42–M48 (tiện ren hoặc cán ren), cấp bền tương đương 10.9 sau tôi ram theo thiết kế.
- Chốt gầu, chốt khớp máy công trình chịu va đập.
- Cần piston xi lanh tải nặng, ty dẫn hướng máy ép – tôi cao tần và mạ crom ở xưởng chuyên.
Tiện SCM440 Ø50: chế độ cắt tham khảo
Dải tốc độ cắt dao carbide phủ cho thép hợp kim thấp theo handbook và catalog dao: trạng thái ủ khoảng 120–200 m/phút, tôi ram 28–34 HRC khoảng 80–150 m/phút; chạy dao thô 0,2–0,35 mm/vòng, tinh 0,08–0,15 mm/vòng. Ở Ø50, Vc 120 m/phút tương ứng n = 1000·120/(π·50) ≈ 764 v/ph. SCM440 tôi ram cho phoi ngắn hơn C45 nhưng mòn dao nhanh hơn; chọn mảnh cấp P20–P30 có lớp phủ, tưới đủ. Trục dài hơn khoảng 500–600 mm (10–12 lần đường kính) nên có luy-nét. Gửi bản vẽ tiện: tiện CNC thép tròn theo bản vẽ.
Lỗi hay gặp khi dùng SCM440 Ø50
| Hiện tượng | Nguyên nhân | Cách xử lý |
|---|---|---|
| Nứt sau tôi ở rãnh then, vai trục | Góc sắc, tôi nước thay vì tôi dầu | Tôi dầu, bo góc, ram ngay |
| Độ cứng lõi thấp hơn bảng | Lấy số mẫu Ø25, giữ nhiệt không đủ | Tính theo EN 10083-3 nhóm 40–100, đủ thời gian giữ nhiệt |
| Trục cong sau nhiệt luyện | Nung, nguội không đều; tiện tinh trước tôi | Treo đứng khi nung, để dư tiện tinh/mài sau tôi |
| Mòn dao nhanh, rung | Phôi tôi ram, Vc cao, gá yếu | Giảm Vc, mảnh chịu mòn, chống tâm và luy-nét |
CO/CQ và đặt hàng
Mác hợp kim dễ bị nhầm với C45 khi chỉ nhìn bề ngoài, nên luôn đối chiếu tem đầu cây với CQ có Cr, Mo. Thép Hoàng Việt nhập khoảng 3.000–4.000 tấn/tháng cho đại lý, xưởng cơ khí và dự án, có CO/CQ theo lô. Giá SCM440 Ø50 theo lô và thời điểm – liên hệ báo giá. Bấm “Nhận báo giá” hoặc để lại thông tin – Thép Hoàng Việt báo giá cho anh/chị qua 0989.110.789. Trang sản phẩm: thép tròn đặc SCM440; tổng quan: thép tròn trơn.
Cần tư vấn chọn mác, quy cách hoặc báo giá? Gửi danh sách phi, mác thép, chiều dài, số lượng (hoặc bản vẽ) cho Thép Hoàng Việt – chúng tôi kiểm tra hàng và liên hệ báo giá theo đúng yêu cầu.
Câu hỏi thường gặp
Thép SCM440 phi 50 nặng bao nhiêu?
Khoảng 15,425 kg/m theo 0,00617 × 50², cây 6 m khoảng 92,55 kg, một tấn khoảng 10,80 cây. Hợp kim Cr–Mo có khối lượng riêng gần như thép carbon nên dùng chung công thức.
SCM440 Ø50 tôi ram đạt cơ tính bao nhiêu?
EN 10083-3 cho 42CrMo4 +QT nhóm 40 < d ≤ 100 mm: giới hạn chảy ≥ 650 MPa, bền kéo 900–1.100 MPa, độ giãn dài ≥ 12%. Trị số JIS G4053 (≥ 835 MPa chảy, ≥ 980 MPa bền kéo) là của mẫu thử Ø25 nhiệt luyện, không phải của cây Ø50.
Ø50 nên chọn SCM440 hay 40Cr?
Ở Ø50, SCM440 có molypden nên độ thấm tôi tốt hơn và ít giòn ram hơn 40Cr; trục chịu xoắn đổi chiều, va đập nên chọn SCM440. Chi tiết tải vừa, bản vẽ cho phép thì 40Cr thường đủ và dễ tìm hơn.
Có nên tôi SCM440 phi 50 trước rồi mới tiện không?
Tùy độ chính xác. Chi tiết cần độ cứng 28–34 HRC thường mua phôi đã tôi ram rồi tiện thẳng, tránh biến dạng sau nhiệt luyện. Chi tiết cần cứng hơn hoặc tôi cao tần cổ trục thì tiện thô ở trạng thái ủ, tôi ram, rồi tiện tinh hoặc mài.
Đặt SCM440 Ø50 cắt đoạn thế nào?
Gửi chiều dài đoạn, số lượng, trạng thái cần (cán/ủ hay tôi ram) và yêu cầu CO/CQ qua Zalo 0989.110.789 hoặc gọi 0989.110.789. Để lại thông tin – Thép Hoàng Việt báo giá cho anh/chị.


