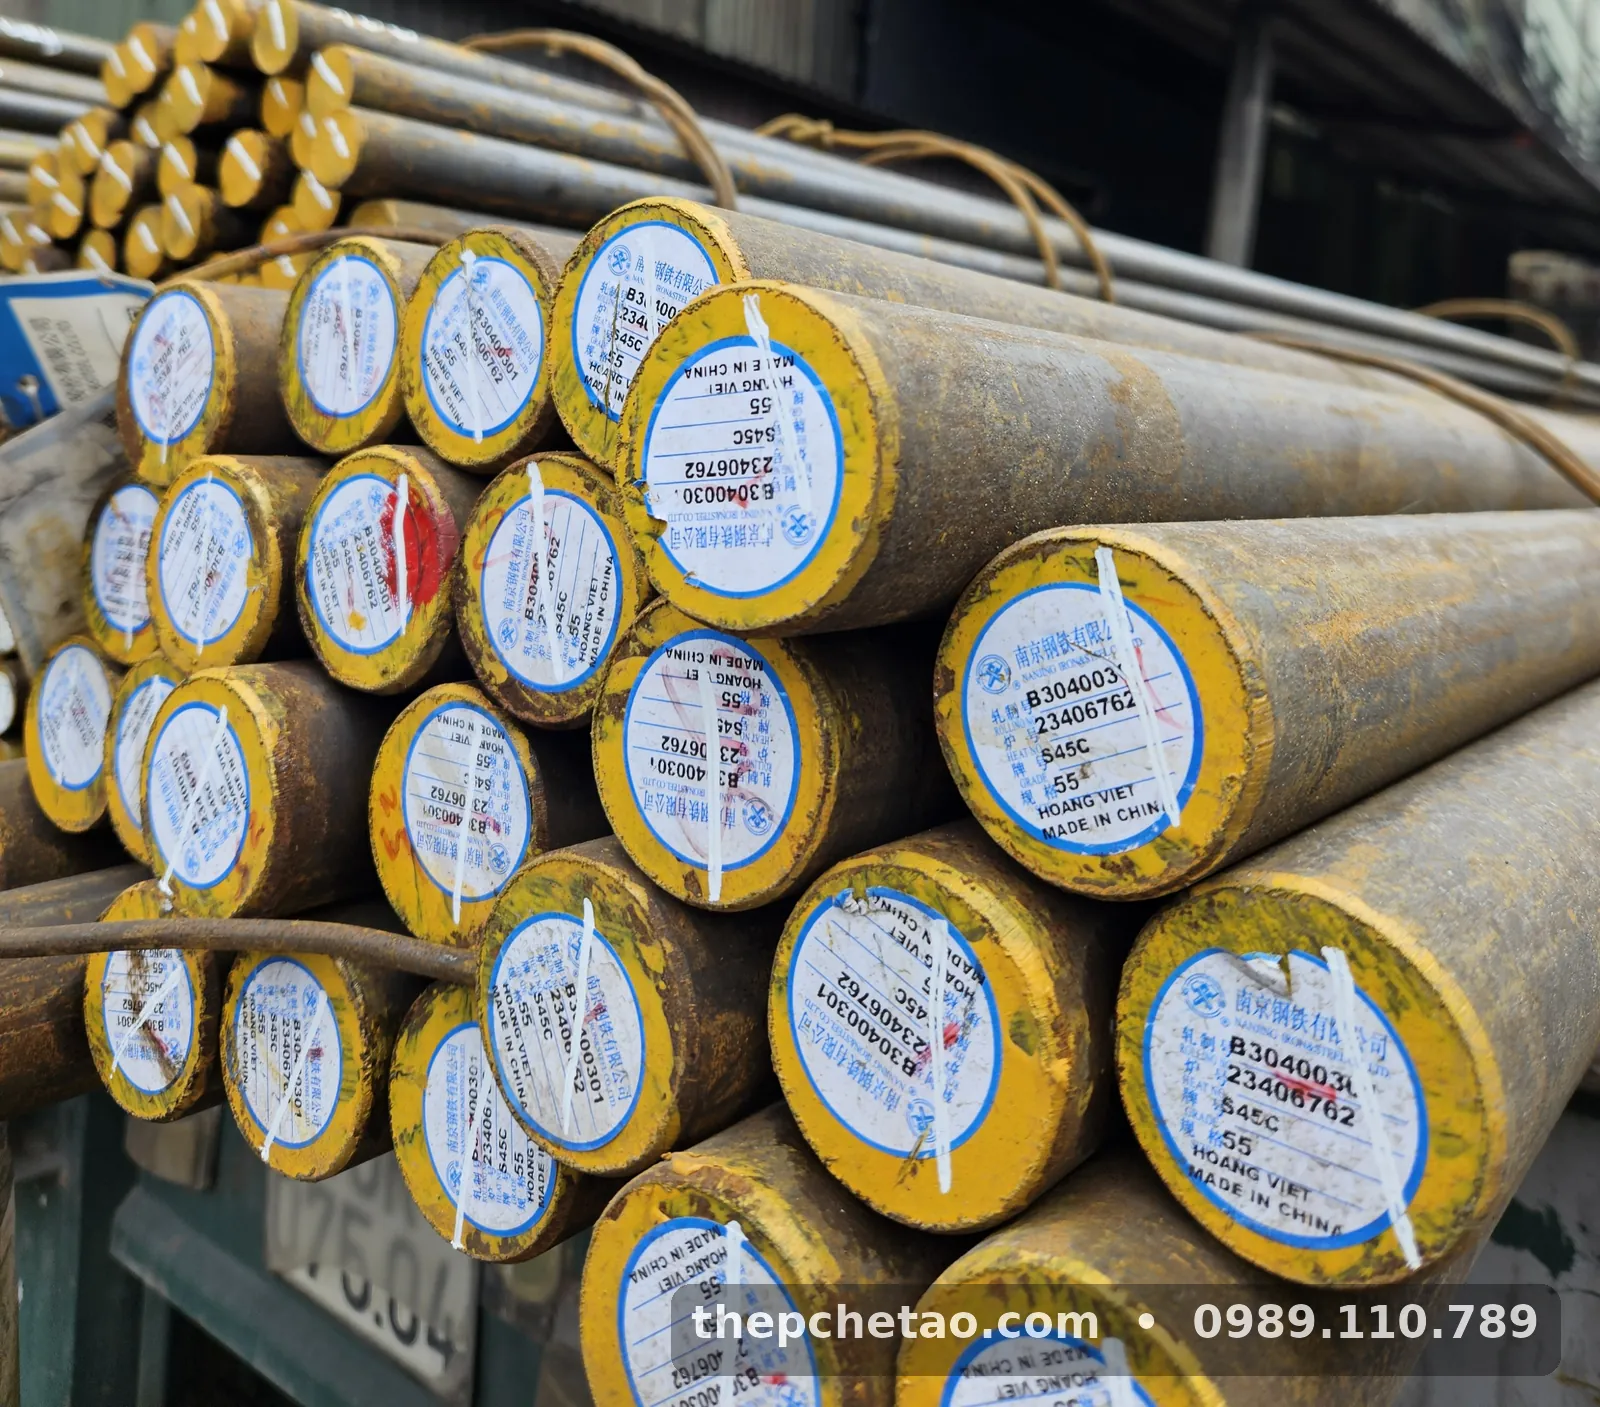
Một cây S45C Ø55 dài 6 m về xưởng có đủ thứ để nhận diện: đầu sơn màu, thẻ dán có mác, quy cách và nhiệt số, khớp với CQ của lô. Nhưng chỉ sau một buổi cưa thành 20 phôi, 19 phôi không còn gì trên người – thẻ và đầu sơn nằm lại ở một đoạn. Ba tuần sau, khi phôi nằm lẫn cạnh đống SCM440 cùng đường kính, không ai dám chắc phôi nào là mác nào. Bài này là cách các xưởng làm kỹ vẫn giữ được mác và nhiệt số từ cây nguyên đến chi tiết thành phẩm.
Vì sao phải đánh dấu trước khi cắt
- Lẫn mác cùng đường kính: S45C, 40Cr, SCM440, SS400 cùng Ø50 nhìn bằng mắt gần như giống nhau. Tôi nhầm SS400 thì không lên cứng; tôi nước nhầm SCM440 theo chế độ của S45C dễ nứt.
- Truy xuất theo CQ: CQ ghi thành phần, cơ tính theo nhiệt số. Chi tiết hỏng mà còn nhiệt số thì đối chiếu được, tách được lỗi vật liệu với lỗi gia công, nhiệt luyện.
- Khách đặt hàng yêu cầu: chi tiết cho dự án, cho máy xuất khẩu thường đòi hồ sơ vật liệu theo từng chi tiết. Không có dấu thì không làm được hồ sơ. Đọc thêm: chứng chỉ CO/CQ và cách đọc.
Trên thẻ bó và đầu cây có gì
Thẻ của nhà máy thường có: tên nhà máy, tiêu chuẩn, mác (ví dụ S45C), đường kính, chiều dài, nhiệt số và số bó, đôi khi có mã vạch. Đầu cây sơn màu theo quy ước của nhà máy hoặc nhà nhập khẩu – không có quy ước màu chung giữa các nhà máy, nên màu chỉ dùng phân loại nhanh trong kho của mình. Khi nhận hàng, đối chiếu thẻ với CQ: mác, đường kính, nhiệt số phải khớp. Cách kiểm khi nhận: kiểm tra chất lượng trước khi nhận hàng.
Trình tự đánh dấu từ cây nguyên đến chi tiết
- Nhận hàng, vào sổ: mỗi lô một dòng – mác, đường kính, nhiệt số, số cây, ngày nhận, số CQ. Đặt cho lô một mã ngắn 3–4 ký tự (ví dụ 45-17A) để đóng lên phôi; nhiệt số dài 8–10 ký tự khó đóng hết lên phôi nhỏ.
- Kẻ sọc dọc thân trước khi cưa: dùng bút sơn công nghiệp kẻ một đường dọc suốt chiều dài cây, màu riêng cho từng mác, và viết mã lô cách nhau khoảng 300–500 mm. Đoạn nào cắt ra cũng còn sọc và mã.
- Cưa và đóng số mặt đầu: mỗi phôi cưa xong đóng mã lô lên một mặt đầu bằng bộ chữ số 3–6 mm, hoặc khắc rung. Mặt đầu thường còn dư tiện nên vết đóng không ảnh hưởng.
- Khay phôi có thẻ: phôi cùng lô để chung khay, thẻ khay ghi mác, mã lô, số lượng, số lệnh sản xuất. Không trộn phôi hai lô vào một khay, kể cả cùng mác.
- Chuyển dấu sau tiện: tiện mặt đầu là mất dấu. Đóng lại hoặc khắc laser mã lô ở vùng không làm việc (mặt đầu, vai không lắp ghép) ngay tại máy, trước khi chi tiết rời máy.
- Qua nhiệt luyện: sơn và bút sơn cháy ở nhiệt độ tôi, ram. Buộc thẻ kim loại (nhôm, inox dập chữ) theo rổ, ghi mác và chế độ nhiệt luyện; dấu đóng, khắc vẫn còn sau lò.
- Giao hàng: phiếu giao ghi mã lô, nhiệt số cho từng mã chi tiết; lưu bản sao CQ cùng hồ sơ đơn hàng.
| Cách đánh dấu | Còn sau cưa | Còn sau tiện | Còn sau nhiệt luyện | Ghi chú |
|---|---|---|---|---|
| Sơn đầu cây (nhà máy) | Chỉ ở 1 đoạn | Không | Không | Chỉ phân loại nhanh trong kho |
| Bút sơn sọc dọc thân + mã lô | Có | Mất ở mặt đã tiện | Không (cháy) | Rẻ, nhanh; làm ngay khi nhận hàng |
| Đóng số bằng bộ chữ | Có | Mất nếu tiện mặt đó | Có | Chỉ đóng vùng không chịu lực |
| Khắc rung (bút khắc điện) | Có | Mất nếu tiện mặt đó | Có | Vết nông, hợp chi tiết đã hoàn thiện |
| Khắc laser | Có | Làm sau tiện | Có (có thể mờ nếu lò oxy hóa mạnh) | Đẹp, đọc máy được; cần máy khắc |
| Thẻ kim loại buộc rổ | Theo rổ | Theo rổ | Có | Bắt buộc khi gửi nhiệt luyện ngoài |
Ghi chú khi cưa phôi
Cưa vòng lưỡi bimetal là cách cắt phôi phổ biến ở xưởng. Tốc độ lưỡi lấy theo bảng của hãng lưỡi cưa: thép carbon trung bình như S45C cỡ vừa thường nằm khoảng 40–70 m/phút, thép hợp kim Cr–Mo (40Cr, SCM440) thấp hơn một chút, đường kính lớn chọn răng thưa hơn – đây là dải tham khảo, máy và lưỡi khác nhau thì chỉnh theo bảng hãng. Cưa từ đầu không có thẻ trước, chừa đoạn đầu có thẻ và sơn làm đoạn cuối, đoạn đó giữ lại làm “đoạn đối chứng” của lô đến khi đơn hàng xong.
Lỡ lẫn mác: kiểm tra lại thế nào
XRF cầm tay đo nhanh Cr, Mo, Ni, Mn nên tách được SCM440, 40Cr khỏi S45C, SS400. XRF không đo được carbon, vì vậy SS400 và S45C phải dùng máy quang phổ phát xạ (OES) hoặc tôi thử một mẫu nhỏ rồi đo độ cứng. Phôi đã lẫn mà không kiểm được thì đừng đưa vào chi tiết chịu lực. Bảng mác và vai trò từng mác: bảng chọn mác thép theo chi tiết, SCM440 và 40Cr khác nhau thế nào.
Lỗi thường gặp và cách sửa
| Lỗi | Hậu quả | Cách sửa |
|---|---|---|
| Cưa cây trước, đánh dấu sau | Mất mác, nhiệt số của hầu hết phôi | Kẻ sọc dọc thân và viết mã lô ngay khi nhận hàng |
| Chỉ dựa vào màu sơn đầu cây | Nhầm mác khi đổi nhà cung cấp, đổi lô | Luôn đối chiếu thẻ + CQ; màu chỉ là phụ |
| Đóng số vào cổ trục, chân then | Điểm khởi nứt mỏi | Đóng ở mặt đầu, vai không lắp ghép; dùng chữ đầu tròn hoặc khắc rung |
| Gửi nhiệt luyện không có thẻ | Lẫn rổ, sai chế độ tôi | Thẻ kim loại theo rổ, ghi mác và chế độ |
| Trộn hai lô cùng mác vào một khay | Không biết chi tiết thuộc CQ nào | Mỗi khay một lô; lô mới mở khay mới |
| Mã viết tay, mỗi người một kiểu | Đọc sai | Quy ước mã ngắn, in sẵn bảng mã ở khu cưa |
Các mác hay gặp trong xưởng và cách nhận diện qua CQ: C45/S45C, SCM440/42CrMo4, 40Cr; thép tròn trơn các mác: thép tròn trơn SS400, CT3, S45C, C45.
Đặt thép tròn có thẻ, có CQ theo lô
Thép Hoàng Việt nhập khoảng 3.000–4.000 tấn thép mỗi tháng cho đại lý, xưởng cơ khí và dự án; thép tròn S45C, 40Cr, SCM440, SS400 có CO/CQ theo lô, cắt đoạn theo yêu cầu và có thể đánh dấu mác, mã lô trên từng đoạn khi anh/chị ghi rõ trong đơn. Đã cung cấp thép cho Đường dây 500kV Lào Cai – Vĩnh Yên và 500kV mạch 3 Quảng Trạch – Phố Nối. Giá theo mác, lô, thời điểm – liên hệ báo giá.
📝 Để lại thông tin – Thép Hoàng Việt báo giá cho anh/chị hoặc gọi/Zalo 0989.110.789
Cần tư vấn chọn mác, quy cách hoặc báo giá? Gửi danh sách phi, mác thép, chiều dài, số lượng (hoặc bản vẽ) cho Thép Hoàng Việt – chúng tôi kiểm tra hàng và liên hệ báo giá theo đúng yêu cầu.
Câu hỏi thường gặp
Màu sơn đầu cây có cho biết chắc mác thép không?
Không. Mỗi nhà máy, mỗi nhà nhập khẩu tự quy ước màu; cùng màu vàng có thể là S45C ở lô này và mác khác ở lô khác. Màu chỉ để phân biệt nhanh trong kho của mình. Căn cứ chắc chắn là thẻ bó có mác và nhiệt số, khớp với CQ của đúng lô đó.
Nhiệt số (heat number) là gì, vì sao phải giữ khi cắt phôi?
Là số mẻ luyện của nhà máy, in trên thẻ bó và trên CQ. Thành phần hóa học và cơ tính trong CQ là của mẻ đó. Phôi mất nhiệt số thì khi trục nứt, gãy hay tôi không lên cứng, không truy ngược được về CQ để biết lỗi do vật liệu hay do gia công.
Đóng số lên chi tiết có làm yếu chi tiết không?
Có thể, nếu đóng vào vùng chịu lực. Vết đóng sắc cạnh là chỗ tập trung ứng suất – đóng lên cổ trục, chân then hay gần góc lượn dễ thành điểm khởi nứt mỏi. Đóng ở mặt đầu, vùng không làm việc, dùng bộ chữ đầu tròn (ít ứng suất) hoặc khắc rung, khắc laser.
Lỡ lẫn phôi S45C với SCM440 thì kiểm tra thế nào?
Máy XRF cầm tay thấy được Cr, Mo nên tách được SCM440, 40Cr với S45C khá nhanh. Nhưng XRF không đo carbon, nên không phân biệt được SS400 với S45C – việc đó cần máy quang phổ phát xạ (OES) hoặc thử độ cứng sau tôi mẫu. Thử tia lửa mài chỉ là cách sơ bộ, không thay được phân tích.
Mua thép đã cắt đoạn thì có giữ được mác, nhiệt số không?
Được nếu yêu cầu từ đầu. Khi đặt cắt đoạn ở Thép Hoàng Việt, ghi rõ cần đánh dấu mác/nhiệt số trên từng đoạn hoặc từng bó và CQ đi kèm. Gửi danh sách qua Zalo 0989.110.789 hoặc gọi 0989.110.789.


