Tiện trục then hoa nghe thì như một việc, nhưng thật ra là ba việc nối nhau: tiện phôi đúng đường kính định tâm, cắt then hoa (phay lăn, phay đĩa hoặc xọc), rồi nhiệt luyện và mài để trục lắp vừa bạc. Sai một khâu là trục không lắp được hoặc lắp vào rồi rơ, mòn dập mặt bên then sau vài tháng. Bài này đi theo thứ tự người làm thực tế gặp: kiểu then hoa, phôi bao nhiêu, mác nào, trình tự, chế độ cắt và lỗi hay gặp.
Hai kiểu then hoa hay gặp ở xưởng
Then hoa chữ nhật (ISO 14) ghi theo dạng N × d × D: số then × đường kính trong × đường kính ngoài, kèm bề rộng then B. Kiểu này dễ đo bằng thước cặp, panme, và làm đơn chiếc được trên máy phay có đầu phân độ. Then hoa thân khai (DIN 5480, ISO 4156, ANSI B92.1) có biên dạng răng thân khai, ghi theo đường kính chuẩn × mô-đun × số răng, ví dụ DIN 5480 W 40 × 2 × 18. Thân khai tự định tâm theo cạnh răng, chân răng ít tập trung ứng suất hơn, nên hay dùng ở trục truyền mômen lớn, trục PTO, hộp số.
Với then hoa chữ nhật còn phải biết định tâm theo mặt nào: theo D (mài tròn ngoài trục, lỗ chuốt), theo d (mài đường kính chân, cần máy mài then hoa) hay theo cạnh b. Bản vẽ không ghi thì hỏi lại – mặt định tâm quyết định phải chừa mài ở đâu.
Chọn phi phôi theo cỡ then hoa
Phôi chọn theo đường kính to nhất trên trục. Nếu D của then hoa là đường kính to nhất, cộng thêm 4–5 mm để tiện sạch vảy cán và bù dung sai cán nóng (nhóm 3 của GB/T 702 ở dải 30–50 mm là ±0,60 mm). Trục có vai, bích hoặc bánh răng liền thì chọn theo đường kính đó. Bảng dưới lấy vài cỡ dãy nhẹ ISO 14 làm ví dụ:
| Then hoa N × d × D | B (mm) | D (mm) | Phôi gợi ý | kg/m | Cây 6 m |
|---|---|---|---|---|---|
| 6 × 23 × 26 | 6 | 26 | Ø30 | 5,553 | 33,3 kg |
| 6 × 26 × 30 | 6 | 30 | Ø35 | 7,558 | 45,3 kg |
| 6 × 28 × 32 | 7 | 32 | Ø35 | 7,558 | 45,3 kg |
| 8 × 32 × 36 | 6 | 36 | Ø40 | 9,872 | 59,2 kg |
| 8 × 36 × 40 | 7 | 40 | Ø45 | 12,494 | 75,0 kg |
| 8 × 42 × 46 | 8 | 46 | Ø50 | 15,425 | 92,6 kg |
| 8 × 46 × 50 | 9 | 50 | Ø55 | 18,664 | 112,0 kg |
| 8 × 52 × 58 | 10 | 58 | Ø65 | 26,068 | 156,4 kg |
Ở hai cỡ D32 và D58, phôi Ø35 và Ø65 đã khá sát hoặc khá dư: D32 từ Ø35 chỉ còn 1,5 mm mỗi phía trước khi trừ dung sai, trục dài hoặc phải tôi rồi mài thì lấy Ø38; D58 có thể thử Ø60 nếu cây đo đủ phi và thẳng. Đo panme ba điểm trên cây mẫu trước khi cắt cả lô.
Mác thép cho trục then hoa
| Mác | Trạng thái gia công | Bề mặt then sau xử lý | Hợp với |
|---|---|---|---|
| C45 / S45C | Thường hóa, hoặc tôi ram nhẹ | Tôi cao tần khoảng 48–55 HRC, ram thấp | Máy nông nghiệp, băng tải, hộp số tải vừa, trục ngắn |
| 40Cr | Tôi ram trước khi tiện tinh, phay | Tôi cao tần; lõi dai hơn C45 ở cỡ trên 30 mm | Trục hộp số máy công cụ, trục then hoa tải vừa–nặng |
| SCM440 / 42CrMo4 | Tôi ram khoảng 28–34 HRC rồi mới phay | Tôi cao tần hoặc thấm nitơ | Trục PTO, trục chịu xoắn và va đập, đường kính từ khoảng 40 mm |
| Thép thấm carbon (20CrMnTi, SCM415/420) | Phay ở trạng thái mềm, thấm carbon – tôi sau | Mặt rất cứng, lõi dai | Hộp số ô tô, sản xuất loạt lớn – cần lò thấm |
Lý do chính để lên 40Cr hay SCM440 không phải độ cứng mặt then – C45 tôi cao tần cũng đủ cứng – mà là lõi: trục then hoa truyền mômen xoắn, ứng suất cao nhất ở chân then và ở mặt cắt nhỏ nhất (đường kính d). Ở cỡ trên 30–40 mm, C45 tôi không thấu, lõi gần như giữ cơ tính thường hóa; mác Cr và Cr–Mo thấm tôi sâu hơn nên lõi bền và dai hơn. So sánh hai mác hợp kim: SCM440 và 40Cr khác nhau thế nào; thông số đầy đủ: mác thép C45, SCM440 theo JIS G4053, thép 40Cr phi 16 – phi 40.
📝 Nhận báo giá phôi trục then hoa
Trình tự gia công trục then hoa
- Cắt phôi theo chiều dài bản vẽ cộng 2–3 mm mỗi đầu; cưa vòng cho mặt cắt phẳng.
- Khỏa mặt, khoan tâm hai đầu. Lỗ tâm là chuẩn cho tiện, phay lăn và mài về sau – giữ sạch, đừng làm hỏng.
- Tiện thô chừa 1,5–2 mm trên đường kính; trục dài trên khoảng 10 lần đường kính thì chống tâm hoặc dùng luy-nét.
- Nhiệt luyện sơ bộ: thường hóa (C45) hoặc tôi ram (40Cr, SCM440) để lõi đạt cơ tính – xem nhiệt luyện thép chế tạo theo mác.
- Tiện tinh các cổ, đoạn then hoa về D (chừa mài 0,2–0,4 mm nếu định tâm theo D), vát mép đầu đoạn then để dễ lắp và dao vào êm. Chừa đoạn thoát dao cuối then hoa đủ cho bán kính dao phay lăn hoặc dao đĩa.
- Cắt then hoa: phay lăn trên máy phay lăn răng (loạt), phay dao đĩa trên đầu phân độ (đơn chiếc), xọc khi then chạy sát vai, hoặc cán nguội với then thân khai sản lượng lớn.
- Khử bavia hai đầu then và mép rãnh – bavia sót lại sẽ thành vết nứt khi tôi.
- Tôi cao tần vùng then hoa, ram thấp ngay sau tôi.
- Nắn, mài tròn ngoài mặt định tâm D (hoặc mài d bằng máy mài then hoa), mài các cổ ổ bi.
- Kiểm tra bằng calip then hoa đạt/không đạt, đo độ đảo hướng kính trên hai mũi tâm, đối chiếu bạc thật nếu có.
Chế độ cắt tham khảo
| Nguyên công | Dụng cụ | Dải tham khảo (thép carbon trung bình thường hóa) |
|---|---|---|
| Tiện thô | Mảnh carbide phủ | Vc khoảng 100–160 m/phút (C45), 80–140 m/phút (SCM440 tôi ram); chạy dao 0,2–0,4 mm/vòng; sâu cắt 2–4 mm |
| Tiện tinh | Mảnh carbide phủ, bán kính mũi 0,4–0,8 mm | Chạy dao 0,08–0,15 mm/vòng |
| Phay lăn then hoa | Dao phay lăn thép gió (HSS) phủ | Vc khoảng 30–50 m/phút; tiến dao dọc trục khoảng 1–3 mm/vòng phôi tùy mô-đun, số đầu mối |
| Phay dao đĩa (đầu phân độ) | Dao phay đĩa HSS | Vc khoảng 20–35 m/phút; ăn dao nhỏ, phay sửa hai cạnh then sau khi phay rãnh |
Tốc độ trục chính tính theo n = 1000·Vc/(π·d): tiện phôi Ø45 ở Vc 120 m/phút ra khoảng 849 v/ph. Với dao phay lăn, d là đường kính dao chứ không phải phôi – dao Ø70 ở Vc 40 m/phút chỉ khoảng 182 v/ph. Kỹ thuật tiện trục bậc, trục dài nói chung: tiện trục là gì, tiện CNC thép tròn theo bản vẽ.
Lỗi thường gặp và cách xử lý
| Hiện tượng | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
| Trục không lắp vào bạc sau khi tôi | Then hoa co, cong do tôi; không chừa mài mặt định tâm | Chừa mài, ram ngay, nắn rồi mài; kiểm calip trước và sau tôi |
| Bước then không đều, lắp chặt một phía | Đầu phân độ rơ, phôi gá đảo, lỗ tâm hỏng | Kiểm đảo phôi trên mũi tâm, sửa lỗ tâm, kiểm đầu phân độ |
| Nứt ở chân then sau tôi cao tần | Chân then sắc, bavia, nung quá nhiệt | Dùng dao có bán kính chân, khử bavia, giảm công suất nung, ram ngay |
| Mặt bên then dập, mòn nhanh | Độ cứng mặt then thấp, khe hở lắp lớn | Tôi cao tần đúng vùng, kiểm HRC; chọn lại cấp lắp ghép |
| Cuối then hoa rách, ba-via lớn | Thiếu đoạn thoát dao, dao mòn | Thiết kế đoạn thoát dao, mài hoặc thay dao |
| Trục cong sau khi phay | Ứng suất dư từ tiện thô, kẹp một đầu | Ram khử ứng suất trước tiện tinh, phay trên hai mũi tâm |
Chọn mác theo chi tiết khác (trục, chốt, bánh răng): bảng chọn nhanh mác thép theo chi tiết; trục truyền động nói chung: thép làm trục truyền động; mác cơ bản dạng tròn: thép tròn trơn SS400, CT3, S45C, C45.
Phôi có CO/CQ
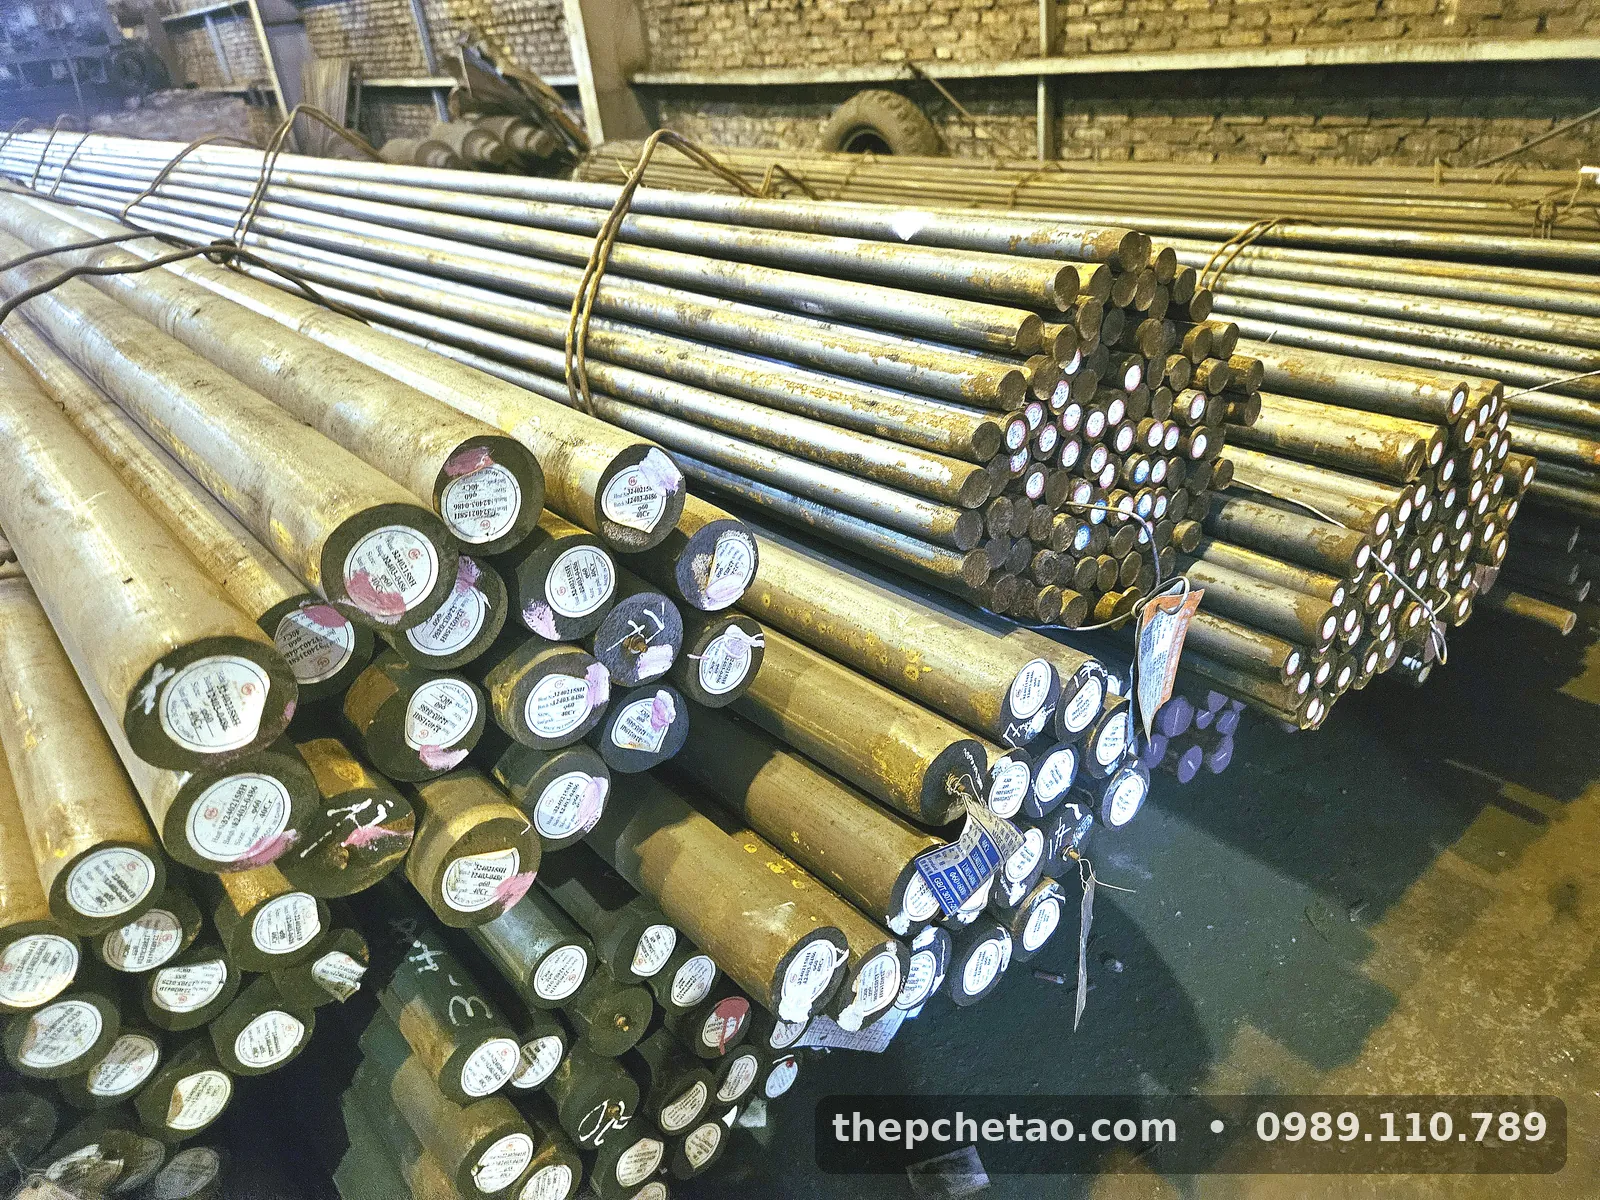
Trục then hoa hỏng thường do lõi không đủ bền, nên phôi cần đúng mác: yêu cầu CQ có thành phần hóa học và cơ tính đúng số lô trên tem bó. Thép Hoàng Việt nhập khoảng 3.000–4.000 tấn thép mỗi tháng, cung cấp thép tròn S45C/C45, 40Cr, SCM440 cho xưởng cơ khí, đại lý và dự án, có CO/CQ theo lô, cắt đoạn theo yêu cầu. Giá theo mác, phi và thời điểm – liên hệ báo giá.
Cần tư vấn chọn mác, quy cách hoặc báo giá? Gửi danh sách phi, mác thép, chiều dài, số lượng (hoặc bản vẽ) cho Thép Hoàng Việt – chúng tôi kiểm tra hàng và liên hệ báo giá theo đúng yêu cầu.
Câu hỏi thường gặp
Then hoa chữ nhật nên định tâm theo D hay theo d?
Định tâm theo D (đường kính ngoài) dễ làm nhất: trục mài tròn ngoài, lỗ then hoa chuốt – hợp khi lỗ không tôi cứng. Định tâm theo d (đường kính trong) chính xác hơn khi cả trục và lỗ đều tôi, vì sau tôi vẫn mài được d, nhưng cần máy mài then hoa. Định tâm theo cạnh then (b) dùng khi mômen đảo chiều, va đập, chấp nhận độ đồng tâm thấp hơn.
Xưởng không có máy phay lăn thì làm trục then hoa thế nào?
Làm đơn chiếc trên máy phay vạn năng có đầu phân độ: phay từng rãnh bằng dao phay đĩa, sau đó phay sửa hai cạnh then cho đúng bề rộng B. Then hoa chạy sát vai trục, không có chỗ thoát dao, thì xọc. Cách này chậm và độ đều bước phụ thuộc đầu phân độ, nên loạt từ vài chục trục trở lên thường thuê phay lăn.
Tôi cao tần trước hay sau khi phay then hoa?
Sau. Phay then hoa ở trạng thái thường hóa hoặc tôi ram (khoảng dưới 32–34 HRC) cho dao bền, rồi mới tôi cao tần vùng then và ram thấp. Tôi xong then hoa có thể co, cong nhẹ – vì vậy chừa lượng mài ở mặt định tâm và kiểm lại bằng calip then hoa trước khi lắp.
Trục mới nên làm then hoa chữ nhật hay thân khai?
Then hoa thân khai (DIN 5480, ISO 4156) tự định tâm theo cạnh răng, chân răng ít tập trung ứng suất hơn và gia công bằng dao phay lăn, dao xọc thông dụng – hợp trục truyền mômen lớn và sản xuất loạt. Then hoa chữ nhật (ISO 14) dễ đo, dễ chế tạo đơn chiếc trên máy phay thường và vẫn phổ biến ở máy nông nghiệp, máy công cụ cũ. Nếu thay thế, giữ đúng kiểu và kích thước của bạc, lỗ đối tiếp.
Đặt phôi làm trục then hoa cần gửi thông tin gì?
Gửi bản vẽ hoặc ký hiệu then hoa (N × d × D hoặc mô-đun, số răng), đường kính to nhất trên trục, chiều dài, yêu cầu nhiệt luyện và số lượng qua Zalo 0989.110.789 hoặc gọi 0989.110.789. Thép Hoàng Việt tư vấn phi phôi, mác C45, 40Cr, SCM440 và báo giá thép tròn có CO/CQ theo lô.


