Làm đai ốc từ thép tròn có ba đường: xưởng lớn dập nguội từ dây cuộn trên máy dập đai ốc nhiều trạm, xưởng làm cỡ lớn thì cắt phôi tròn rồi dập nóng thành lục giác, còn xưởng cơ khí nhỏ làm vài trăm cái theo mẫu thì tiện–phay lục giác từ cây tròn rồi taro. Bài này đi theo cách của xưởng nhỏ và vừa: chọn phi phôi theo kích thước lục giác, khoan–taro đúng lỗ, chọn mác theo cấp bền, nhiệt luyện và những lỗi làm hỏng ren hay gặp.
Ba cách làm đai ốc và khi nào dùng cách nào
| Cách làm | Phôi | Hợp với | Nhược điểm |
|---|---|---|---|
| Dập nguội trên máy dập đai ốc nhiều trạm | Dây/cuộn thép carbon thấp–trung bình kéo nguội | Đai ốc tiêu chuẩn M5–M20 số lượng lớn | Đầu tư máy và khuôn lớn; không đáng cho vài nghìn cái |
| Dập nóng (rèn) rồi taro | Thép tròn cán nóng cắt đoạn | Đai ốc cỡ lớn M24 trở lên, đai ốc kết cấu | Cần lò nung, khuôn rèn; bề mặt phải tiện lại |
| Tiện–phay lục giác từ cây tròn, rồi taro | Thép tròn hoặc thép lục giác | Số lượng ít, cỡ đặc biệt, ren bước nhuyễn, đai ốc mác hợp kim | Hao phôi nhiều (xem bảng bên dưới), tốn giờ máy |
Nếu cần đai ốc lục giác số lượng vừa, nên hỏi thép lục giác cán nóng hoặc kéo nguội đúng cỡ s trước – GB/T 702 có quy định thép lục giác cán nóng với s từ 8 đến 70 mm. Chỉ khi không có lục giác đúng cỡ, hoặc cần mác đặc biệt, mới phay lục giác từ thép tròn.
Chọn phi thép tròn theo cỡ đai ốc
Lục giác có hai kích thước: s (khoảng cách hai mặt song song – cỡ cờ lê) và e (khoảng cách hai đỉnh). Với lục giác đều, e = s / cos 30° ≈ 1,155 × s. Phôi tròn phải lớn hơn e một chút để sáu góc không bị khuyết. Bảng dưới lấy s và chiều cao m của đai ốc ISO 4032 kiểu 1:
| Ren | Bước P (mm) | s (mm) | m (mm) | e lý thuyết (mm) | Phi phôi đề xuất | Mũi khoan taro (mm) |
|---|---|---|---|---|---|---|
| M8 | 1,25 | 13 | 6,8 | 15,01 | Ø16 | 6,8 |
| M10 | 1,50 | 16 | 8,4 | 18,48 | Ø20 | 8,5 |
| M12 | 1,75 | 18 | 10,8 | 20,78 | Ø22 | 10,2 |
| M16 | 2,00 | 24 | 14,8 | 27,71 | Ø28 | 14,0 |
| M20 | 2,50 | 30 | 18,0 | 34,64 | Ø35 | 17,5 |
| M24 | 3,00 | 36 | 21,5 | 41,57 | Ø42 | 21,0 |
ISO 4032 cho phép góc lục giác vát nhẹ (e min M12 khoảng 19,85 mm), nên trong thực tế có xưởng dùng Ø20 cho M12 và chấp nhận góc hơi tròn. Đai ốc để siết bằng cờ lê miệng thì nên giữ góc đủ, chọn Ø22.
Hao phôi khi phay lục giác từ thép tròn
| Ren | Phôi | Khối lượng đai ốc thành phẩm (ước tính) | Khối lượng lát phôi (m + 3 mm dư + 2 mm mạch) | Tỉ lệ dùng phôi |
|---|---|---|---|---|
| M8 | Ø16 | 5,9 g | 18,6 g | 32% |
| M10 | Ø20 | 10,9 g | 33,0 g | 33% |
| M12 | Ø22 | 16,8 g | 47,1 g | 36% |
| M16 | Ø28 | 40,1 g | 95,7 g | 42% |
| M20 | Ø35 | 76,1 g | 173,7 g | 44% |
| M24 | Ø42 | 131,0 g | 288,2 g | 45% |
Tức là chỉ khoảng 1/3 đến 1/2 khối lượng phôi nằm lại trong đai ốc, phần còn lại thành phoi – cỡ càng nhỏ càng hao. Với vài trăm đai ốc đặc biệt thì chấp nhận được; với vài nghìn cái thì thép lục giác hoặc dập nóng/dập nguội kinh tế hơn hẳn.
Chọn mác thép theo cấp bền đai ốc (ISO 898-2)
| Cấp đai ốc | Ghép với bulông | Mác phôi hay dùng | Nhiệt luyện |
|---|---|---|---|
| 5 / 6 | 4.6, 5.6, 5.8 | SS400, S20C | Không |
| 8 | 8.8 | C45/S45C | Cỡ nhỏ thường không cần nếu tải thử đạt; cỡ lớn hoặc kiểu mỏng có thể phải tôi ram |
| 10 | 10.9 | C45 tôi ram, 40Cr | Tôi ram |
| 12 | 12.9 | 40Cr, SCM435/SCM440 | Tôi ram |
SS400 theo JIS G3101 chỉ khống chế P, S và cơ tính kéo, không giới hạn carbon – dễ tiện, dễ taro nhưng không tôi lên được, chỉ hợp đai ốc cấp thấp. C45/S45C (C 0,42–0,48% theo JIS G4051) là lựa chọn phổ biến cho cấp 8. 40Cr theo GB/T 3077 (mẫu 25 mm tôi dầu 850 °C, ram 520 °C) cho bền kéo ≥ 980 MPa, giới hạn chảy ≥ 785 MPa – đủ cho đai ốc cấp 10, 12. So sánh mác: SS400 và S45C, SCM440 và 40Cr; bảng chọn nhanh: mác thép theo chi tiết.
Quy trình tiện–phay đai ốc từ cây thép tròn
- Cắt cây thành đoạn vừa mâm cặp (500–1.000 mm), hoặc làm thẳng trên máy tiện có ống dẫn phôi.
- Phay lục giác dọc cả đoạn trên máy phay có đầu chia độ, hoặc dùng máy tiện CNC có trục C và dao phay động lực. Đo s bằng thước kẹp ở ba cặp mặt.
- Khoan tâm, khoan lỗ đúng đường kính taro (bảng trên), vát mép lỗ 90–120° ở cả hai đầu để ren đầu không bị sứt.
- Taro: lỗ thông dùng taro mũi xoắn (spiral point) đẩy phoi ra trước; taro máy hoặc taro trên máy tiện có đầu taro bù dọc trục.
- Cắt đứt theo chiều cao m, để dư khoảng 0,3–0,5 mm nếu phải tiện mặt tựa.
- Vát mặt tựa (vòng vát 30° ở mặt chịu lực theo hình dạng đai ốc tiêu chuẩn), làm sạch bavia.
- Nhiệt luyện nếu là cấp 10, 12, rồi mạ hoặc nhuộm đen.
Chế độ cắt tham khảo
| Nguyên công | Dụng cụ | Dải tham khảo (thép carbon thường hóa) |
|---|---|---|
| Tiện, cắt đứt | Mảnh carbide phủ | Vc khoảng 100–160 m/phút với C45, 120–180 m/phút với SS400 |
| Khoan lỗ taro | Mũi khoan HSS / HSS-Co | Vc khoảng 20–30 m/phút; chạy dao 0,1–0,2 mm/vòng ở Ø8–Ø14 |
| Taro máy | Taro HSS-E mũi xoắn | Vc khoảng 10–20 m/phút; chạy dao bằng đúng bước ren |
Ví dụ taro M12×1,75 ở Vc 12 m/phút: n = 1000·12/(π·12) ≈ 320 v/ph, chạy dao 1,75 mm/vòng. Với SS400 dẻo, phoi dính, nên dùng dầu taro chuyên dụng thay vì nước làm mát loãng. Hướng dẫn chọn mác dễ tiện: chọn mác thép để tiện.
Nhiệt luyện đai ốc cấp 10, 12
C45 theo EN 10083-2: tôi 820–860 °C trong nước hoặc dầu, ram 550–660 °C. Đai ốc có lỗ ren và góc sắc, tôi nước dễ nứt ở đáy ren – với cỡ nhỏ ưu tiên tôi dầu, hoặc chuyển sang 40Cr/SCM435 tôi dầu. Ram xong kiểm độ cứng vài mẫu mỗi mẻ và thử tải trên bulông chuẩn. Nếu đai ốc mạ kẽm điện phân sau tôi, cần sấy khử hydro theo ISO 4042 để tránh gãy giòn trễ.
Lỗi hay gặp và cách xử lý
| Hiện tượng | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
| Ren bị xé, bề mặt ren sần | Lỗ khoan nhỏ, phôi dẻo dính dao (SS400), thiếu dầu taro | Khoan đúng D − P, dầu taro, giảm tốc độ, taro mũi xoắn |
| Gãy taro trong lỗ | Lỗ lệch tâm, phoi kẹt, mòn taro | Khoan–taro cùng một lần gá, đầu taro bù, thay taro theo số lỗ |
| Đai ốc tuột ren khi siết | Lỗ khoan lớn, ren nông; mác quá mềm so với bulông | Kiểm calip ren 6H, đổi mác/cấp bền đúng cặp bulông |
| Nứt sau tôi | Tôi nước với C45 cỡ nhỏ, góc sắc, lỗ ren | Tôi dầu, vát mép, hoặc đổi 40Cr |
| Mặt tựa không vuông với ren | Cắt đứt lệch, không tiện mặt | Tiện mặt tựa trên trục gá ren |
| Chặt ren sau mạ nhúng nóng | Lớp kẽm dày | Taro dư hoặc taro lại đai ốc sau mạ |
Làm bulông đi cặp với đai ốc: chọn phôi thép làm bulông 4.6, 8.8, 10.9, bulông cường độ cao tự làm hay mua sẵn; tiện và cán ren ngoài: gia công ốc vít theo yêu cầu.
Đặt phôi thép làm đai ốc
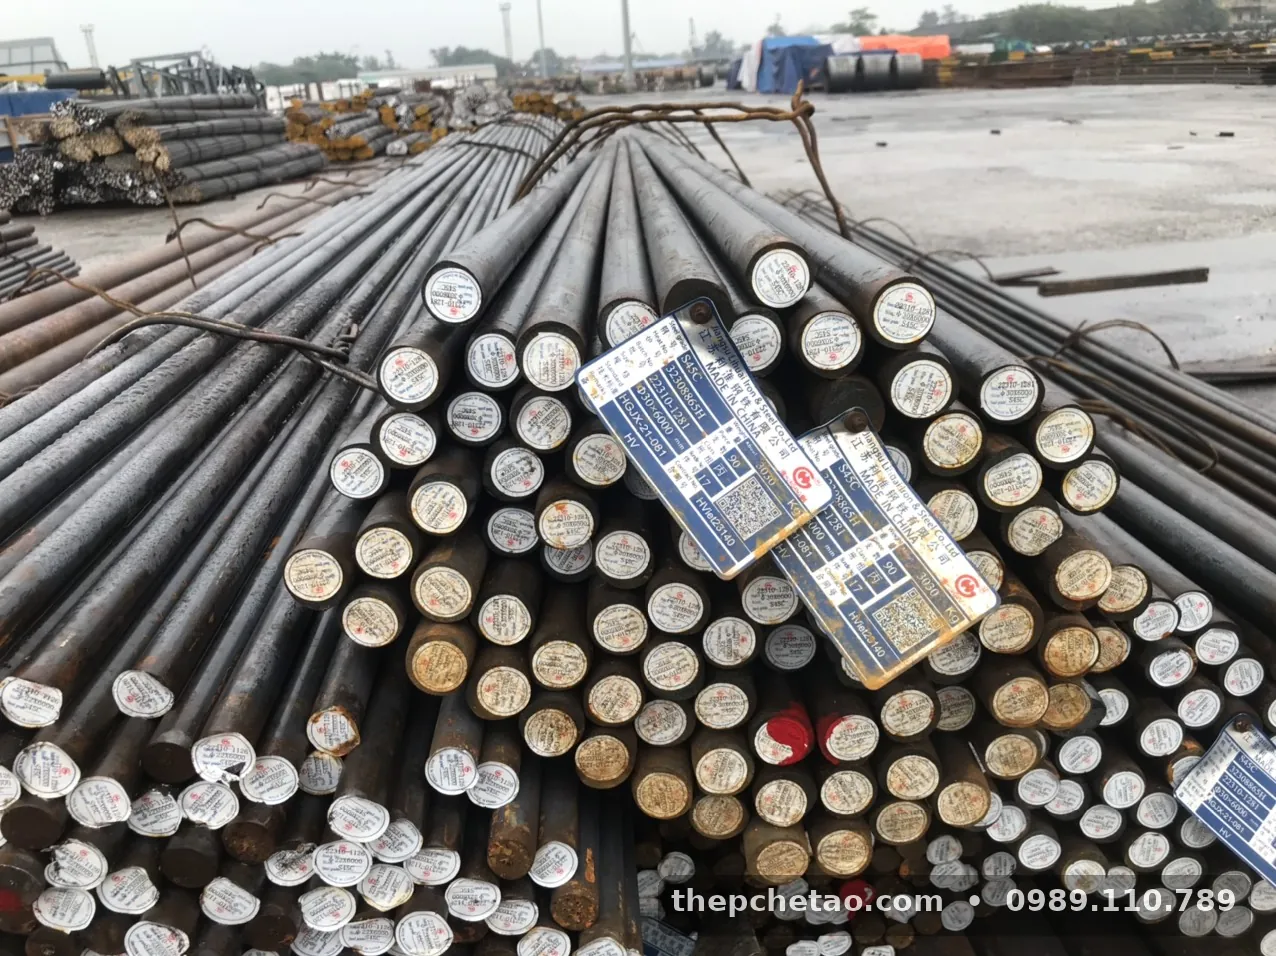
Thép Hoàng Việt cung cấp thép tròn SS400, S45C/C45, 40Cr, SCM440 theo lô có CO/CQ, cắt đoạn theo yêu cầu; quy cách lục giác hãy hỏi trước để kiểm tra. Giá theo mác, phi và thời điểm – liên hệ báo giá. Ví dụ phôi Ø22 cho M12 nặng khoảng 2,99 kg/m: xem thép tròn đặc phi 22. Bấm Nhận báo giá hoặc gọi 0989.110.789. Tổng quan mác: thép tròn trơn SS400, CT3, S45C, C45.
Cần tư vấn chọn mác, quy cách hoặc báo giá? Gửi danh sách phi, mác thép, chiều dài, số lượng (hoặc bản vẽ) cho Thép Hoàng Việt – chúng tôi kiểm tra hàng và liên hệ báo giá theo đúng yêu cầu.
Câu hỏi thường gặp
Làm đai ốc từ thép tròn thì chọn phi bao nhiêu?
Phi phôi phải lớn hơn hoặc bằng khoảng cách hai đỉnh lục giác (e ≈ 1,155 × s). Ví dụ đai ốc M12 có s = 18 mm theo ISO 4032, e lý thuyết khoảng 20,8 mm nên dùng phôi Ø22; M16 (s = 24) dùng Ø28; M20 (s = 30) dùng Ø35.
Mũi khoan lỗ taro M12 là bao nhiêu?
Ren hệ mét bước thô lấy đường kính danh nghĩa trừ bước ren: M12×1,75 khoan Ø10,2; M10×1,5 khoan Ø8,5; M16×2 khoan Ø14; M20×2,5 khoan Ø17,5. Khoan nhỏ hơn dễ gãy taro và xé ren, khoan lớn hơn làm ren nông, đai ốc tuột khi siết.
Đai ốc cấp 8 và cấp 10 khác nhau ở đâu?
Theo ISO 898-2, số cấp là khả năng chịu tải thử của đai ốc, ghép với bulông cùng cấp: đai ốc 8 đi với bulông 8.8, đai ốc 10 đi với bulông 10.9. Đai ốc cấp 10, 12 thường phải làm từ thép carbon trung bình hoặc hợp kim và tôi ram; cấp 8 cỡ nhỏ làm từ C45 không tôi vẫn có thể đạt nếu kiểm tải thử đạt.
Đai ốc mạ kẽm nhúng nóng bị chặt ren thì xử lý thế nào?
Lớp kẽm nhúng nóng dày làm ren trong bị hẹp lại. Cách thường làm là taro đai ốc dư (oversize) trước hoặc taro lại sau khi mạ, ghép với bulông mạ cùng hệ. Không taro lại bulông vì sẽ mất lớp kẽm ở ren ngoài.
Cần phôi thép tròn làm đai ốc thì gửi gì để báo giá?
Gửi cỡ ren, cấp bền, số lượng, mác mong muốn (SS400, C45, 40Cr…) hoặc bản vẽ qua Zalo 0989.110.789 hoặc gọi 0989.110.789. Để lại thông tin – Thép Hoàng Việt báo giá cho anh/chị.


